EN
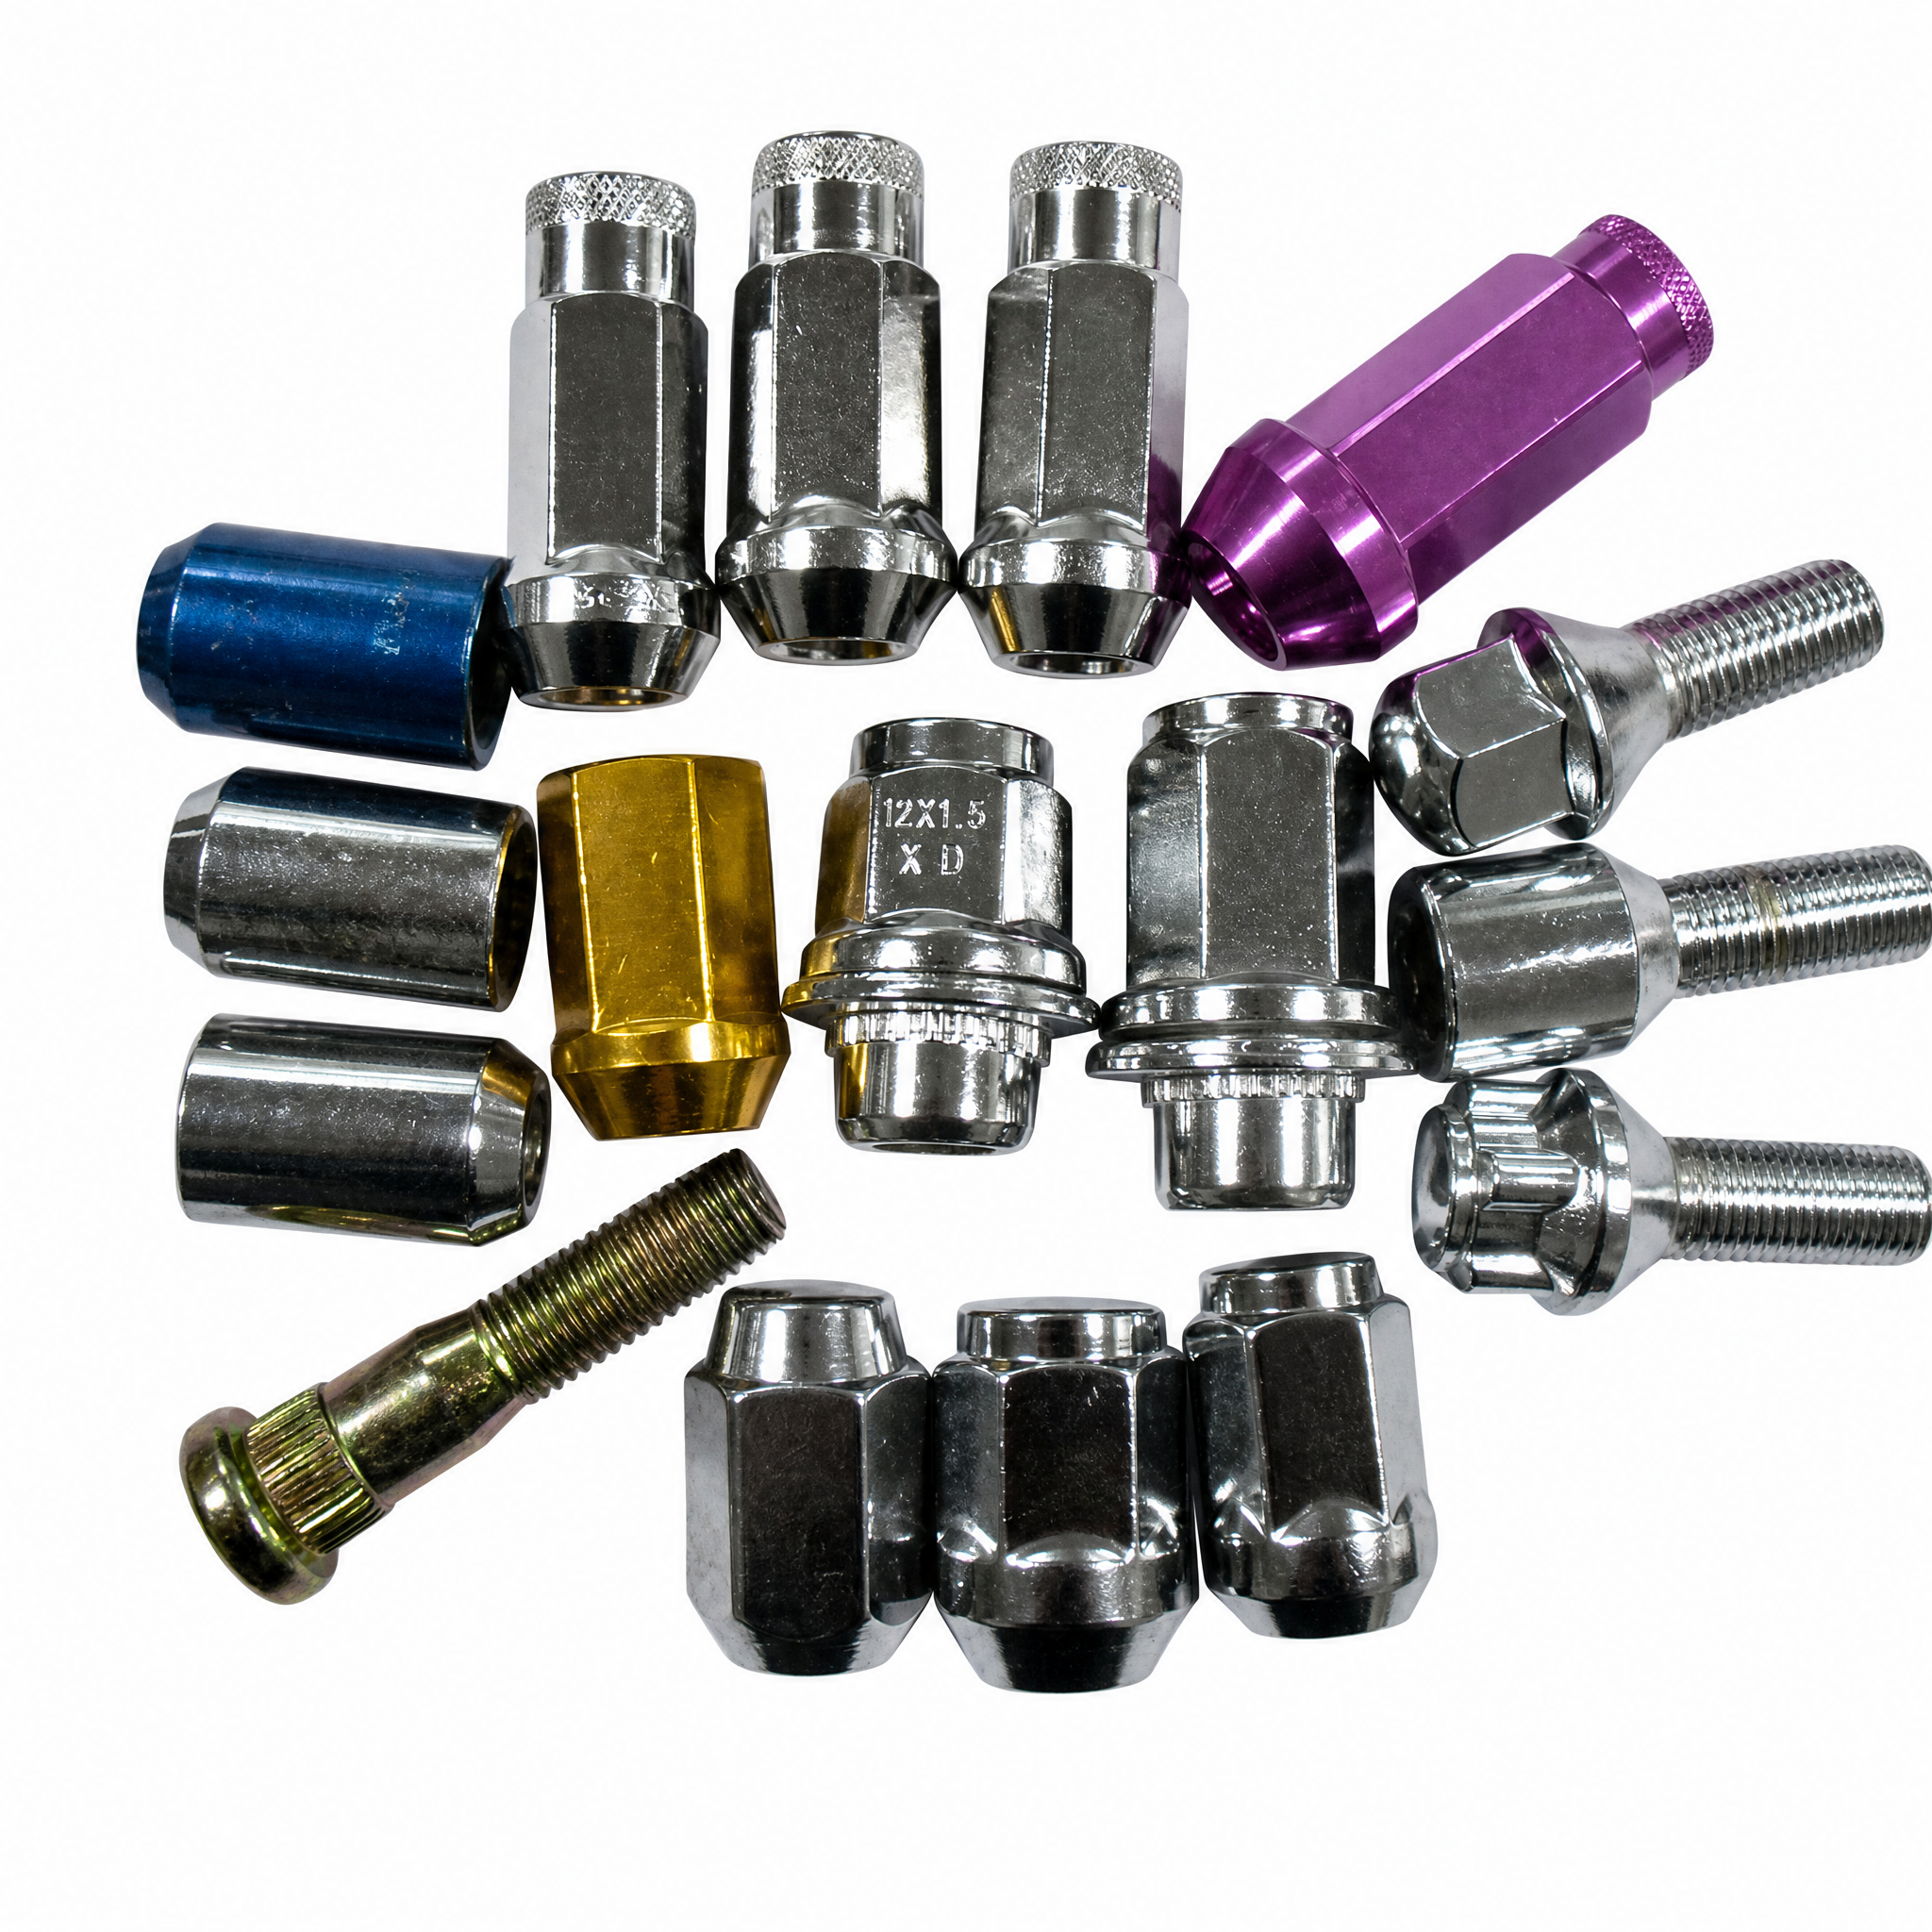
لماذا يكتسب تخصيص حجم براغي صواميل العجلات أهميةً بالغةً في دقة التجميع لدى مصنّعي المعدات الأصلية
أبعاد الخيوط الخاصة بكل منصة سيارات (مثل: M20×1.5، 9⁄16-18) وأثرها في سلامة الوصلة
أبعاد الخيط المخصصة تحدد بشكل مباشر كيفية توزيع قوة التثبيت عبر واجهة العجلة-المحور. خيط مترية دقيقة بمقاس M20 × 1.5 يتصرف بشكل جوهري مختلف عن خيط إمبراطوري بمقاس 9/16-18 UNF من حيث تركيز الإجهاد، وعمر التعب، ومقاومة التفكيك الذاتي. في خطوط التجميع عالية الحجم، حتى انحراف مقداره 0.1 مم في الملعب يمكن أن يقلل التحميل المسبق بنسبة 12-15% — وهي خسارة حرجة تُضعف سلامة المفصل (VDI 2230, 2022).
يلخص الجدول التالي مواصفات الخيوط المستخدمة في السيارات النموذجية وآثارها الأساسية على سلامة المفصل:
| حجم الخيط | النوع | الملعب / TPI | مادة المحور النموذجية | حساسية التحميل المسبق | فئة التعب |
|---|---|---|---|---|---|
| M20 × 1.5 | مترية دقيقة | 1.5 ملم | حديد مصبوب أو فولاذ مطوق | عالية (الحد المرن) | 10.9 |
| 9/16‑18 | UNF | ١٨ خيطًا في البوصة | ألمنيوم أو فولاذ مُشكَّل بالضغط | متوسط | الفئة 10 |
| مترية ٢٢ × ١٫٥ | مترية دقيقة | 1.5 ملم | فولاذ محور عالي المتانة | مرتفع جدًّا | 12.9 |
عمق التداخل الخيطي، وزاوية الدخول، ونصف قطر الجذر يختلف باختلاف المنصة. فعلى سبيل المثال، انتقل أحد كبرى مصنِّعي محاور الشاحنات الخفيفة من الخيط ٩⁄١٦–١٨ إلى الخيط المترية ٢٠ × ١٫٥ لزيادة مقاومة التعب بنسبة ٢٢٪ — ما أدى إلى القضاء على حالات الفشل الميدانية الناجمة عن فك البراغي. وبغياب الأحجام المخصصة، قد تتعرَّض المصانع لمخاطر انفصال الوصلات أو التصاق الأسطح أو كسر البراغي قبل أوانه.
تصاميم المرفق ذات القطعتين: لتحسين ثبات العزم وسلامة تثبيت العجلات في الإنتاج الضخم
غالبًا ما تعاني المثبتات القياسية ذات القطعة الواحدة من احتكاك متغير عند واجهة الصامولة–القاعدة، مما يؤدي إلى تشتت العزم. أما تجميع صامولة العجلة والبرغي المكوَّن من قطعتين — والذي يشمل عادةً واشطة مُصلدة مدمجة مع جسم صامولة دوَّارة — فيلغي الحركة النسبية بين سطح التثبيت ومسامير العجلة، ويحوِّل عزم الاحتكاك إلى حمل شدٍّ قابل للتكرار. وفي دراسة أجرتها «الكونسورتيوم الأوروبي للمثبتات» عام ٢٠٢٣، خفَّض التصميم المكوَّن من قطعتين الانحراف في العزم من ±١٨٪ إلى ±٥٪ على امتداد ١٠٬٠٠٠ دورة.
هذه الاتساقية بالغة الأهمية في الخطوط الآلية التي تُستخدم فيها الأدوات الهوائية لتطبيق دورة واحدة فقط من الشد. وتوزِّع الحافة المدمجة الحمل بشكل متساوٍ، مما يقلل إجهادات ثقوب البراغي بنسبة تصل إلى ٣٠٪. وبما أن الغسالة تبقى ثابتة أثناء عملية الشد، فإن الطلاء والشوائب العالقة على الحافة لا تُجرُّ إلى المفصل — وهي سبب شائع لقراءات عزم خاطئة. وأفادت إحدى مصانع السيارات للركاب في أوروبا بأن حالات فشل التدقيق في تثبيت العجلات انخفضت بنسبة ٤٠٪ بعد اعتماد الحواف ذات القطعتين، وربطت ذلك مباشرةً بتخفيض تكاليف الضمان وتحسين السلامة. أما بالنسبة للخطوط المتعددة النماذج، فإن توحيد استخدام برغي صامولة العجلة ذي القطعتين عبر المنصات المختلفة يبسِّط إدارة المخزون وبرمجة عزم الشد — ما يعزِّز الدقة في كل دورة تركيب.
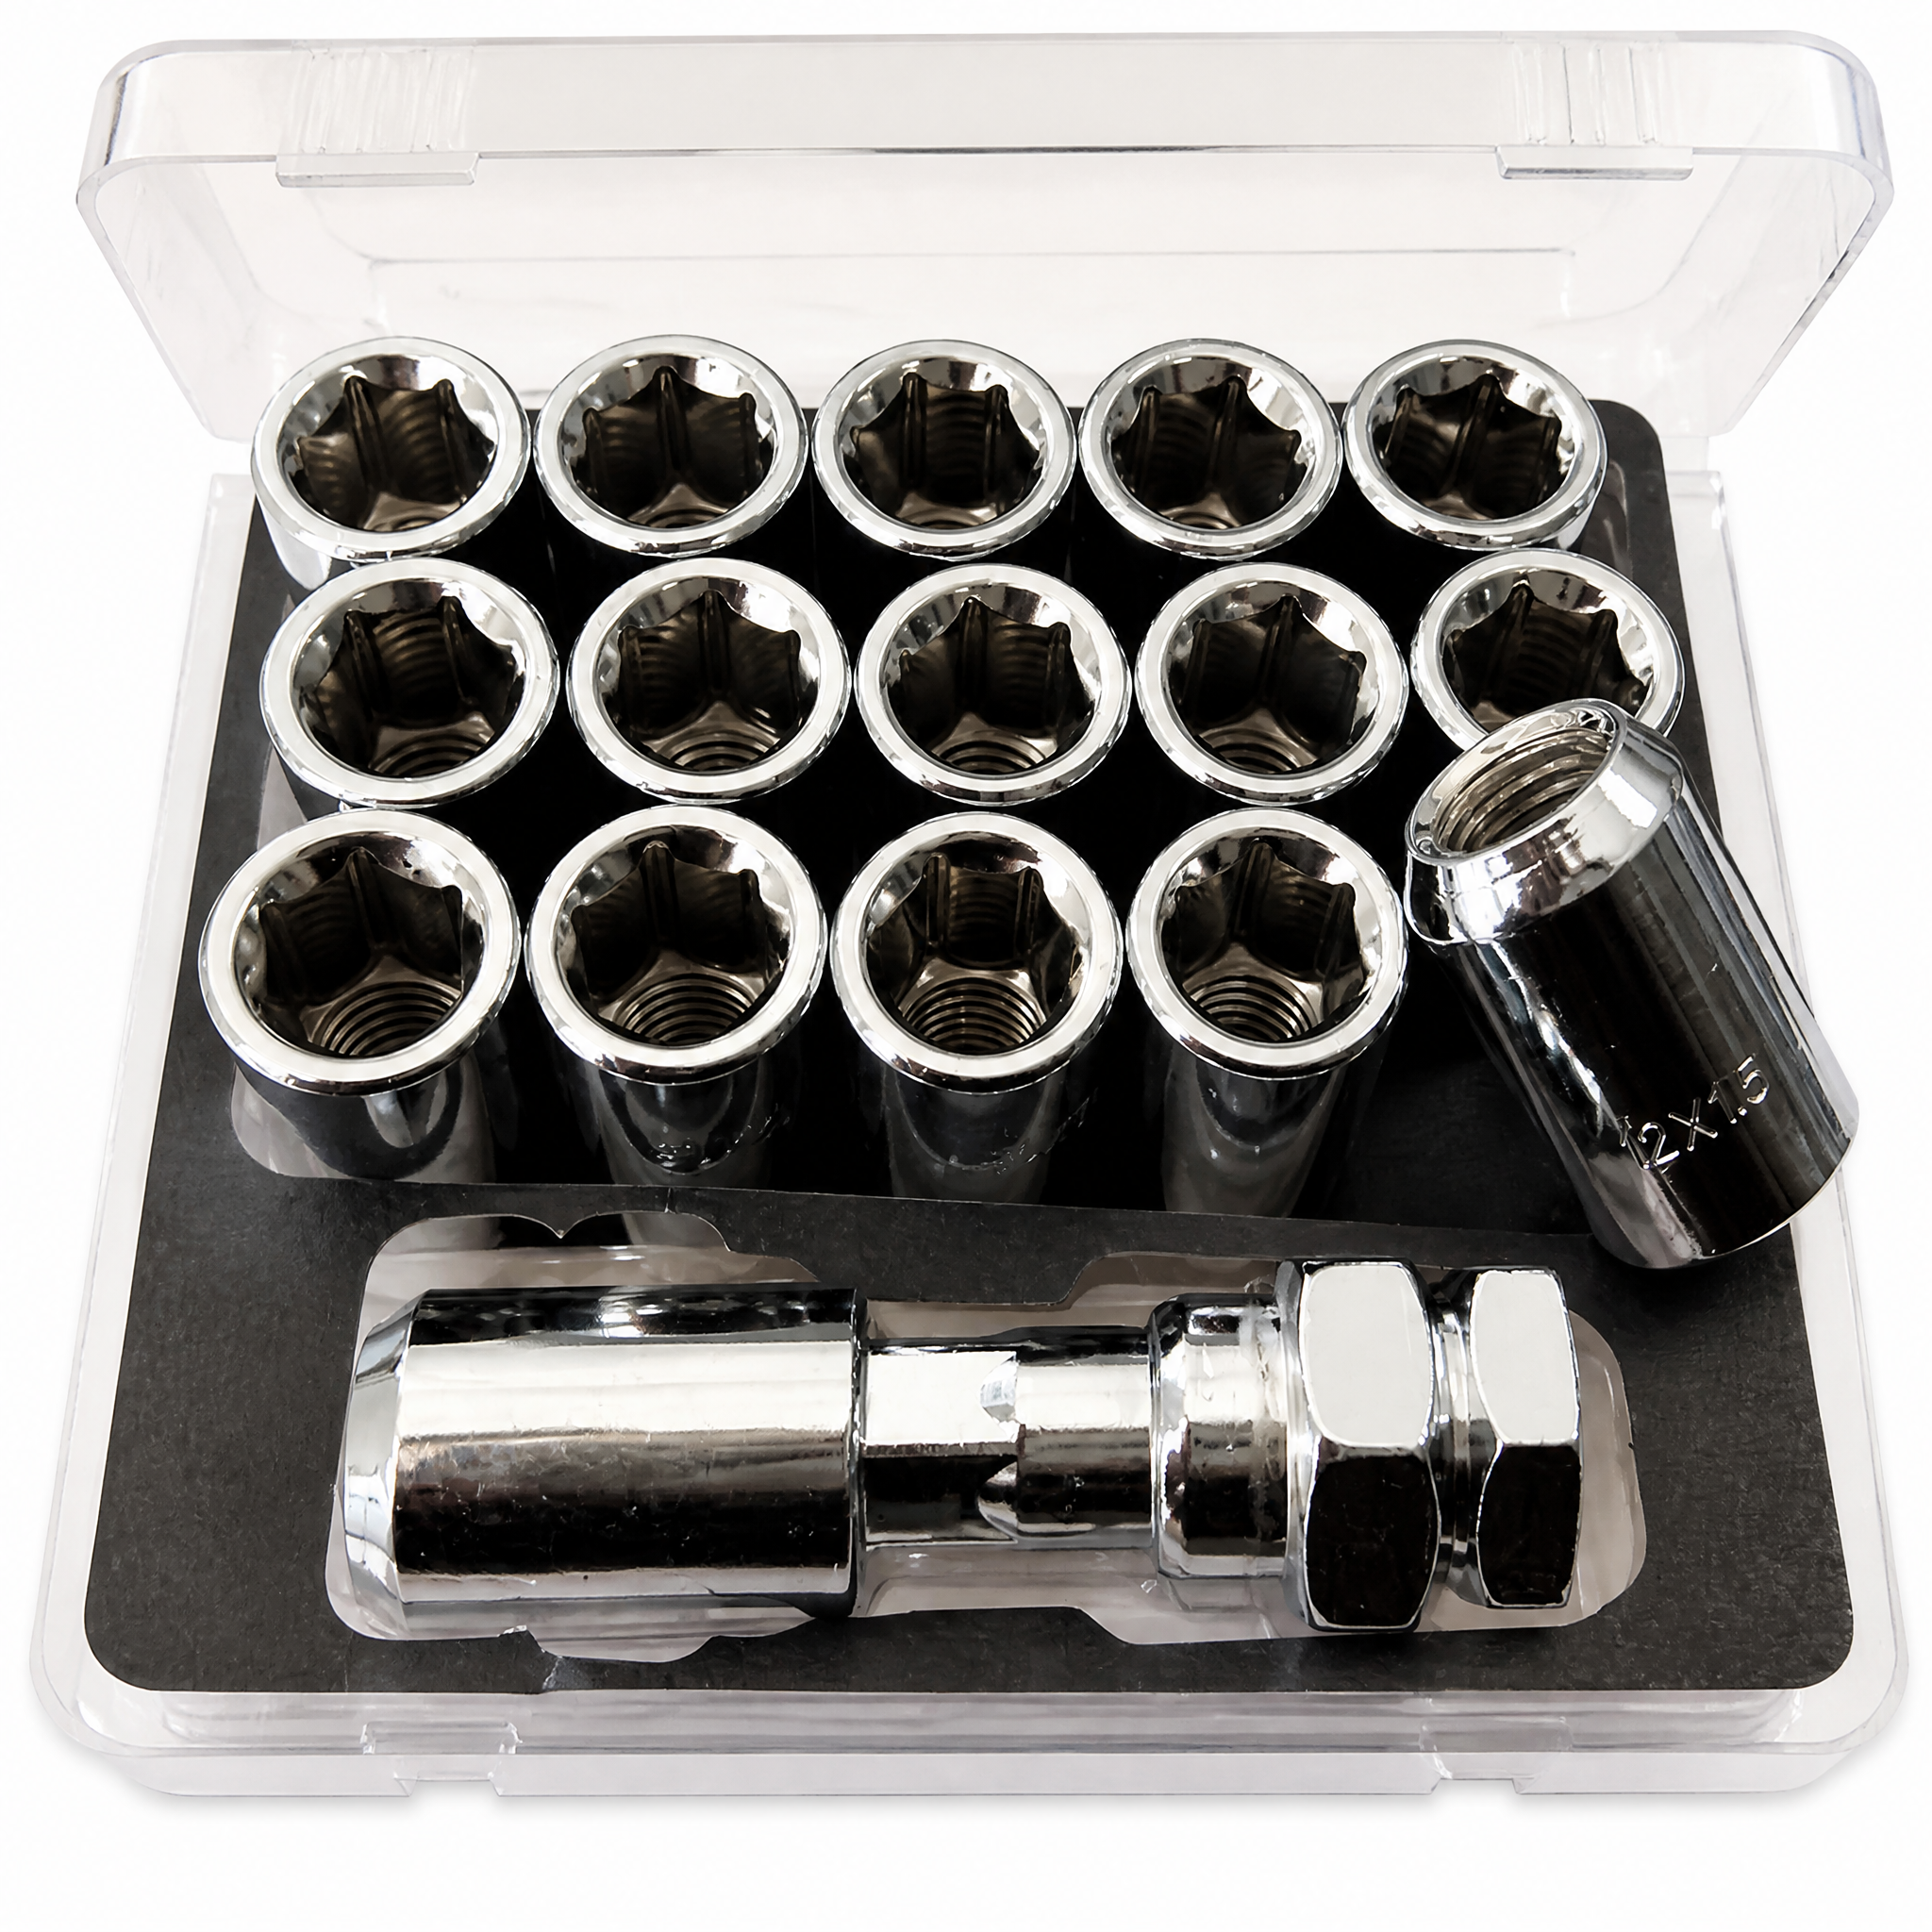
بروتوكولات قياس وتحقق دقيقة لخيوط برغي صامولة العجلة
التحقق وفق معيارين معًا (UTS/ISO) باستخدام مقياس المدى، والكاليبير الرقمي، وفحص التمرير اليدوي للخيط
لا يمكن لبروتوكول قياسي واحد أن يضمن سلامة صواميل ومسامير العجلات عبر سلاسل التوريد العالمية. والتحقق من المعايير المزدوجة — أي مواءمة مقاييس نظام الخيوط الموحَّد (UTS) ومقاييس المنظمة الدولية للتقييس (ISO) — هو أساس تصميم الوصلات الموثوقة. والهدف الأساسي هو القضاء على الافتراض بأن المسامير التي تبدو متشابهة بصريًّا ستتوصّل بشكلٍ صحيح. فعلى سبيل المثال، فإن مسمارًا معياريًّا بقطر ٢٠ ملم وخطوة ١,٥ ملم (M20×1.5) له زاوية خيط مُعرَّفة تبلغ ٦٠ درجة وخطوة قدرها ١,٥ ملم؛ أما مسمار ٩/١٦–١٨ UNF، رغم اقتراب قطره الاسمي، فيستخدم مواصفة ١٨ خيطًا لكل إنش (TPI). ويؤدي الخلط بين هذين النوعين إلى تشابك الخيوط وضعف قوة التثبيت.
تتبع عملية التحقق تسلسلاً منطقيًّا مكوَّنًا من ثلاثة أدوات. أولاً، يُحدِّد مقياس الميل المُعايَر ملفَّ الخيط عن طريق مطابقة شفراته مع خيوط القطعة — ما يميِّز فورًا هندسة قمة الخيط القياسية الدولية (آيزو مترية) عن شكل الجوانب في نظام الخيوط الموحَّد (يو تي إس). ثانيًا، يقيس الكالبر الرقمي القطر الأقصى بدقة ±٠٫٠١ مم، ما يؤكد الالتزام بالأبعاد المحدَّدة في الرسم الهندسي. أما الخطوة الأخيرة والأكثر أهمية فهي فحص التثبيت اليدوي للخيط: حيث يقوم المشغِّل بتثبيت برغي صامولة العجلة يدويًّا داخل مقياس رئيسي معتمَد — إما مقياس حلقي للخيوط الخارجية أو مقياس سداسي للخيوط الداخلية. وهذه الخطوة الحسية تكشف أخطاء القطر اللولبي التي لا تستطيع أجهزة الفحص البصري رؤيتها، مثل التقطيع الطفيف أو التباين في المدى اللولبي، مما يضمن أن الملاءمة ليست دقيقة فقط من الناحية البُعدية، بل سلسة وظيفيًّا أيضًا.
حل تعارض معايرة عدد الخيوط لكل بوصة (تي بي آي) والميل في سير عمل ضمان الجودة في الإنتاج الضخم
يؤدي التعارض بين القياس بالخيوط في البوصة (TPI) والقياس المتري للخطوة إلى خطر مستمر في معايرة إنتاج صواميل العجلات وبُراغيها بكميات كبيرة. فنظام ضمان الجودة الذي يُضبط حصريًّا لقياسات الخطوة بالمترية لن يكتشف خطأً في قياس TPI، لأن الوحدتين غير متناسبتين. فخيط ١٨ TPI يعادل خطوةً قدرها ١,٤١١ مم — وهي قيمة قريبة جدًّا من المعيار الشائع M14×١,٥ (١,٥ مم). وقد يؤدي الاعتماد فقط على الفرز البصري الآلي إلى تجاوز هذا التداخل البُعدي، ما يُحدث عيبًا هيكليًّا كامنًا. أما الحل فيكمن في إلزام سير عمل ضمان الجودة بأن يُرجع كل دفعة أولًا إلى مواصفاتها الاسمية الأساسية قبل إجراء أي قياس مقارن.
| تعارض المعايرة | السبب الجذري | خطر القياس | بروتوكول الحل |
|---|---|---|---|
| M14×١,٥ مقابل ٩/١٦-١٨ | خطوة ١,٥ مم ≈ ١,٤١١ مم (١٨ TPI) | تقبل أجهزة الفرز البصري انحرافًا قدره ٠,٠٨٩ مم باعتباره انجرافًا مسموحًا في التحمل | المقاييس الرقمية تُضبط على الصفر عند القطر المستهدف قبل الفرز |
| M12×١,٢٥ مقابل ١/٢-٢٠ | خطوة ١,٢٥ مم ≈ ١,٢٧ مم (٢٠ TPI) | متوسط قياس الميكرومتر الليزري للملف، مع إخفاء عدم التطابق في زاوية الجنب | اختبار الحلقة القياسية الرئيسية (Go/No-Go) كل ١٠٠ وحدة |
| M20×1.5 مقابل ٣/٤-١٦ | خطوة ١,٥ مم ≈ ١,٥٨٨ مم (١٦ لفة لكل بوصة) | تبدأ منحنى العزم والزاوية بشكل متطابق، ثم ينفصلان أثناء مرحلة التثبيت | تراكب منحنى العزم في الزمن الحقيقي على المنحنى المرجعي المثالي |
يتيح التعرف المباشر على الخيط منع تراكم البيانات الخاطئة. وتدمج التقنيات المتقدمة أنظمة الفحص البصري الآلي (AOI) التي تكشف ٩٨,٧٪ من العيوب السطحية — مثل التشابك غير الصحيح للخيوط أو اختصار الشكل — قبل وصول الدفعة إلى مرحلة المعايرة. أما بالنسبة لمسمار صامولة العجلة، فتقوم نظام ليزري آلي مزوّد ببروتوكول تحويل من لفات لكل بوصة (TPI) إلى النظام المتري بأداء مسح سريع مدته ٣ ثوانٍ لمنطقة معينة، ويُركّب الملف المقاس داخل نطاق التسامح الرقمي المرجعي المستمد مباشرةً من معيار SAE. وتلغي هذه الطريقة الذاتية البشرية للمُشغِّل، وتضمن التحقق من صحة كل عنصر تثبيت وفق رمزه الهندسي الخاص — وليس فقط وفق فئة خيط عامة.
الامتثال وإمكانية التتبع: مطابقة مواصفات براغي صواميل العجلات مع معايير SAE ومعايير الشركات المصنعة الأصلية
ضمان توافق كل برغي من براغي صواميل العجلات بدقة مع المواصفات المطلوبة يُعَدّ حجر الزاوية في الاستعداد للتدقيق وقابلية تتبع الإنتاج. وتتناول الفقرات الفرعية التالية كيفية ارتباط علامات درجة المتانة ومعايير SAE بالامتثال.
تفسير علامات درجة المتانة (مثل الدرجة ١٠,٩ أو الفئة ١٠) باعتبارها مراجع أساسية للامتثال والاستعداد للتدقيق
تَفسير علامات درجة القوة على برغي صامولة العجلة يُعَدُّ نقطة تفتيش أساسية في التدقيق. وتدلّ الدرجة المترية ١٠,٩ على أدنى مقاومة شدّ تبلغ ١٠٠٠ ميغاباسكال وأدنى حدٍّ لانحناء يبلغ ٩٠٠ ميغاباسكال (المعيار الدولي ISO 898-1:2023). ويجب أن تُزاوج الصواميل المُعلَّمة بفئة ١٠ مع هذه البراغي للحفاظ على حمل إثباتٍ متسق. وخلال تدقيق الإنتاج، يُقارن مهندسو الجودة علامات رؤوس البراغي مع شهادة المادة وخطة التحكم. وبذلك، فإن برغي الدرجة ٨,٨ المُسمَّى خطأً يوفِّر قوة شدٍّ أقلَّ بنسبة ٢٠٪ تقريباً — وهي انحراف قد يؤدي إلى انفصال العجلة. وتدمج المصانع أنظمة الرؤية المتصلة بتقنية التعرُّف البصري على الحروف للتحقق من كل برغي قبل التركيب، ما يشكّل سلسلة تتبع تثبت أنَّ براغي صواميل العجلات المتوافقة فقط هي التي تدخل خط الإنتاج — مما يبسِّط إعداد أدلة التدقيق.
SAE J995 وJ417 وJ1835 — كيف تُنظِّم المعايير مادة برغي صامولة العجلة ومعالجته الحرارية واختباره
تشكّل المواصفات القياسية SAE J995 وJ417 وJ1835 العمود الفقري لامتثال صواميل وبراغي العجلات في التصنيع بأمريكا الشمالية. وتُعرِّف المواصفة SAE J995 المتطلبات الميكانيكية والمواد الخاصة بصواميل الفولاذ، مما يضمن أن قوة التحميل التأكيدي للصامولة وصلابتها تتطابق مع بُرغيها المقابل. أما المواصفة SAE J417 فتوحِّد طرق قياس الصلابة باستخدام مقاييس روكويل وبرينل، لمنع دخول الأجزاء اللينة أو الهشّة إلى الوصلات الحرجة من حيث العزم. وفي الوقت نفسه، تنظِّم المواصفة SAE J1835 بشكل مباشر صواميل وبراغي ومسامير العجلات: فهي تحدِّد التسامحات البعدية ومطابقة الخيوط وأهداف الأداء تحت الإجهاد التعبوي، كما تفرض إجراء اختبار الحمل الضاغط المتبقي بعد دورات شد العزم. وبموجب هذه المواصفات، تخضع كل دفعة إنتاجية لاختبارات الشد والفحص المعدني المجهرّي، ما يكوِّن سجلاً تدقيقياً متواصلاً. علاوةً على ذلك، تفرض المواصفة J995 إجراء اختبار قوة التحميل التأكيدي للصواميل عند ١,١ ضعف أقل قوة شدٍّ مسموح بها للبرغي، وذلك لمنع انزلاق الخيط. ويضمن هذا التحقق المتعدد الطبقات أن تصمد كل صامولة وبرغي عجلة أمام الأحمال الديناميكية والتآكل والتجميع المتكرر دون حدوث عطل — ما يحقِّق متطلبات تدقيق الجودة من قِبل الشركات المصنِّعة للمعدات الأصلية (OEM) وكذلك المتطلبات التنظيمية.
الصامولة المسمارية مقابل البرغي المسماري: التداعيات الاستراتيجية لاختيار صواميل وبراغي العجلات في التجميع الآلي
تختلف منظومة الصواميل المسمارية — التي تُلَفُّ فيها الصامولة على مسمار ثابت بارز من المحور — جوهريًّا عن منظومة البراغي المسمارية، التي تدمج المسمار والصامولة في قطعة تثبيت واحدة تُلَفُّ مباشرةً في محور العجلة. وفي الإنتاج الآلي، تؤدي هذه الفروقة إلى قراراتٍ بالغة الأهمية بشأن اختيار صواميل وبراغي العجلات، وتصميم أدوات التثبيت، وضمان الجودة. ففي المنظومة القائمة على المسامير، يمكن تعليق العجلة على المسامير البارزة قبل تركيب قطع التثبيت، ما يوفِّر محاذاةً طبيعيةً تبسِّط توجيه الروبوتات عبر الرؤية الحاسوبية وتقلِّل معدلات فشل إدخال القطع. أما البراغي المسمارية، فيجب محاذاة كل منها بدقة مع الخيوط الداخلية لمحور العجلة، ما يتطلَّب من نهاية الذراع الروبوتية أن تمسك رأس البرغي في الوقت نفسه الذي تُدار فيه دورانيًّا على المحور الطولي — وهي عمليةٌ أكثر عُرضةً للالتواء الخاطئ للخيوط إذا انحرفت تحملات التموضع حتى بأقل قدر.
يُعَدُّ وقت التكت وسعة المعالجة المتوازية عاملَينِ فاصِلَينِ إضافيَّينِ بين النهجَين. ويمكن لمفاتيح شدّ الجوز متعددة المغزل أن تشُدَّ جميع جوزات العجلة في عجلة واحدة في وقتٍ واحد، مُقلِّصةً بذلك خطوة الشدّ إلى بضع ثوانٍ. أما خطوط البراغي الخاصة بالعجلات، فغالبًا ما تتطلَّب دورة بدءٍ وشدٍّ تسلسليَّة لكلِّ برغيٍ على حدة، ما يزيد من زمن دورة كل محطةٍ وقد يُسبِّب اختناقاتٍ في الإنتاج. ويجب أيضًا أن يُقيِّم مهندسو الأتمتة تعقيد عملية التحوُّل بين المنتجات: فعلى الرغم من تنوُّع مقاسات خيوط جوزات وبراغي العجلات وأشكال مقاعد التثبيت بين الطرازات المختلفة، فإن نمط التثبيت عبر المسامير (Stud Pattern) يبقى ثابتًا، ما يسمح باستبدال أدوات التثبيت بسرعة في التكوينات التي تستخدم الجوز فقط. كما أن الحفاظ على دقة عزم الشدّ يكتسي أهميةً مكافئةً؛ إذ تنقل المسامير قوَّة التثبيت مباشرةً إلى المحور، بينما تركِّز البراغي الإجهاد عند نقطة التقاء البرغي بالمحور، ما يستدعي استراتيجيات شدٍّ دقيقةً جدًّا ومراقبةً للزاوية لتفادي التخفُّف المبكر في عمليات الإنتاج عالية الحجم.
تبقى الامتثالُ والقدرةُ على التتبع ثابتَيْن في كلا الهيكليْن — فعلى أي برغي من براغي صامولة العجلة أن يستوفي معايير القوة والأبعاد المحددة في المواصفة SAE J995 أو ما يعادلها من مواصفات الشركات المصنعة الأصلية — لكن تسلسل التركيب وبروتوكولات منع الأخطاء يختلفان. وتكتسب أجهزة الاستشعار المضادة للأخطاء (Poka-yoke) للكشف عن وجود المسامير أو عمق إدخال البراغي أهميةً بالغة، ويجب أن تُعدِّل أنظمة التدقيق الآلي للعزوم من منحنيات المعايرة الخاصة بها لتناسب السلوك الاحتكاكي الفريد لكل نوع من أنواع الوصلات. وفي النهاية، لا يتعلَّق هذا الخيار بالجانب الميكانيكي وحده؛ بل إنه يشكِّل التخطيط الكامل للتركيب الآلي، بدءًا من لوجستيات مناولة المواد وصولًا إلى عدد المحطات الروبوتية، ويؤثر مباشرةً في فعالية المعدات الشاملة داخل مصنع تصنيع السيارات الحديث.
قسم الأسئلة الشائعة
ما أهمية أبعاد الخيوط المخصصة؟
تضمن أبعاد الخيوط المخصصة توزيع قوة التثبيت المناسب عبر واجهة العجلة–المحور، مما يؤثر في سلامة الوصلة وعمرها الافتراضي تحت الإجهاد المتكرر. وقد يؤدي انحرافٌ بسيطٌ إلى تقويض دقة التركيب بشكل حاسم.
ما المقصود بتصاميم الجوانح المكوَّنة من قطعتين؟
تدمج تصاميم الجوانح المكوَّنة من قطعتين غسالة مُصلَّبة مع جسم صمّارة دوَّارة، مما يقلِّل تشتُّت العزم ويعزِّز سلامة تثبيت العجلة. وهي فعَّالةٌ بشكل خاص في خطوط الإنتاج الآلي عالي الحجم.
كيف تتم المصادقة على قياس الخيوط؟
تتضمن المصادقة على قياس الخيوط التحقُّق المزدوج القياسي باستخدام أدوات تشمل مقاييس الخطوة، والكالipers الرقمية، وفحوص الخيوط اليدوية لضمان التطابق البُعدي والوظيفي.
ما هي معايير SAE الخاصة بالبراغي والصواميل الخاصة بالعجلات؟
تنظم معايير SAE مثل J995 وJ417 وJ1835 تركيب المواد، ومعالجة الحرارة، والخصائص الميكانيكية، وبروتوكولات الاختبار للبراغي والصواميل الخاصة بالعجلات، لضمان الامتثال وإمكانية التتبُّع.
ما الفرق بين صواميل الإحكام (Lug nuts) والبراغي الإحكامية (Lug bolts)؟
تُثبَّت صواميل الإحكام على المسامير الثابتة البارزة من المحور، ما يوفِّر محاذاةً طبيعيةً، بينما تدمج البراغي الإحكامية بين المسمار والصمّارة، ما يتطلَّب إدخالًا ومحاذاةً دقيقين، ويؤثِّر ذلك في تصميم التجميع الآلي.
جدول المحتويات
- لماذا يكتسب تخصيص حجم براغي صواميل العجلات أهميةً بالغةً في دقة التجميع لدى مصنّعي المعدات الأصلية
- بروتوكولات قياس وتحقق دقيقة لخيوط برغي صامولة العجلة
- الامتثال وإمكانية التتبع: مطابقة مواصفات براغي صواميل العجلات مع معايير SAE ومعايير الشركات المصنعة الأصلية
- الصامولة المسمارية مقابل البرغي المسماري: التداعيات الاستراتيجية لاختيار صواميل وبراغي العجلات في التجميع الآلي
- قسم الأسئلة الشائعة