EN
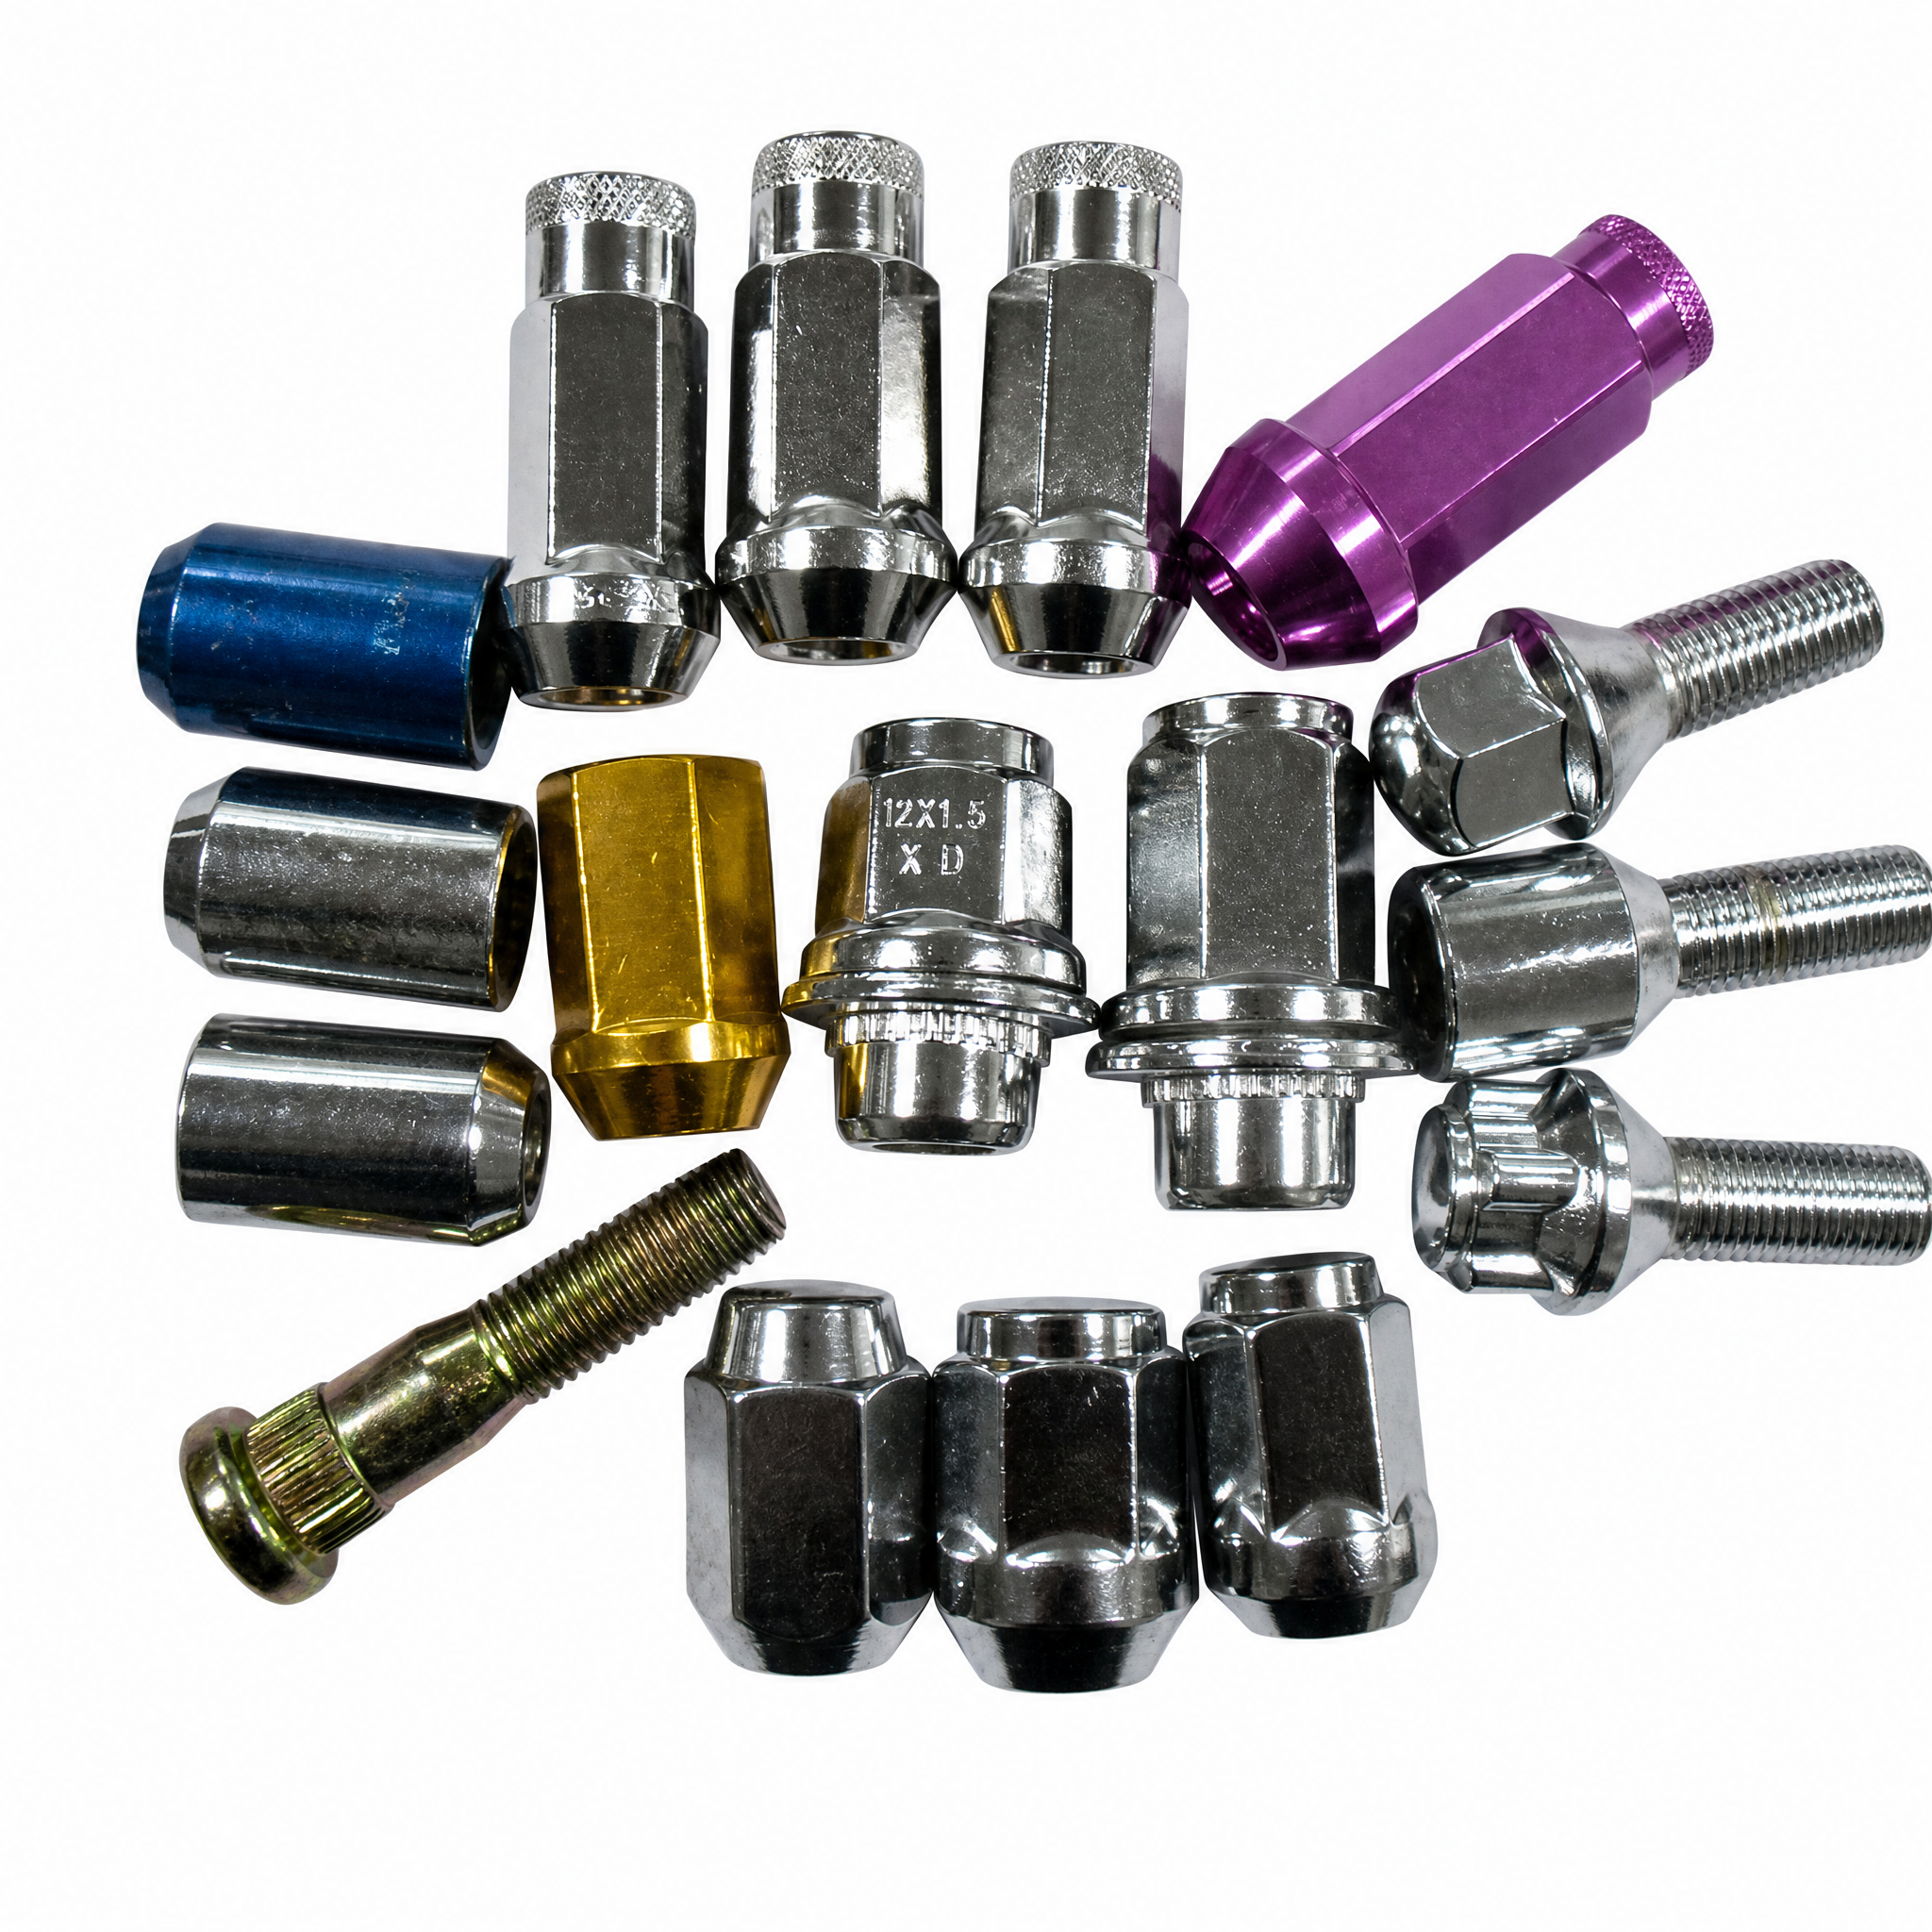
เหตุใดการปรับแต่งขนาดสลักเกลียวสำหรับน็อตแม่แรงจึงมีความสำคัญอย่างยิ่งต่อความแม่นยำในการประกอบของผู้ผลิตรถยนต์รายใหญ่
มิติของเกลียวที่ออกแบบเฉพาะสำหรับแพลตฟอร์มรถยนต์แต่ละรุ่น (เช่น M20×1.5, 9/16-18) และผลกระทบต่อความสมบูรณ์ของรอยต่อ
ขนาดเกลียวที่กำหนดเองมีผลโดยตรงต่อการกระจายแรงยึดแน่นทั่วบริเวณรอยต่อระหว่างล้อกับฮับ เกลียวเมตริกแบบละเอียด M20 × 1.5 มีพฤติกรรมพื้นฐานที่แตกต่างอย่างสิ้นเชิงจากเกลียวแบบอิมพีเรียล 9/16‑18 UNF ทั้งในแง่ของการรวมตัวของแรงเครียด ความทนทานต่อการเหนื่อยล้า และความต้านทานต่อการคลายตัวเอง ในสายการประกอบปริมาณสูง แม้ความเบี่ยงเบนของระยะห่างเกลียวเพียง 0.1 มิลลิเมตร ก็อาจทำให้แรงยึดล่วงหน้าลดลง 12–15% ซึ่งถือเป็นการสูญเสียที่ร้ายแรงและส่งผลต่อความสมบูรณ์ของข้อต่อ (VDI 2230, 2022)
ตารางต่อไปนี้สรุปข้อกำหนดเกลียวสำหรับยานยนต์ทั่วไป พร้อมผลกระทบที่สำคัญต่อความสมบูรณ์ของข้อต่อ
| ขนาดเส้น | ประเภท | ระยะห่างเกลียว / จำนวนเกลียวต่อนิ้ว | วัสดุฮับทั่วไป | ความไวต่อแรงยึดล่วงหน้า | ระดับความทนทานต่อการเหนื่อยล้า |
|---|---|---|---|---|---|
| M20 × 1.5 | เมตริกแบบละเอียด | 1.5 มม. | เหล็กหล่อหรือเหล็กตีขึ้น | สูง (ใกล้จุดขอบเขตความยืดหยุ่น) | 10.9 |
| 9/16‑18 | UNF | 18 เกลียวต่อนิ้ว | อลูมิเนียมหรือเหล็กที่ผ่านการตีขึ้นรูป | ปานกลาง | Class 10 |
| M22 × 1.5 | เมตริกแบบละเอียด | 1.5 มม. | เหล็กเพลาแบบหนักพิเศษ | สูงมาก | 12.9 |
ความลึกของการขันเกลียว มุมนำเข้า และรัศมีของรากเกลียว ขึ้นอยู่กับแพลตฟอร์มเฉพาะ ตัวอย่างเช่น ผู้ผลิตเพลาสำหรับรถบรรทุกขนาดเล็กชั้นนำรายหนึ่งเปลี่ยนจากเกลียว 9⁄16‑18 เป็น M20 × 1.5 เพื่อเพิ่มความต้านทานแรงกระแทกได้ถึง 22% จึงสามารถยุติปัญหาความล้มเหลวในสนามที่เกิดจากการคลายตัวของเกลียวได้ หากรองานผลิตไม่มีการปรับขนาดให้เหมาะสม โรงงานอาจเสี่ยงต่อการแยกตัวของข้อต่อ การขีดข่วนระหว่างพื้นผิว (galling) หรือการหักของสลักเกลียวก่อนกำหนด
การออกแบบเฟลนจ์สองชิ้น: เพิ่มความสม่ำเสมอของแรงบิดและความปลอดภัยในการยึดล้อ สำหรับการผลิตจำนวนมาก
ตัวยึดแบบชิ้นเดียวมาตรฐานมักประสบปัญหาแรงเสียดทานที่ไม่สม่ำเสมอที่บริเวณผิวสัมผัสระหว่างน็อตและฐาน ซึ่งก่อให้เกิดความแปรปรวนของค่าแรงบิด ขณะที่ชุดน็อตล้อแบบสองชิ้น — โดยทั่วไปประกอบด้วยแผ่นรองแข็งที่รวมเข้ากับตัวน็อตที่หมุนได้ — จะขจัดการเคลื่อนที่สัมพัทธ์ระหว่างผิวสัมผัสกับลูกสกรู ทำให้แรงบิดจากแรงเสียดทานเปลี่ยนเป็นแรงยึดแน่นที่ควบคุมได้ซ้ำๆ กันได้ ในงานศึกษาโดย European Fastener Consortium (2023) พบว่าการออกแบบแบบสองชิ้นสามารถลดความเบี่ยงเบนของแรงบิดจาก ±18% ลงเหลือ ±5% ภายหลังใช้งานครบ 10,000 รอบ
ความสม่ำเสมอนี้มีความสำคัญอย่างยิ่งในสายการผลิตแบบอัตโนมัติ ซึ่งใช้เครื่องมือลมในการขันเพียงครั้งเดียว ฟลานจ์ที่รวมอยู่ภายในชิ้นส่วนจะกระจายแรงได้อย่างสม่ำเสมอ ทำให้ความเครียดที่รูสกรูลดลงได้สูงสุดถึงร้อยละ 30 เนื่องจากแ Washer ไม่เคลื่อนไหวระหว่างการขัน สีและสิ่งสกปรกบนขอบล้อจึงไม่ถูกดึงเข้าไปในรอยต่อ — ซึ่งเป็นสาเหตุทั่วไปของค่าแรงบิดที่ผิดพลาด โรงงานประกอบรถยนต์นั่งส่วนบุคคลแห่งหนึ่งในยุโรปรายงานว่า จำนวนกรณีที่ล้มเหลวในการตรวจสอบการยึดล้อลดลงร้อยละ 40 หลังจากนำฟลานจ์แบบสองชิ้นมาใช้งาน โดยเชื่อมโยงโดยตรงระหว่างการออกแบบนี้กับต้นทุนการรับประกันที่ลดลงและความปลอดภัยที่ดีขึ้น สำหรับสายการผลิตที่ประกอบรถหลายรุ่นพร้อมกัน การใช้สกรูล้อแบบสองชิ้นเป็นมาตรฐานร่วมกันทั่วทุกแพลตฟอร์มจะช่วยให้การจัดการสินค้าคงคลังและการตั้งค่าแรงบิดมีประสิทธิภาพมากขึ้น — ส่งเสริมความแม่นยำในทุกวงจรการประกอบ
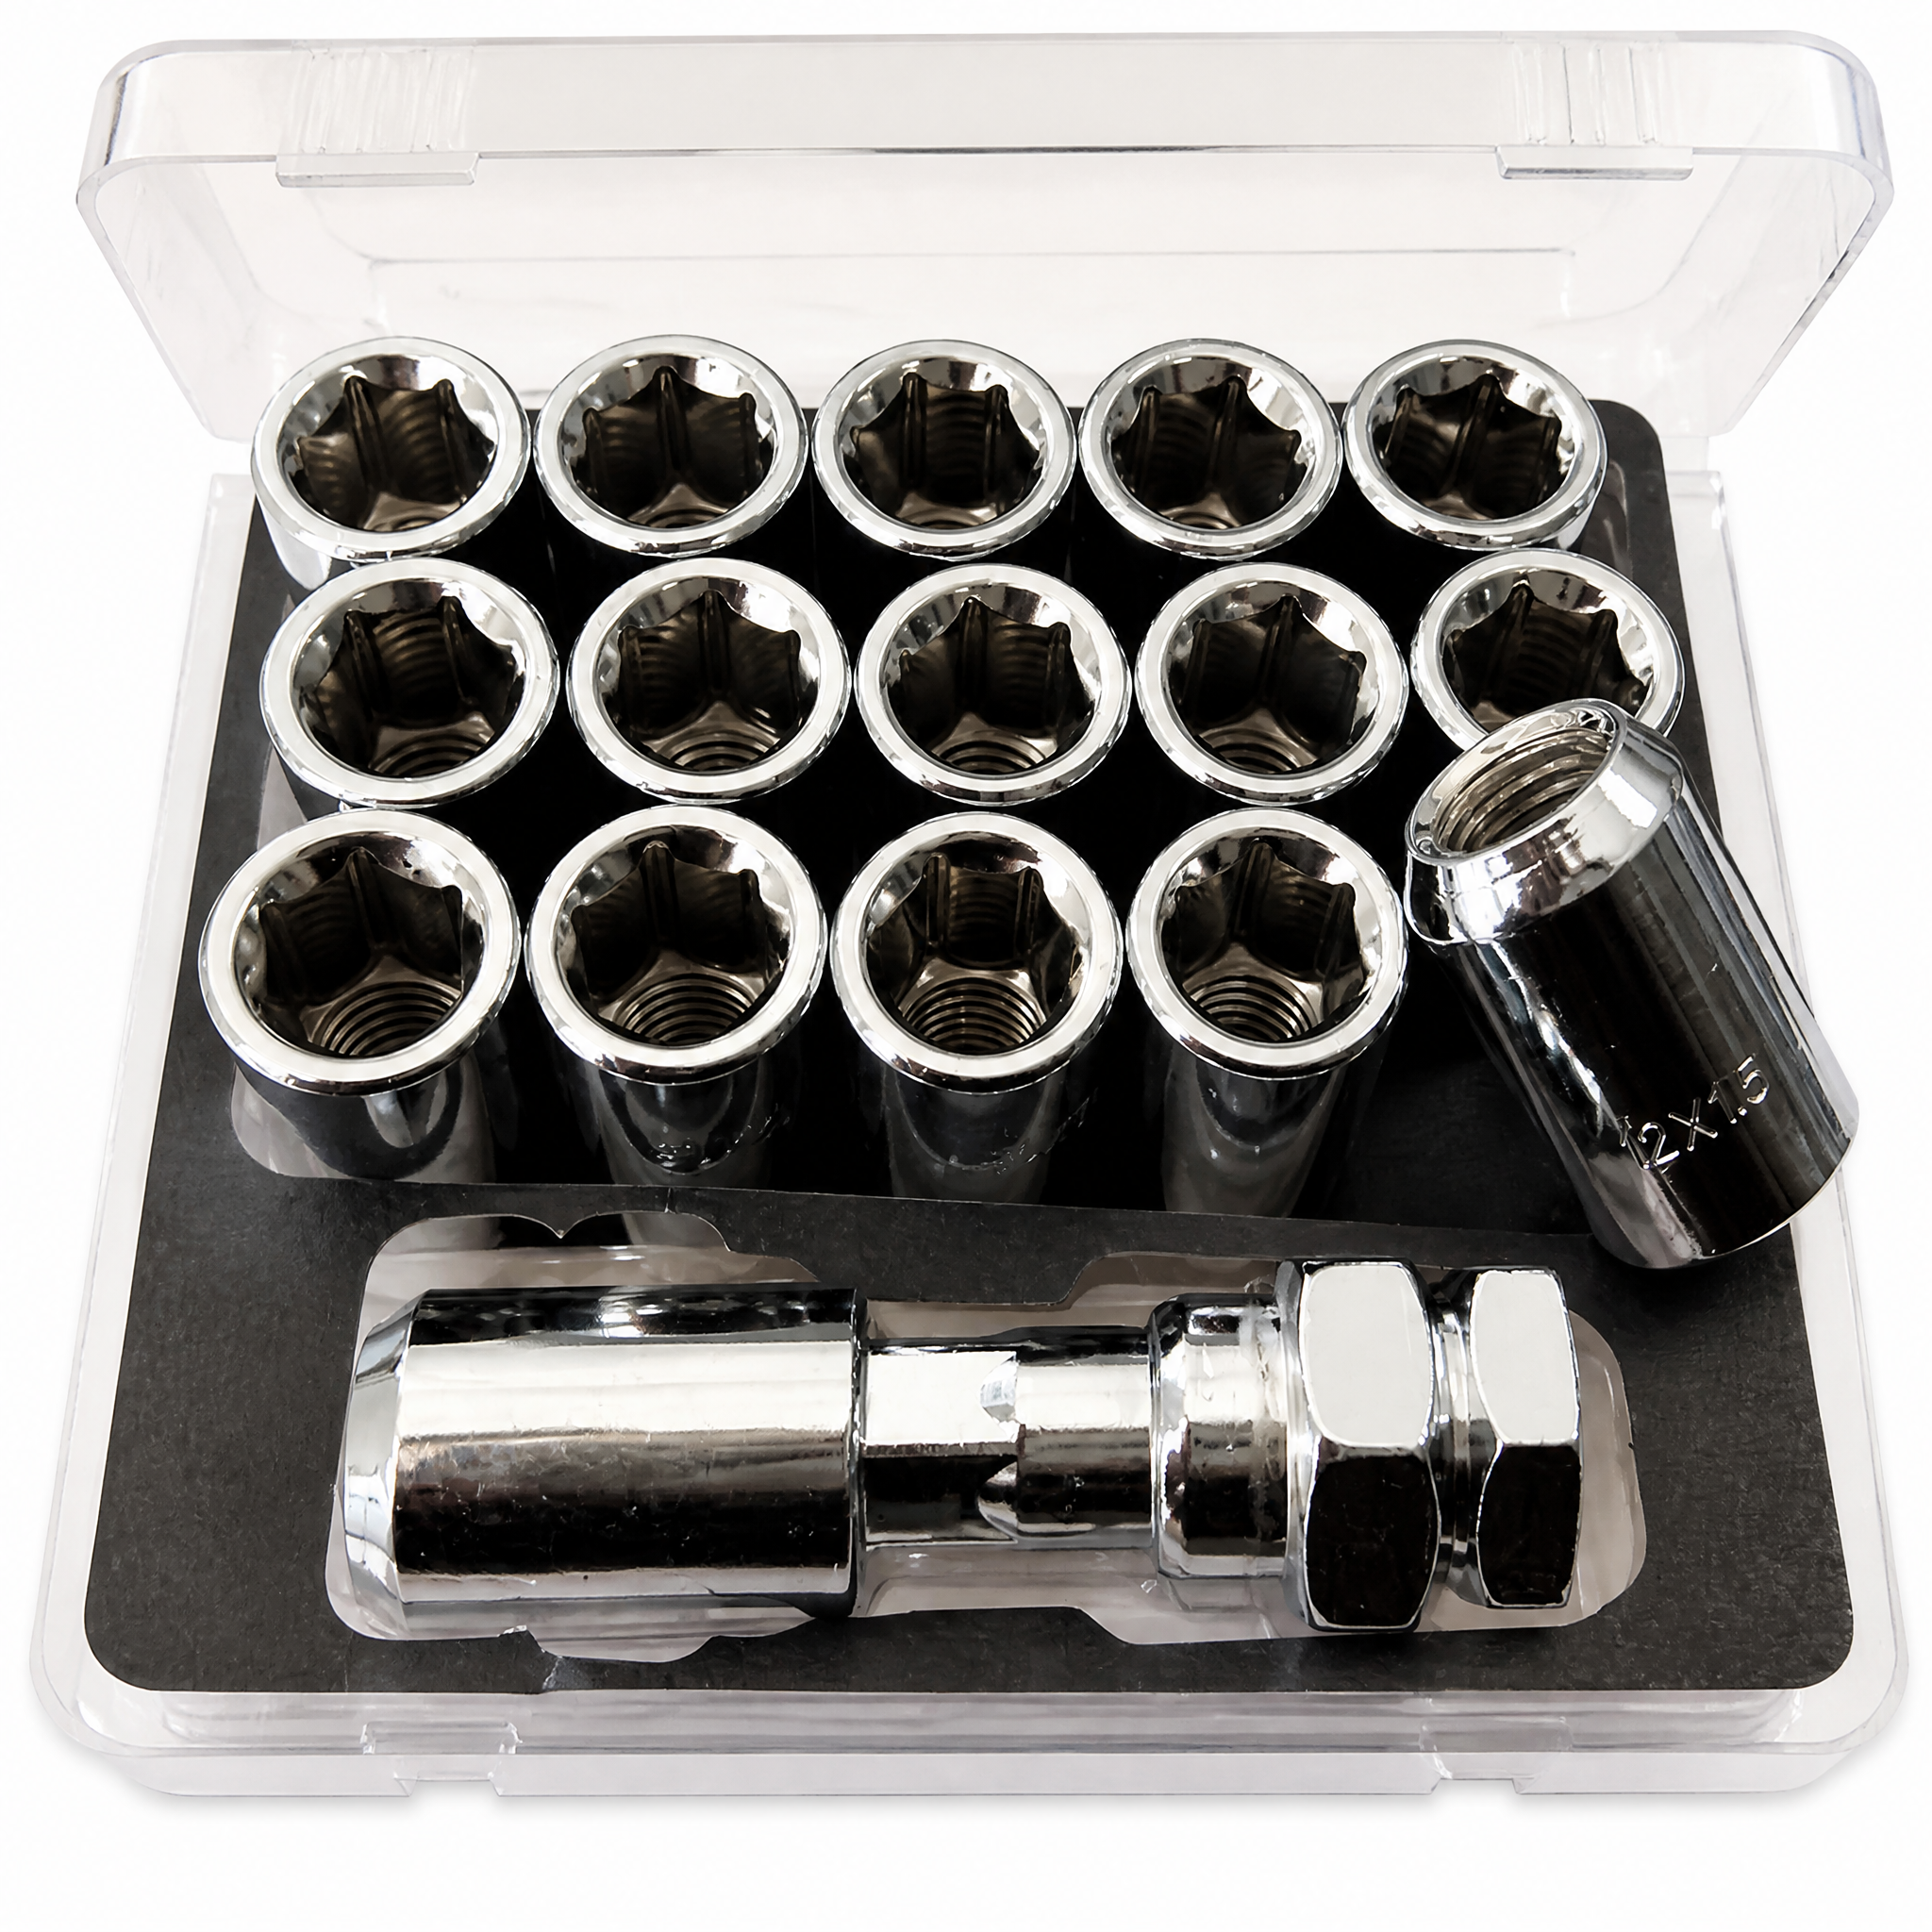
ระเบียบวิธีการวัดและตรวจสอบเกลียวของสกรูล้ออย่างแม่นยำ
การตรวจสอบตามมาตรฐานสองระบบ (UTS/ISO) โดยใช้เครื่องวัดระยะเกลียว เครื่องวัดความยาวแบบดิจิทัล และการตรวจสอบด้วยการขันด้วยมือ
ไม่มีโปรโตคอลมาตรฐานเดียวใดที่สามารถรับประกันความสมบูรณ์ของน็อตและสกรูสำหรับล้อได้ทั่วห่วงโซ่อุปทานระดับโลก การตรวจสอบตามมาตรฐานสองระบบ — ซึ่งสอดคล้องกับเกณฑ์ UTS (Unified Thread Standard) และ ISO (International Organization for Standardization) — คือพื้นฐานของการออกแบบข้อต่อที่เชื่อถือได้ วัตถุประสงค์หลักคือการกำจัดสมมุติฐานที่ว่าส่วนยึดที่มีลักษณะภายนอกคล้ายกันจะสามารถขันเข้าด้วยกันได้อย่างถูกต้อง ตัวอย่างเช่น สกรูแบบเมตริก M20×1.5 มีมุมเกลียวที่กำหนดไว้ที่ 60° และระยะห่างเกลียว (pitch) ที่ 1.5 มม. ขณะที่สกรูแบบ 9/16‑18 UNF แม้จะมีเส้นผ่านศูนย์กลางโดยชื่อใกล้เคียงกัน แต่ใช้ข้อกำหนด TPI (threads per inch) จำนวน 18 เกลียวต่อนิ้ว การสับสนระหว่างรูปแบบเหล่านี้จะนำไปสู่การขันเกลียวผิดแนว (cross-threading) และการลดลงของแรงยึดแน่น (clamp load decay)
กระบวนการตรวจสอบความถูกต้องดำเนินตามลำดับที่มีเหตุผล ประกอบด้วยเครื่องมือสามชนิด ขั้นตอนแรก ใช้เครื่องวัดมุมเกลียวที่ผ่านการปรับค่าแล้ว เพื่อระบุรูปทรงเกลียว โดยการจับคู่ใบวัดกับเกลียว — ซึ่งสามารถแยกแยะเรขาคณิตของสันเกลียวแบบ ISO metric ออกจากแบบ UTS ที่เน้นรูปทรงของด้านข้างได้ทันที ขั้นตอนที่สอง ใช้เวอร์เนียร์คาลิเปอร์แบบดิจิทัลวัดเส้นผ่านศูนย์กลางใหญ่ด้วยความละเอียด ±0.01 มม. เพื่อยืนยันว่าขนาดสอดคล้องกับแบบแปลนทางวิศวกรรม ขั้นตอนสุดท้ายและสำคัญที่สุดคือการตรวจสอบการขันเกลียวด้วยมือ: ผู้ปฏิบัติงานจะขันสลักล้อเข้ากับแม่พิมพ์มาตรฐานที่ผ่านการรับรอง — ซึ่งอาจเป็นแหวนวัดสำหรับเกลียวภายนอก หรือปลั๊กวัดสำหรับเกลียวภายใน ขั้นตอนเชิงสัมผัสนี้สามารถตรวจจับข้อผิดพลาดของเส้นผ่านศูนย์กลางเกลียวที่เครื่องสแกนภาพไม่สามารถมองเห็นได้ เช่น การตัดปลายเกลียวเล็กน้อย หรือความแปรผันของระยะเกลียว จึงมั่นใจได้ว่าการติดตั้งไม่เพียงแต่ตรงตามขนาดเท่านั้น แต่ยังทำงานได้อย่างราบรื่นในเชิงหน้าที่ด้วย
การแก้ไขความขัดแย้งระหว่างการปรับค่า TPI กับระยะเกลียวในกระบวนการทำงานด้านประกันคุณภาพสำหรับการผลิตจำนวนมาก
ความขัดแย้งระหว่างเกลียว TPI กับเกลียวแบบเมตริกก่อให้เกิดความเสี่ยงด้านการสอบเทียบอย่างต่อเนื่องในการผลิตสลักเกลียวสำหรับน็อตล้อปริมาณสูง ระบบประกันคุณภาพที่ตั้งค่าเฉพาะสำหรับการวัดเกลียวแบบเมตริกจะไม่สามารถตรวจจับข้อผิดพลาดของเกลียว TPI ได้ เนื่องจากหน่วยทั้งสองแบบไม่มีสัดส่วนเชิงเส้นต่อกัน เกลียว 18 TPI มีค่า pitch เท่ากับ 1.411 มม. — ซึ่งใกล้เคียงอันตรายกับมาตรฐาน M14×1.5 ทั่วไป (1.5 มม.) การพึ่งพาเพียงระบบจัดเรียงอัตโนมัติที่ใช้พิกเซลเป็นหลักอาจทำให้ความซ้อนทับด้านมิตินี้ผ่านเข้าไปได้ โดยสร้างข้อบกพร่องเชิงโครงสร้างที่แฝงอยู่ แนวทางแก้ไขคือการบังคับให้กระบวนการทำงานด้านประกันคุณภาพตรวจสอบชุดผลิตทุกชุดเทียบกับข้อกำหนดเชิงนามธรรมก่อน แล้วจึงดำเนินการวัดเปรียบเทียบใดๆ
| ความขัดแย้งด้านการสอบเทียบ | สาเหตุหลัก | ความเสี่ยงด้านการวัด | แนวปฏิบัติในการแก้ไข |
|---|---|---|---|
| M14×1.5 เทียบกับ 9/16-18 | pitch 1.5 มม. ≈ 1.411 มม. (18 TPI) | เครื่องจัดเรียงแบบออปติคอลยอมรับความคลาดเคลื่อน 0.089 มม. เป็นค่าความคลาดเคลื่อนที่ยอมรับได้ | เวอร์เนียร์ดิจิทัลปรับศูนย์ที่ขนาดเส้นผ่านศูนย์กลางเป้าหมายก่อนการจัดเรียง |
| M12×1.25 เทียบกับ 1/2-20 | pitch 1.25 มม. ≈ 1.27 มม. (20 TPI) | ไมโครมิเตอร์เลเซอร์วัดค่าเฉลี่ยของรูปแบบเกลียว โดยปิดบังความผิดเพี้ยนของมุมด้านข้าง | ใช้แหวนวัดมาตรฐานตรวจสอบแบบผ่าน/ไม่ผ่านทุกๆ 100 ชิ้น |
| M20×1.5 เทียบกับ 3/4-16 | ระยะห่างเกลียว 1.5 มิลลิเมตร ≈ 1.588 มิลลิเมตร (16 เกลียวต่อนิ้ว) | ลักษณะกราฟแรงบิดต่อองศาเริ่มต้นเหมือนกันทุกครั้ง แต่เริ่มแตกต่างกันในช่วงกลางของการยึดแน่น | แสดงกราฟแรงบิดแบบเรียลไทม์ซ้อนทับกับเส้นอ้างอิงอุดมคติ |
การระบุเกลียวโดยตรงช่วยป้องกันไม่ให้ข้อมูลผิดพลาดส่งผลเป็นลูกโซ่ วิธีขั้นสูงรวมระบบการตรวจสอบด้วยภาพอัตโนมัติ (AOI) ซึ่งสามารถตรวจจับข้อบกพร่องระดับพื้นผิวได้ถึงร้อยละ 98.7 — เช่น การขันเกลียวผิดแนวหรือรูปทรงเกลียวไม่สมบูรณ์ — ก่อนที่ชุดชิ้นส่วนจะเข้าสู่ขั้นตอนการสอบเทียบ สำหรับสลักเกลียวสำหรับล้อ ใช้ระบบเลเซอร์อัตโนมัติที่มีโปรโตคอลแปลงค่า TPI เป็นหน่วยเมตริก ทำการสแกนบริเวณเป้าหมายภายใน 3 วินาที และซ้อนทับรูปแบบที่วัดได้ลงบนแถบความคลาดเคลื่อนมาตรฐานดิจิทัล ซึ่งสร้างขึ้นโดยตรงจากมาตรฐาน SAE วิธีนี้กำจัดความแปรปรวนจากการตีความของผู้ปฏิบัติงาน และรับประกันว่าแต่ละตัวยึดจะได้รับการตรวจสอบตามรหัสวิศวกรรมเฉพาะของตน — ไม่ใช่เพียงแค่ระดับเกลียวทั่วไป
การปฏิบัติตามข้อกำหนดและการติดตามที่มา: การจับคู่ข้อกำหนดของสกรูน็อตล้อกับมาตรฐาน SAE และมาตรฐานของผู้ผลิตรถยนต์
การรับรองว่าสกรูน็อตล้อแต่ละตัวสอดคล้องกับข้อกำหนดที่แน่นอนคือพื้นฐานของการพร้อมสำหรับการตรวจสอบและการติดตามที่มาในกระบวนการผลิต หัวข้อย่อยต่อไปนี้อธิบายว่าเครื่องหมายระดับความแข็งแรงและมาตรฐาน SAE ทำหน้าที่เป็นหลักประกันของการปฏิบัติตามข้อกำหนดอย่างไร
การตีความเครื่องหมายระดับความแข็งแรง (เกรด 10.9, คลาส 10) ว่าเป็นหลักประกันของการปฏิบัติตามข้อกำหนดเพื่อความพร้อมสำหรับการตรวจสอบ
การตีความเครื่องหมายแสดงระดับความแข็งแรงบนสกรูน็อตล้อเป็นจุดตรวจสอบพื้นฐานในการตรวจสอบคุณภาพ ระดับความแข็งแรงแบบเมตริกเกรด 10.9 หมายถึง ความต้านแรงดึงต่ำสุด 1000 เมกะพาสคาล และความต้านแรงคราก 900 เมกะพาสคาล (ตามมาตรฐาน ISO 898-1:2023) น็อตที่ระบุว่าเป็นคลาส 10 ต้องใช้ร่วมกับสกรูเหล่านี้เท่านั้น เพื่อรักษาระดับแรงพิสูจน์ให้สม่ำเสมอ ระหว่างการตรวจสอบในสายการผลิต วิศวกรด้านคุณภาพจะตรวจสอบเครื่องหมายบนหัวสกรูเทียบกับใบรับรองวัสดุและแผนควบคุมอย่างละเอียด สกรูเกรด 8.8 ที่ติดป้ายผิดจะให้แรงยึดแน่นลดลงประมาณ 20% — ซึ่งเป็นความเบี่ยงเบนที่อาจนำไปสู่การหลุดของล้อได้ โรงงานต่างๆ จึงฝังระบบการรู้จำตัวอักษรด้วยแสง (OCR) ไว้ในระบบตรวจจับภาพแบบเรียลไทม์ เพื่อยืนยันความถูกต้องของสกรูแต่ละตัวก่อนเข้าสู่ขั้นตอนการประกอบ ซึ่งสร้างห่วงโซ่การติดตามย้อนกลับที่พิสูจน์ได้ว่ามีเฉพาะสกรูน็อตล้อที่สอดคล้องตามมาตรฐานเท่านั้นที่เข้าสู่สายการผลิต — ทำให้การจัดเตรียมหลักฐานสำหรับการตรวจสอบเป็นไปอย่างง่ายดาย
SAE J995, J417 และ J1835 — มาตรฐานเหล่านี้ควบคุมวัสดุ การอบร้อน และการทดสอบสกรูน็อตล้ออย่างไร
SAE J995, J417 และ J1835 คือมาตรฐานหลักที่กำหนดข้อกำหนดด้านน็อตและโบลต์สำหรับล้อในกระบวนการผลิตของอเมริกาเหนือ SAE J995 ระบุข้อกำหนดเชิงกลศาสตร์และวัสดุสำหรับน็อตเหล็ก โดยมั่นใจว่าค่า proof load และความแข็งของน็อตสอดคล้องกับโบลต์คู่ที่ใช้งานร่วมกัน SAE J417 มาตรฐานวิธีการวัดความแข็งด้วยวิธี Rockwell และ Brinell เพื่อป้องกันไม่ให้ชิ้นส่วนที่นุ่มเกินไปหรือเปราะเกินไปเข้าไปอยู่ในข้อต่อที่ต้องควบคุมแรงบิดอย่างแม่นยำ ส่วน SAE J1835 ควบคุมน็อตและสตั๊ดสำหรับล้อโดยตรง ด้วยการกำหนดค่าความคลาดเคลื่อนเชิงมิติ การพอดีของเกลียว และเป้าหมายด้านสมรรถนะต่อการเหนื่อยล้า รวมทั้งกำหนดให้ต้องทดสอบค่า residual clamp load หลังจากผ่านกระบวนการหมุนแน่นซ้ำหลายรอบ ภายใต้มาตรฐานเหล่านี้ ทุกชุดผลิตจะต้องผ่านการตรวจสอบแรงดึงและการวิเคราะห์โครงสร้างโลหะ (metallographic examination) อย่างต่อเนื่อง เพื่อสร้างเส้นทางการตรวจสอบที่ไม่ขาดตอน นอกจากนี้ J995 ยังกำหนดให้ต้องทดสอบ proof-load ของน็อตที่ระดับ 1.1 เท่าของค่าแรงดึงต่ำสุดของโบลต์ เพื่อป้องกันไม่ให้เกิดการลอกเกลียว (stripping) การตรวจสอบแบบหลายชั้นนี้รับประกันว่าน็อตและโบลต์สำหรับล้อแต่ละตัวสามารถทนต่อแรงแบบไดนามิก ภาวะกัดกร่อน และการประกอบซ้ำๆ ได้อย่างปลอดภัย โดยสอดคล้องกับทั้งข้อกำหนดด้านการตรวจสอบคุณภาพของผู้ผลิตรถยนต์ (OEM) และข้อบังคับของหน่วยงานกำกับดูแล
น็อตหัวเกลียวเทียบกับโบลต์หัวเกลียว: ผลกระทบเชิงกลยุทธ์ต่อการเลือกน็อตหรือโบลต์สำหรับล้อในกระบวนการประกอบอัตโนมัติ
ระบบใช้น็อตหัวเกลียว — ซึ่งน็อตจะขันเข้ากับหมุดที่ยื่นออกมาจากฮับแบบคงที่ — แตกต่างโดยพื้นฐานจากชุดใช้โบลต์หัวเกลียว ซึ่งรวมหมุดและน็อตไว้เป็นตัวยึดเดียวที่ขันโดยตรงเข้ากับฮับของล้อ ในสายการผลิตอัตโนมัติ ความแตกต่างนี้ส่งผลต่อการตัดสินใจสำคัญเกี่ยวกับการเลือกน็อตหรือโบลต์สำหรับล้อ การออกแบบเครื่องมือ และการประกันคุณภาพ สำหรับระบบที่ใช้หมุด ล้อสามารถแขวนไว้บนหมุดที่โผล่ออกมาได้ก่อนนำตัวยึดมาติดตั้ง ทำให้เกิดการจัดแนวตามธรรมชาติ ซึ่งช่วยให้ระบบการมองเห็นของหุ่นยนต์ทำงานได้ง่ายขึ้น และลดอัตราความล้มเหลวในการใส่ตัวยึด ขณะที่โบลต์หัวเกลียวจำเป็นต้องจัดแนวแต่ละตัวให้สอดคล้องกับเกลียวภายในของฮับอย่างแม่นยำ จึงต้องใช้อุปกรณ์ปลายแขนหุ่นยนต์จับหัวโบลต์พร้อมควบคุมการหมุนตามแกนอย่างพร้อมเพรียงกัน — กระบวนการนี้มีแนวโน้มเกิดการขันผิดเกลียวมากกว่า หากตำแหน่งของตัวยึดเบี่ยงเบนไปเพียงเล็กน้อย
เวลาในการผลิตต่อชิ้น (Takt time) และความสามารถในการประมวลผลแบบขนาน ทำให้วิธีการทั้งสองนี้แตกต่างกันอย่างชัดเจน หัวขันแบบหลายแกน (Multi-spindle nut runners) สามารถขันน็อตยึดล้อทั้งหมดบนล้อหนึ่งๆ พร้อมกันได้ ทำให้ขั้นตอนการยึดแน่นใช้เวลาเพียงไม่กี่วินาทีเท่านั้น ขณะที่สายการผลิตแบบสลักเกลียว (lug bolt lines) มักต้องดำเนินการเริ่มต้นและควบคุมแรงบิดแบบลำดับขั้นสำหรับแต่ละตัวยึด ซึ่งส่งผลให้เวลาต่อรอบการทำงานของแต่ละสถานียาวนานขึ้น และอาจก่อให้เกิดจุดคับคั่น (bottlenecks) ได้ วิศวกรระบบอัตโนมัติยังต้องพิจารณาความซับซ้อนของการเปลี่ยนแปลงระบบระหว่างรุ่น: แม้ขนาดเกลียวและรูปทรงของพื้นผิวรองรับน็อตยึดล้อจะแตกต่างกันไปตามรุ่นรถ แต่รูปแบบการจัดเรียงหมุดยึด (stud pattern) ยังคงเหมือนเดิมเสมอ จึงสามารถเปลี่ยนอุปกรณ์เครื่องมือได้อย่างรวดเร็วในกรณีที่ใช้เฉพาะน็อตยึดเท่านั้น การรักษาความแม่นยำของแรงบิดก็มีความสำคัญไม่แพ้กัน เพราะหมุดยึดถ่ายโอนแรงยึดแน่นโดยตรงไปยังฮับ (hub) ขณะที่สลักเกลียวจะกระจุกแรงเครียดไว้ที่บริเวณรอยต่อระหว่างสลักเกลียวกับฮับ จึงจำเป็นต้องใช้กลยุทธ์การยึดแน่นที่ควบคุมมุมอย่างเข้มงวดยิ่งขึ้น เพื่อป้องกันไม่ให้เกิดการคลายตัวก่อนกำหนดภายใต้การผลิตจำนวนมาก
การปฏิบัติตามข้อกำหนดและการติดตามแหล่งที่มาเป็นไปอย่างสม่ำเสมอในทั้งสองรูปแบบสถาปัตยกรรม — น็อตสำหรับสกรูล้อแต่ละตัวจะต้องสอดคล้องกับมาตรฐานความแข็งแรงและมิติของ SAE J995 หรือข้อกำหนดของผู้ผลิตรถยนต์ (OEM) ที่เทียบเท่ากัน — แต่ลำดับขั้นตอนการประกอบและมาตรการป้องกันข้อผิดพลาดนั้นแตกต่างกัน ตัวตรวจจับแบบโปะกะ-โยะเกะ (poka-yoke) สำหรับการตรวจสอบว่ามีหมุดยึดอยู่หรือไม่ หรือความลึกของการใส่น็อต จึงมีความจำเป็นอย่างยิ่ง ขณะเดียวกัน ระบบตรวจสอบค่าแรงบิดแบบออนไลน์ (inline torque audit systems) จะต้องปรับเส้นโค้งการสอบเทียบให้สอดคล้องกับพฤติกรรมแรงเสียดทานเฉพาะของแต่ละชนิดของข้อต่อ ในท้ายที่สุด การเลือกใช้รูปแบบหนึ่งๆ นั้นไม่ได้ขึ้นอยู่กับปัจจัยเชิงกลเพียงอย่างเดียว แต่ยังส่งผลโดยตรงต่อการจัดวางระบบการประกอบอัตโนมัติทั้งหมด ตั้งแต่การจัดการโลจิสติกส์วัสดุ ไปจนถึงจำนวนสถานีหุ่นยนต์ และส่งผลโดยตรงต่อประสิทธิภาพโดยรวมของเครื่องจักร (overall equipment effectiveness) ภายในโรงงานผลิตรถยนต์สมัยใหม่
ส่วน FAQ
มิติของเกลียวแบบพิเศษมีความสำคัญอย่างไร
มิติของเกลียวแบบพิเศษช่วยให้มั่นใจได้ว่าแรงยึดแน่น (clamping force) จะกระจายอย่างเหมาะสมทั่วบริเวณรอยต่อระหว่างล้อกับฮับ ส่งผลต่อความมั่นคงของรอยต่อและอายุการใช้งานภายใต้ภาวะความล้า (fatigue life) แม้ความเบี่ยงเบนเพียงเล็กน้อยก็อาจทำให้ความแม่นยำในการประกอบลดลงอย่างรุนแรง
การออกแบบแหวนยึดสองชิ้นคืออะไร
การออกแบบแหวนยึดสองชิ้นรวมแผ่นรองที่ผ่านการชุบแข็งเข้ากับตัวเกลียวหมุนได้ ซึ่งช่วยลดความแปรปรวนของแรงบิดและเพิ่มความปลอดภัยในการยึดล้อไว้กับเพลา โดยเฉพาะอย่างยิ่งมีประสิทธิภาพสูงในสายการผลิตอัตโนมัติที่มีปริมาณสูง
การตรวจสอบขนาดเกลียวทำอย่างไร
การตรวจสอบขนาดเกลียวใช้วิธีการยืนยันด้วยมาตรฐานสองแบบ ด้วยเครื่องมือต่าง ๆ เช่น เครื่องวัดระยะห่างเกลียว (pitch gauge), เวอร์เนียคาลิเปอร์แบบดิจิทัล และการตรวจสอบเกลียวด้วยมือ เพื่อให้มั่นใจว่ามีทั้งความถูกต้องของมิติและการทำงานที่เหมาะสม
มาตรฐาน SAE สำหรับสลักเกลียวล้อคืออะไร
มาตรฐาน SAE เช่น J995, J417 และ J1835 ควบคุมองค์ประกอบวัสดุ การอบร้อน การคุณสมบัติเชิงกล และขั้นตอนการทดสอบสำหรับสลักเกลียวล้อ เพื่อให้มั่นใจว่าสอดคล้องตามข้อกำหนดและสามารถติดตามแหล่งที่มาได้
ความแตกต่างระหว่างสลักเกลียวล้อ (lug nut) กับสลักเกลียวแบบแท่ง (lug bolt) คืออะไร
สลักเกลียวล้อใช้ยึดกับหมุดคงที่ที่ยื่นออกมาจากฮับ ซึ่งให้การจัดแนวโดยธรรมชาติ ในขณะที่สลักเกลียวแบบแท่งรวมหมุดและสลักเกลียวไว้ในชิ้นเดียวกัน จึงต้องการการใส่และการจัดแนวที่แม่นยำ ส่งผลต่อการออกแบบการประกอบอัตโนมัติ
สารบัญ
- เหตุใดการปรับแต่งขนาดสลักเกลียวสำหรับน็อตแม่แรงจึงมีความสำคัญอย่างยิ่งต่อความแม่นยำในการประกอบของผู้ผลิตรถยนต์รายใหญ่
- ระเบียบวิธีการวัดและตรวจสอบเกลียวของสกรูล้ออย่างแม่นยำ
- การปฏิบัติตามข้อกำหนดและการติดตามที่มา: การจับคู่ข้อกำหนดของสกรูน็อตล้อกับมาตรฐาน SAE และมาตรฐานของผู้ผลิตรถยนต์
- น็อตหัวเกลียวเทียบกับโบลต์หัวเกลียว: ผลกระทบเชิงกลยุทธ์ต่อการเลือกน็อตหรือโบลต์สำหรับล้อในกระบวนการประกอบอัตโนมัติ
- ส่วน FAQ