EN
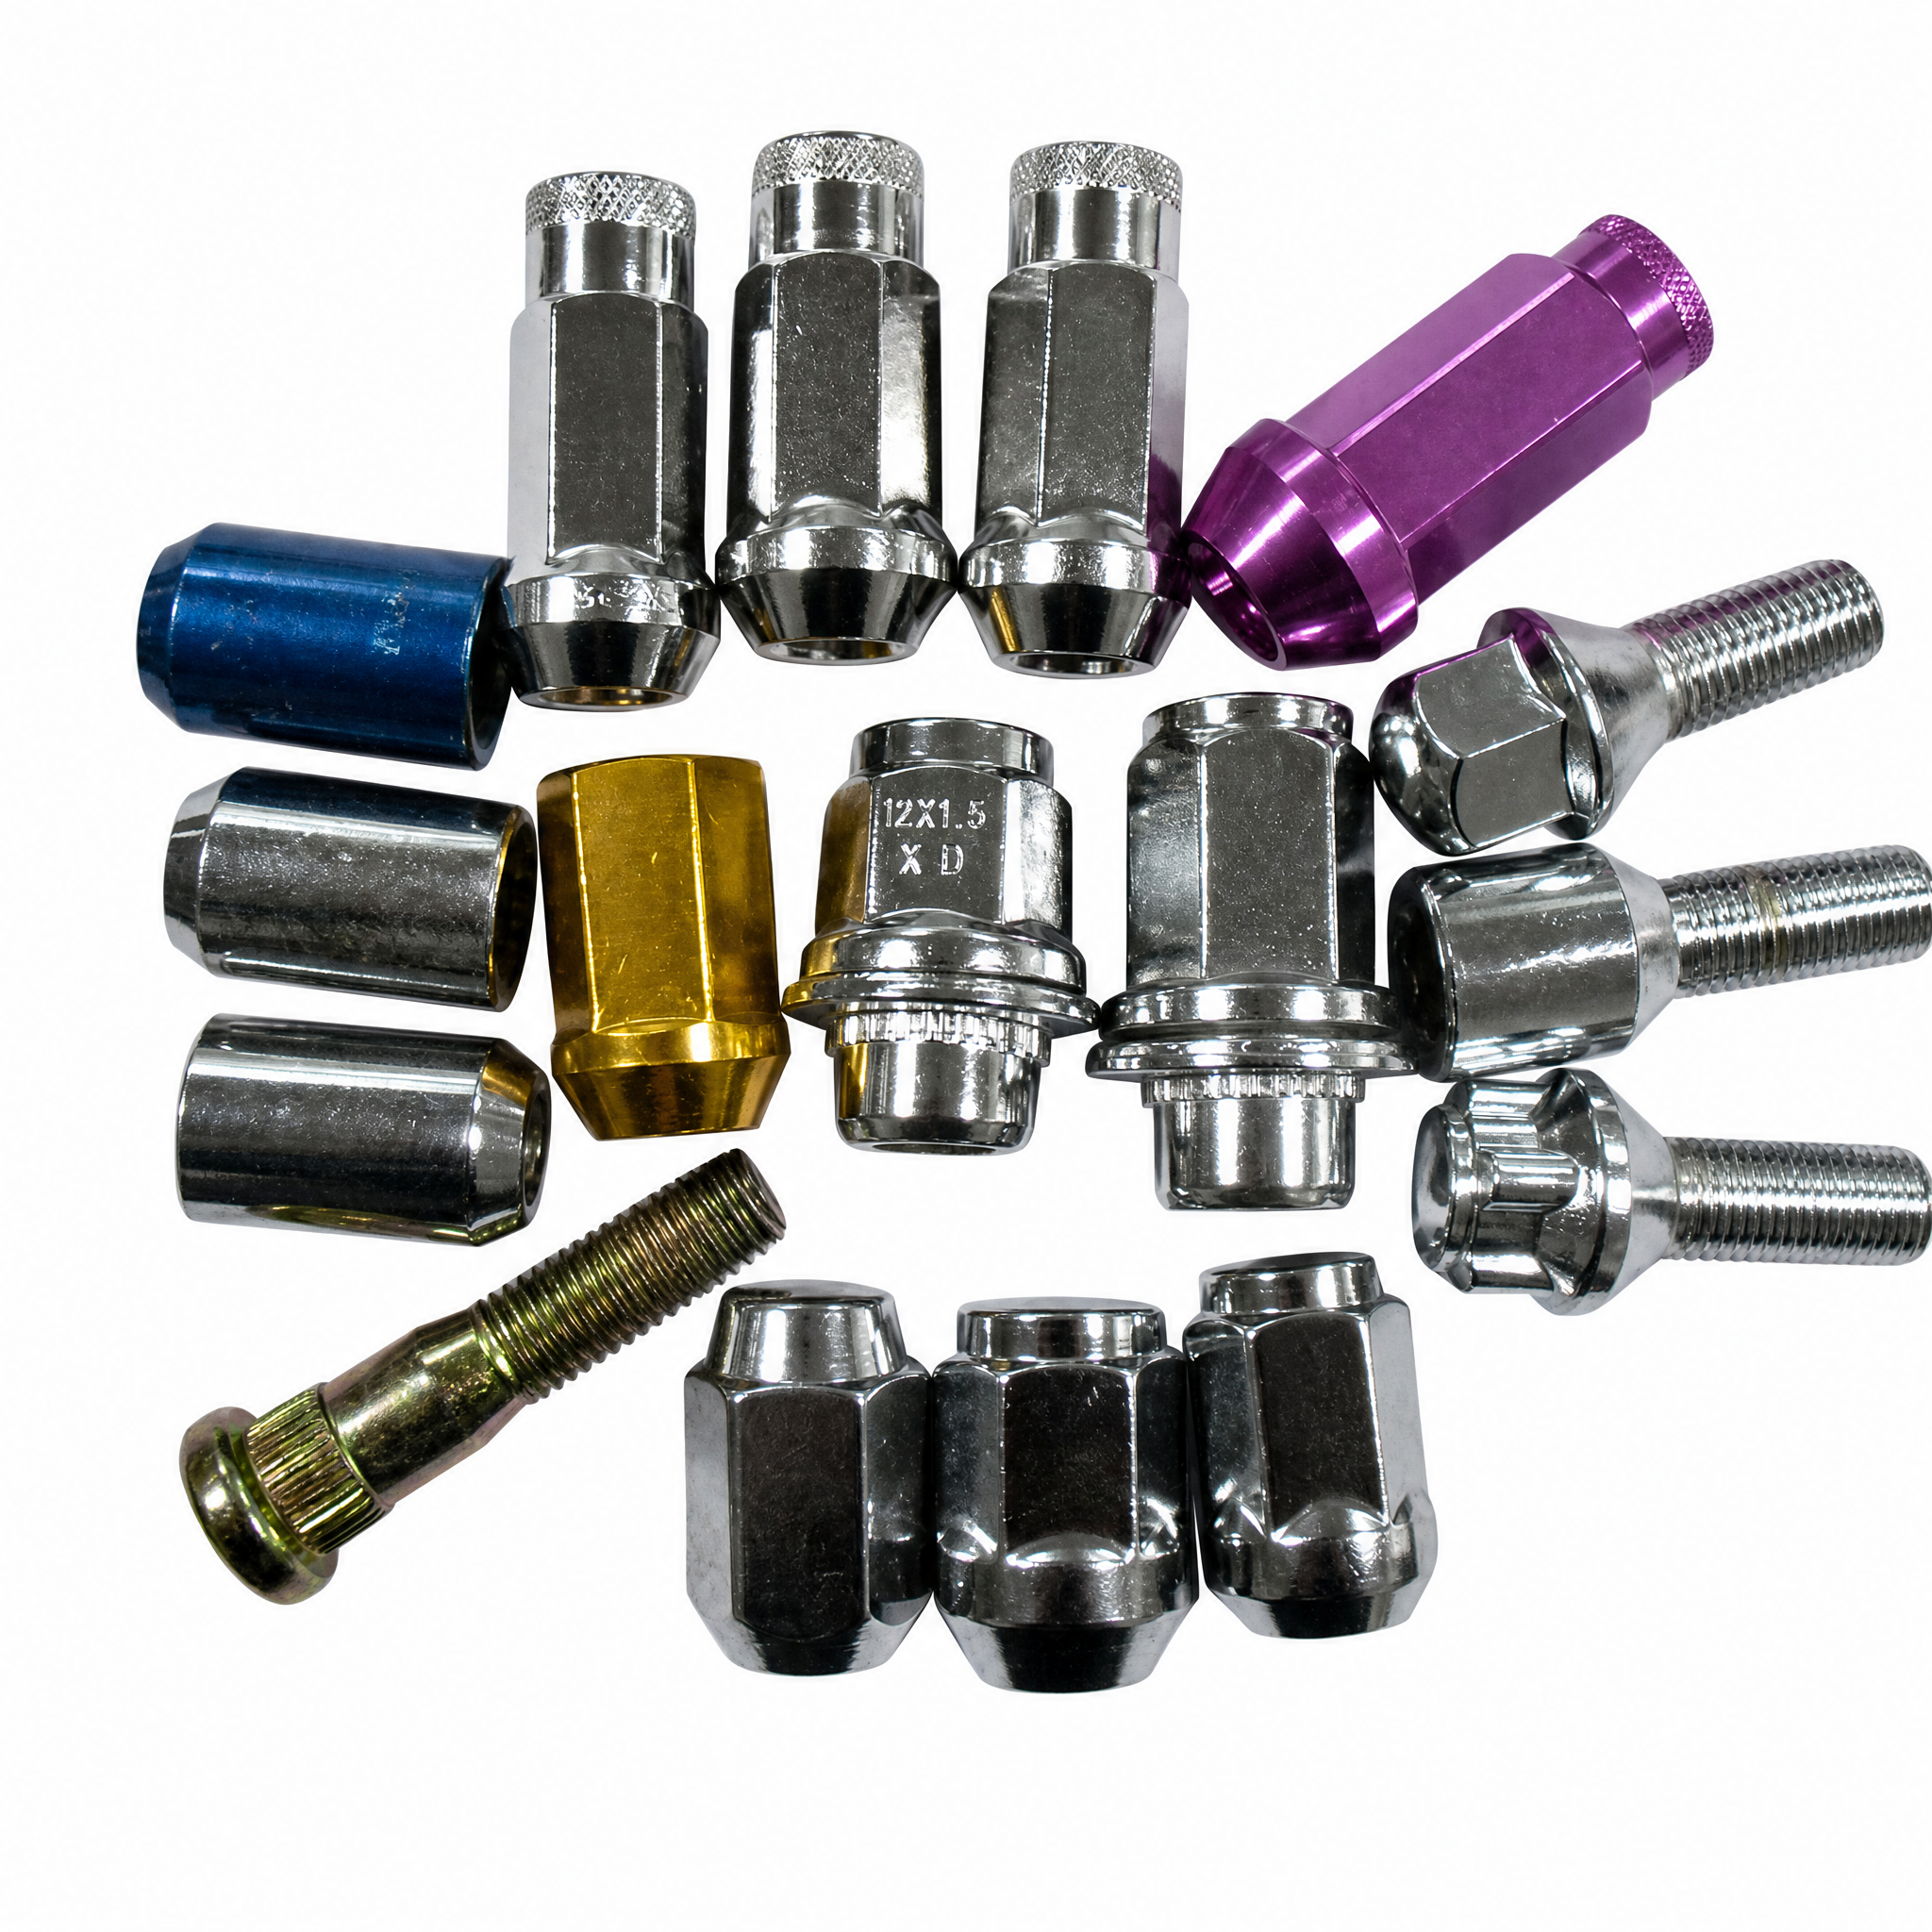
Çark Somunu Cıvatası Özel Boyutlandırmasının OEM Montaj Hassasiyeti Açısından Neden Kritik Olduğu
Araç platformuna özel diş boyutları (örn. M20×1,5, 9/16-18) ve birleşim bütünlüğüne etkileri
Özel vida boyutları, tekerlek–merkez bağlantısı üzerindeki sıkma kuvvetinin dağılımını doğrudan belirler. M20 × 1,5 metrik ince vida, gerilme yoğunluğu, yorulma ömrü ve kendiliğinden çözülme direnci açısından 9/16-18 UNF imparatorluk vidasından temelde farklı davranır. Yüksek hacimli montaj hatlarında bile 0,1 mm’lik bir vida adımı sapması, ön yükü %12–%15 oranında azaltabilir — bu, bağlantı bütünlüğünü tehlikeye atan kritik bir kayıptır (VDI 2230, 2022).
Aşağıdaki tablo, otomotiv vida özelliklerinin bağlantı bütünlüğü üzerindeki temel etkilerini özetlemektedir:
| İpek boyutu | Tür | Adım / İnç Başına Diş Sayısı | Tipik Merkez Malzemesi | Ön Yük Duyarlılığı | Yorulma Sınıfı |
|---|---|---|---|---|---|
| M20 × 1,5 | Metrik ince | 1,5 mm | Dökme demir veya dövme çelik | Yüksek (elastik sınır) | 10.9 |
| 9/16‑18 | UNF | 18 TPI | Dövme alüminyum veya çelik | Orta düzey | Sınıf 10 |
| M22 × 1.5 | Metrik ince | 1,5 mm | Dayanıklı aks çeliği | Çok Yüksek | 12.9 |
Dişli temas derinliği, giriş açısı ve kök yarıçapı platforma özeldir. Örneğin, önde gelen bir hafif kamyon aksı üreticisi, yorulma mukavemetini %22 artırmak amacıyla 9/16‑18’den M20 × 1.5’e geçmiştir — bu da gevşemeye bağlı saha arızalarını ortadan kaldırmıştır. Özel boyutlandırma yapılmadığı takdirde fabrikalar, bağlantı ayrılması, yapışma (galling) veya vida kırılmasının erken başlaması riskiyle karşı karşıya kalır.
İki parçalı flanş tasarımları: Yüksek hacimli üretimde tork tutarlılığını ve tekerlek tutma güvenliğini artırma
Standart tek parçalı bağlantı elemanları, somun–oturma yüzeyi arayüzünde değişken sürtünme nedeniyle tork dağılımı sorunu yaşar. Genellikle sertleştirilmiş bir washer’ın dönen bir somun gövdesiyle entegre edildiği iki parçalı tekerlek somunu cıvata montajı, oturma yüzeyi ile lastik vidası arasındaki göreli hareketi ortadan kaldırır ve sürtünme torkunu tekrarlanabilir sıkma yüküne dönüştürür. Avrupa Bağlantı Elemanları Konsorsiyumu’nun (2023) yaptığı bir çalışmada, iki parçalı tasarımlar, 10.000 çevrim boyunca tork sapmasını ±18%’den ±5%’e düşürmüştür.
Bu tutarlılık, pnömatik aletlerin tek bir sıkma geçişi uyguladığı otomatik hatlarda hayati öneme sahiptir. Entegre flanş, yükü eşit şekilde dağıtarak cıvata deliği gerilmelerini %30’a kadar azaltır. Somun somunu sıkarken washer hareketsiz kalır; bu nedenle janttaki boya ve kir, bağlantıya sürüklenmez — bu durum, yanlış tork ölçümlerinin yaygın nedenidir. Bir büyük Avrupa otomobil fabrikası, iki parçalı flanşları benimserken tekerlek tutma denetimi başarısızlıklarında %40’lık bir düşüş bildirmiştir; bu tasarımın doğrudan daha düşük garanti maliyetlerine ve artırılmış güvenliğe bağlandığını göstermektedir. Karışık model hatlar için, platformlar arasında iki parçalı tekerlek somunu cıvatası üzerinde standartlaşma, envanter yönetimini ve tork programlamasını kolaylaştırır — böylece her montaj döngüsünde doğruluk sağlanır.
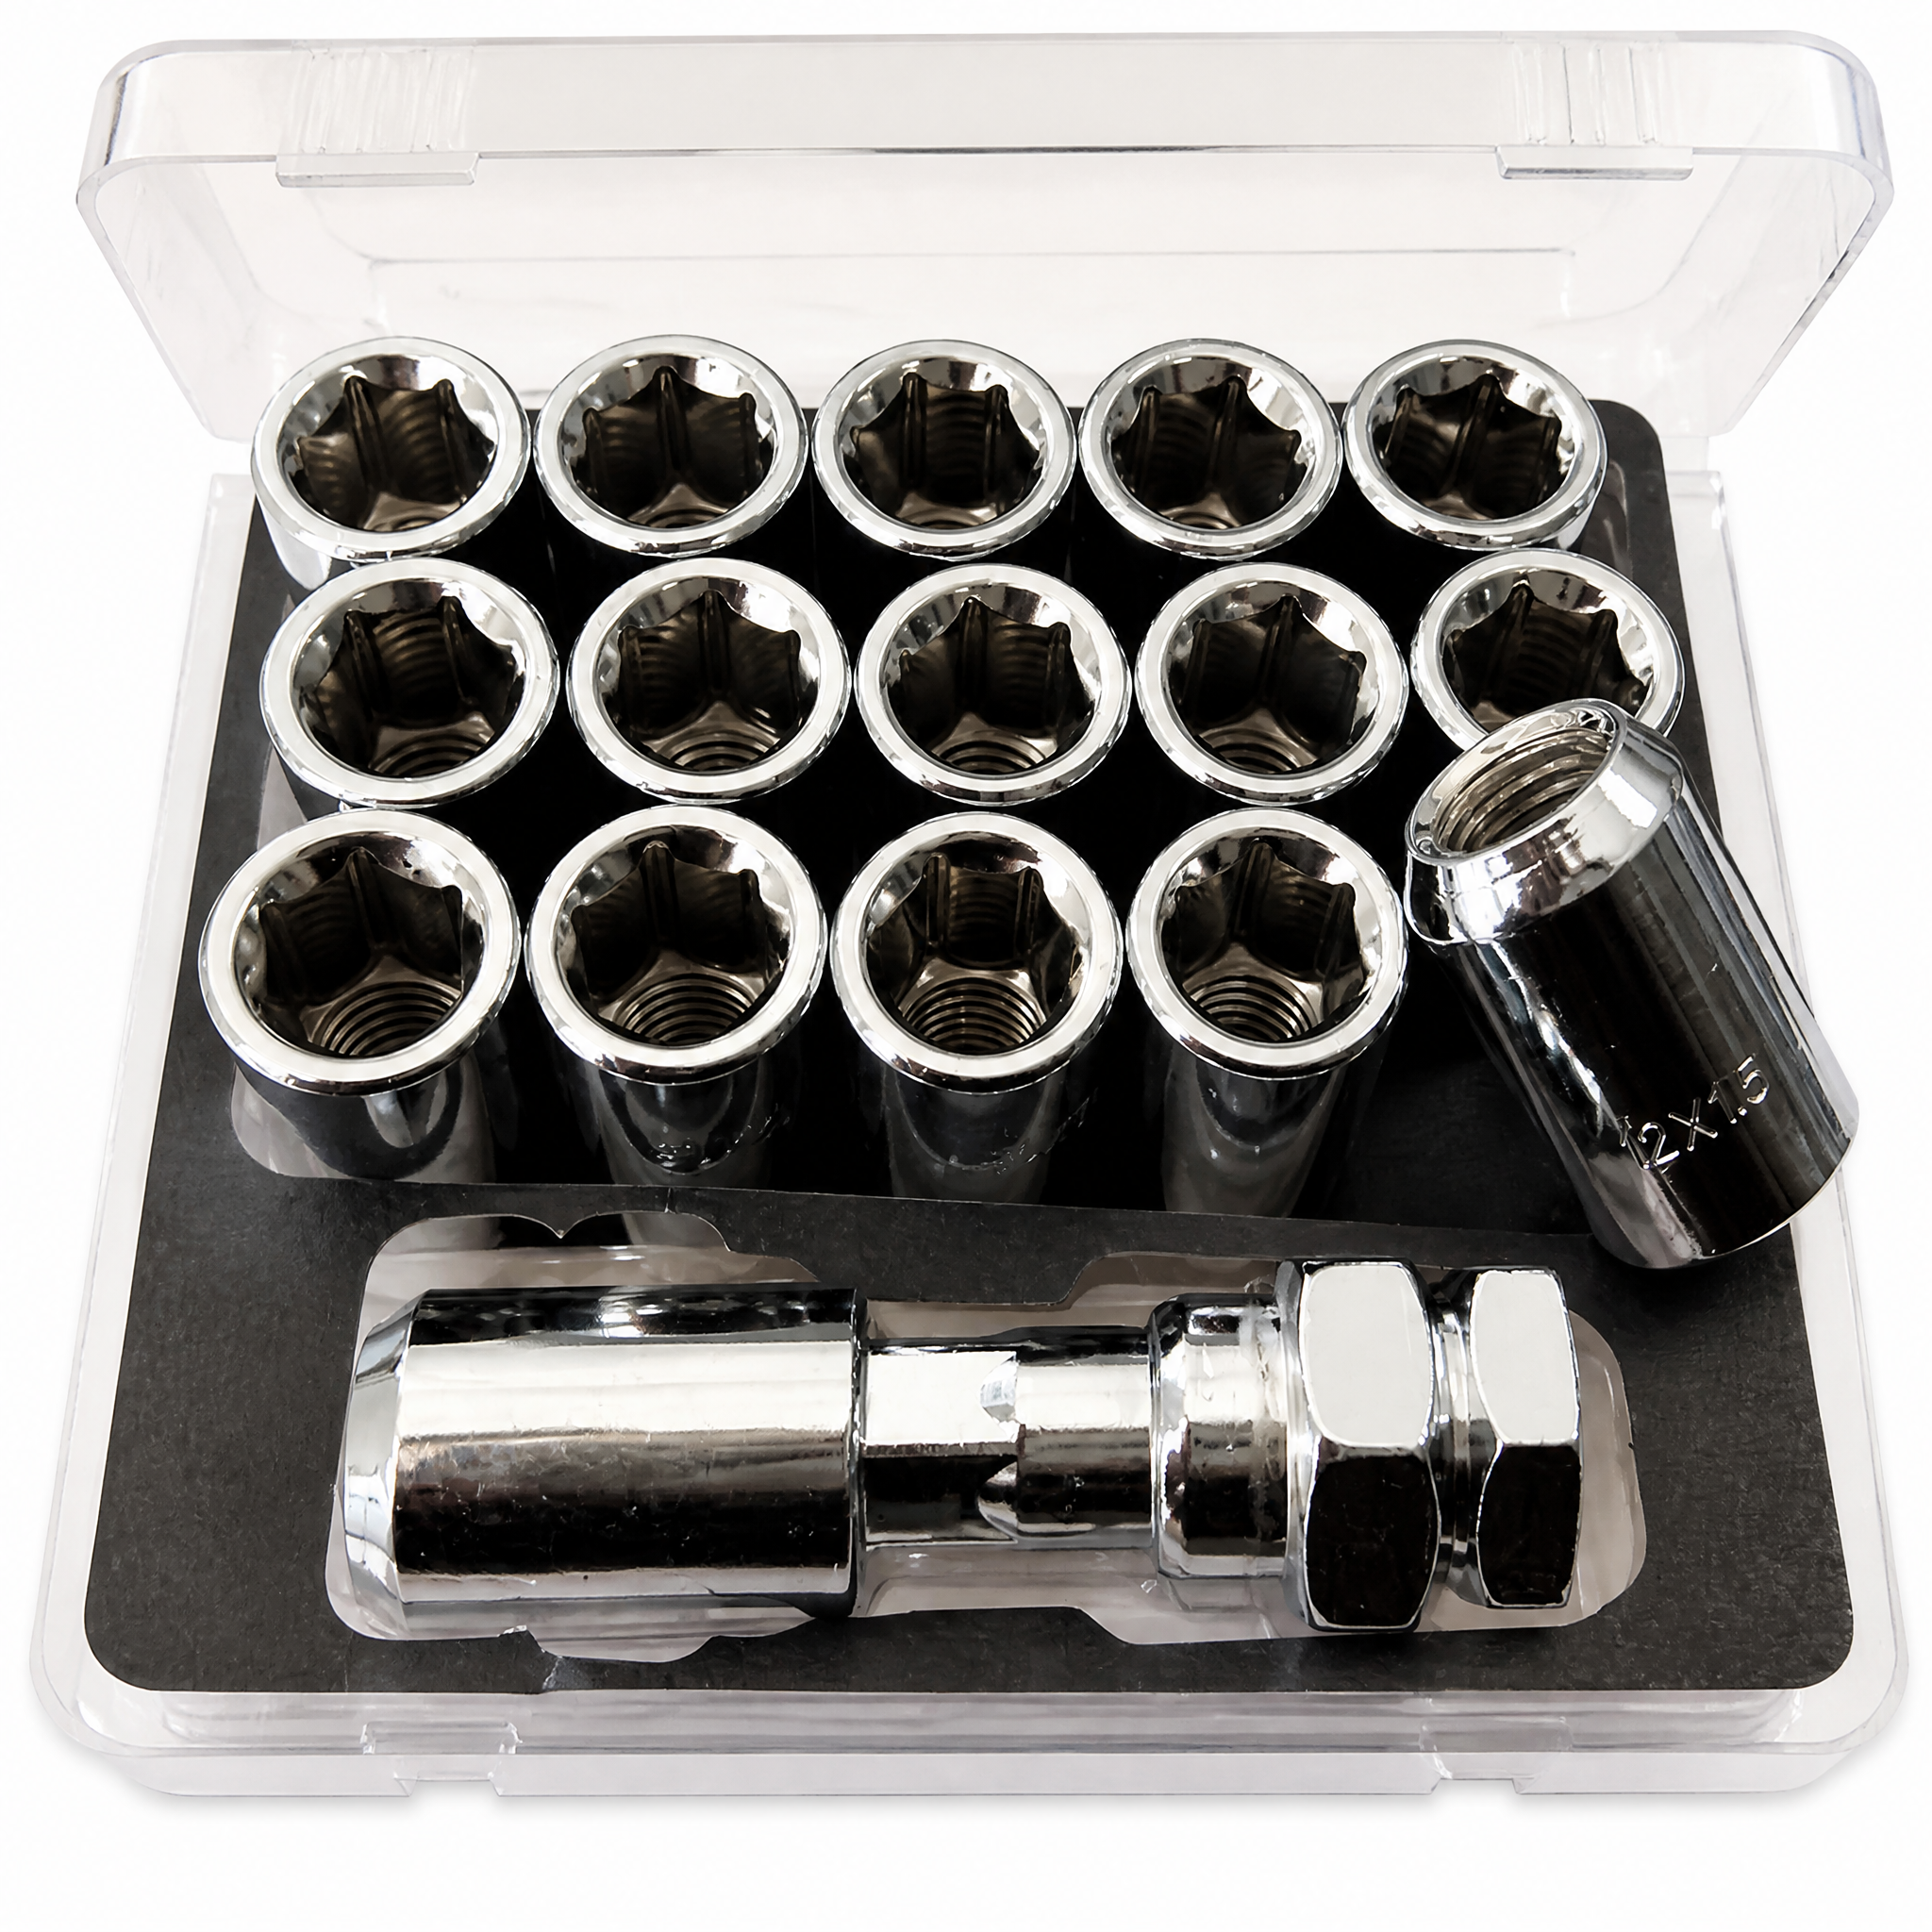
Doğru Tekerlek Somunu Cıvatası Dişi Ölçümü ve Doğrulama Protokolleri
Çentik ölçüm aleti, dijital kumpas ve elle diş kontrolü kullanılarak çift standart doğrulama (UTS/ISO)
Tek bir standartlaştırılmış protokol, küresel tedarik zincirleri boyunca tekerlek somunu cıvatası bütünlüğünü garanti edemez. Güvenilir bağlantı tasarımı temeli, UTS (Birleşik Diş Standardı) ve ISO (Uluslararası Standartlar Organizasyonu) ölçümlerini bir araya getiren çift standart doğrulamadır. Temel amaç, görsel olarak benzer bir bağlantı elemanının doğru şekilde eşleşeceğini varsayımını ortadan kaldırmaktır. Örneğin, M20×1.5 metrik cıvatanın tanımlı bir 60° diş açısı ve 1,5 mm adımı vardır; 9/16‑18 UNF cıvata ise nominal çap açısından yakın olsa da 18 TPI (inç başına vida sayısı) spesifikasyonu kullanır. Bu profilleri karıştırmak, çapraz dişlenmeye ve sıkma yükü azalmasına neden olur.
Doğrulama işlemi, mantıksal bir üç araçtan oluşan sırayı takip eder. İlk olarak, kalibre edilmiş bir vida açısı ölçüm cihazı, yapraklarını vidalara uygun şekilde yerleştirerek vida profiline karar verir — bu sayede ISO metrik tepe geometrisi ile UTS yan yüz formu anında ayırt edilir. İkinci olarak, dijital kumpas, ±0,01 mm çözünürlükte ana çapı ölçer ve böylece boyutsal uyumun mühendislik çizimine tam olarak uyması doğrulanır. Son ve en kritik adım, elle vida kontrolüdür: Bir operatör, tekerlek somunu cıvatasını sertifikalı bir ana ölçüm cihazına elle vidalar — dış vida için halka ölçüm cihazı ya da iç vida için tapa ölçüm cihazı. Bu dokunsal adım, optik tarayıcılarla tespit edilemeyen vida adımı çapı hatalarını — örneğin küçük kesilmeler veya vida adımı değişimi — ortaya çıkarır ve böylece bağlantı yalnızca boyutsal olarak doğru değil, aynı zamanda işlevsel olarak sorunsuzdur.
Toplu üretim kalite güvencesi iş akışlarında TPI ile vida adımı kalibrasyonu çatışmasının giderilmesi
TPI ve metrik vida adımı arasındaki çatışma, yüksek hacimli tekerlek somunu cıvatası üretiminde sürekli bir kalibrasyon riski yaratır. Sadece metrik vida adımı ölçümleri için ayarlanmış bir kalite kontrol sistemi, birimler orantısız olduğu için bir TPI hatasını tespit edemez. 18 TPI'lik bir vida adımı, 1,411 mm vida adımına eşdeğerdir — bu değer yaygın M14×1,5 standardına (1,5 mm) tehlikeli derecede yakındır. Sadece otomatik piksel tabanlı sınıflandırmaya güvenmek, bu boyutsal örtüşmenin geçmesine izin verebilir ve gizli bir yapısal kusur oluşturabilir. Çözüm, karşılaştırmalı ölçüm yapılmasından önce her partiyi nominal spesifikasyonuna göre temel alınacak şekilde kalite kontrol iş akışını zorlamaktan geçer.
| Kalibrasyon Çatışması | Temel Neden | Ölçüm Riski | Çözüm Protokolü |
|---|---|---|---|
| M14×1,5 ile 9/16-18 | 1,5 mm vida adımı ≈ 1,411 mm (18 TPI) | Optik sınıflandırıcılar, tolerans kaymasının bir parçası olarak 0,089 mm sapmayı kabul eder | Dijital kumpas, sınıflandırmadan önce hedef çapa göre sıfırlanmıştır |
| M12×1,25 ile 1/2-20 | 1,25 mm vida adımı ≈ 1,27 mm (20 TPI) | Lazer mikrometresi, profil ortalaması ve yanal açı uyumsuzluğunu maskeleyen ölçüm | Her 100 adet için ana halka kalıbı geçemez/kabul edilir testi |
| M20×1,5 karşılaştırması ile 3/4-16 | 1,5 mm adımı ≈ 1,588 mm (16 TPI) | Tork-açı imzası başlangıçta aynı şekilde başlar; sıkma işleminin ortasında sapmaya uğrar | Gerçek zamanlı tork eğrisinin ideal ana izlemeyle çakıştırılması |
Doğrudan vida tanımlaması, hatalı verilerin zincirleme yayılmasını önler. Gelişmiş teknikler, yüzey düzeyindeki kusurların %98,7’sini — örneğin çapraz vida veya şekil kesilmesi gibi — bir parti kalibrasyon aşamasına ulaşmadan önce tespit eden otomatik optik muayene (AOI) sistemlerini entegre eder. Tekerlek somunu cıvatası için, TPI’den metrik dönüştürme protokolüne sahip otomatik bir lazer sistemi, SAE standardından doğrudan türetilen dijital ana tolerans bandı üzerine ölçülen profili bindirerek 3 saniyelik bir bölge taraması gerçekleştirir. Bu yöntem, operatörün öznel değerlendirmesini ortadan kaldırır ve her bağlantı elemanının yalnızca genel bir vida sınıfı değil, özel mühendislik koduna göre doğrulanmasını sağlar.
Uyumluluk ve İzlenebilirlik: Tekerlek Somunu Cıvatalarının SAE ve OEM Standartlarına Uygunluğu
Her tekerlek somunu cıvatasının tam olarak belirtilen özelliklere uygun olması, denetim hazırlığı ve üretim izlenebilirliğinin temelidir. Aşağıdaki alt bölümler, dayanıklılık işaretlemelerinin ve SAE standartlarının uyumluluğu nasıl sağlamasını açıklar.
Denetim hazırlığı için uyumluluk referans noktası olarak dayanıklılık sınıfı işaretlemelerini yorumlamak (Sınıf 10.9, Sınıf 10)
Bir tekerlek somunu cıvatası üzerindeki dayanım sınıfı işaretlemelerini yorumlamak, temel bir denetim kontrol noktasıdır. Metrik Sınıf 10.9, en az 1000 MPa çekme dayanımı ve 900 MPa akma dayanımını gösterir (ISO 898-1:2023). İşaretlenmesi Sınıf 10 olan somunlar, tutma yüklerinin tutarlı kalmasını sağlamak için bu cıvatalarla eşleştirilmelidir. Üretim denetimi sırasında kalite mühendisleri, baş işaretlemelerini malzeme sertifikası ve kontrol planıyla çapraz kontrol eder. Yanlış etiketlenmiş bir Sınıf 8.8 cıvatası, yaklaşık %20 daha düşük sıkma kuvveti sağlar — bu sapma, tekerleğin kopmasına yol açabilecek bir risktir. Fabrikalar, montaj öncesi her cıvatayı doğrulamak için çizgisel görüş sistemlerine optik karakter tanıma teknolojisi entegre eder; bu da yalnızca uyumlu tekerlek somunu cıvatalarının hatta girmesini sağlayan bir izlenebilirlik zinciri oluşturur ve denetim kanıtlarını kolaylaştırır.
SAE J995, J417 ve J1835 — standartların tekerlek somunu cıvatalarının malzemesi, ısıl işlemi ve testleri nasıl yönettiği
SAE J995, J417 ve J1835, Kuzey Amerika üretiminde tekerlek somunu cıvatalarının uyumluluğunun temelini oluşturur. SAE J995, çelik somunlar için mekanik ve malzeme gereksinimlerini tanımlar; bu sayede somunun kanıt yükü ve sertliği, eşleşen cıvatanınkine uyum sağlar. SAE J417, Rockwell ve Brinell yöntemleriyle sertlik ölçümünü standartlaştırır ve tork kritik bağlantı noktalarına yumuşak veya gevrek parçaların girmesini önler. Bunların yanı sıra SAE J1835, tekerlek somunu cıvataları ve pimleri üzerinde doğrudan yetki sahibidir: boyutsal toleransları, diş uyumunu ve yorulma performansı hedeflerini belirler ve tork döngülemesinden sonra kalıcı sıkma yükü testi zorunluluğu getirir. Bu standartlar kapsamında her üretim partisi, çekme ve metalografik incelemeye tabi tutulur; böylece kesintisiz bir denetim izi oluşturulur. Ayrıca J995, somunların kopmamasını sağlamak amacıyla, cıvatanın minimum çekme dayanımının 1,1 katına kadar kanıt yükü testi yapılmasını şart koşar. Bu çok katmanlı doğrulama sistemi, her tekerlek somunu cıvatasının dinamik yükleri, korozyonu ve tekrarlayan montajı arızasız şekilde taşıyabilmesini garanti eder — hem OEM kalite denetimlerini hem de düzenleyici gereksinimleri karşılar.
Çekme Somunu ile Çekme Cıvatası: Otomatik Montajda Tekerlek Somun-Cıvata Seçimine Yönelik Stratejik Etkiler
Çekme somunu sistemi — bir somunun, göbeğin dışına çıkan sabit bir pim üzerine vida edildiği sistem — tekerleğin doğrudan göbek iç dişlerine vidalanabilen, pimi ve somunu tek bir bağlantı elemanında birleştiren çekme cıvatası montajından temelde farklıdır. Otomatik üretimde bu fark, tekerlek somun-cıvata seçimi, takımların tasarımı ve kalite güvencesi konularında kritik kararları belirler. Pim tabanlı bir sistemde tekerlek, bağlantı elemanları uygulanmadan önce açığa çıkan pimlere asılarak yerleştirilebilir; bu doğal hizalama, robotik görüş destek sistemlerini basitleştirir ve yerleştirme başarısızlığı oranlarını azaltır. Buna karşılık, çekme cıvataları göbek iç dişlerine bireysel olarak hizalanmalıdır; bu durum, uç etkileyicilerin aynı anda cıvata başını kavramasını ve eksenel dönme yönetimini gerektirir — bu süreç, pozisyonlama toleransları bile çok küçük ölçüde kayarsa, çapraz vida oluşumuna daha yatkındır.
Takt süresi ve paralel işlem kapasitesi, bu iki yaklaşımı daha da ayırır. Çok-mil çektirme anahtarları, tek bir tekerleğe monte edilen tüm lastik somunlarını aynı anda sıkarak sıkma adımını saniyelere indirger. Somun cıvatalı hatlar ise genellikle her sabitleme elemanı için sıralı başlangıç-ve-sıkma döngüsü gerektirir; bu durum istasyon başına döngü süresini uzatır ve potansiyel darboğazlara neden olabilir. Otomasyon mühendisleri ayrıca değişim karmaşıklığını da değerlendirmelidir: tekerlek somun cıvatalarının diş boyutları ve oturma geometrileri modellere göre değişebilirken, saplama deseni sabit kalır; bu nedenle yalnızca somunlu yapılandırmalar için hızlı takımlama değişimi mümkündür. Tork doğruluğunu korumak da eşit derecede kritiktir; saplamalar sıkma kuvvetini doğrudan göbeğe iletirken, somun cıvataları stresi cıvata-göbek arayüzüne yoğunlaştırır ve bu nedenle yüksek üretim hacimlerinde erken çözülmenin önlenmesi için daha titiz açı izlemeli sıkma stratejileri gerekir.
Uyumluluk ve izlenebilirlik, her iki mimaride de sabit kalır — herhangi bir tekerlek somunu cıvatası, SAE J995 veya eşdeğer OEM spesifikasyonlarının mukavemet ve boyutsal standartlarını karşılamak zorundadır — ancak montaj sırası ve hata önleme protokolleri farklılık gösterir. Çivinin varlığını veya cıvata takma derinliğini kontrol eden poka-yoke sensörleri hayati önem kazanır ve hat içi tork denetim sistemleri, her eklem tipinin benzersiz sürtünme davranışına göre kalibrasyon eğrilerini ayarlamak zorundadır. Sonuç olarak, bu seçim yalnızca mekanik bir tercih değildir; malzeme taşıma lojistiğinden robotik istasyon sayısına kadar otomatik montaj düzenini tamamen şekillendirir ve modern bir otomotiv üretim fabrikasında genel ekipman etkinliğini doğrudan etkiler.
SSS Bölümü
Özel diş boyutlarının önemi nedir?
Özel diş boyutları, tekerlek–merkez bağlantısı arayüzünde doğru sıkma kuvveti dağılımını sağlar ve eklem bütünlüğünü ile yorulma ömrünü etkiler. Küçük bir sapma bile montaj hassasiyetini kritik düzeyde tehlikeye atabilir.
İki parçalı flanş tasarımları nelerdir?
İki parçalı flanş tasarımları, sertleştirilmiş bir washer’ı dönen somun gövdesiyle birleştirir; bu da tork dağılımını azaltır ve tekerlek tutma güvenliğini artırır. Özellikle yüksek hacimli otomatik üretim hatlarında oldukça etkilidir.
Diş ölçümü nasıl doğrulanır?
Diş ölçümü doğrulaması, boyutsal ve işlevsel uyumun sağlanmasını sağlamak için vida adımı ölçüm aletleri, dijital kumpaslar ve elle vida kontrolü gibi araçlarla çift standart doğrulama yöntemini içerir.
Tekerlek somun cıvataları için SAE standartları nelerdir?
J995, J417 ve J1835 gibi SAE standartları, tekerlek somun cıvatalarının malzeme bileşimi, ısıl işlemi, mekanik özellikleri ve test protokolleri üzerinde hüküm sürer; böylece uyumluluk ve izlenebilirlik sağlanır.
Somunlar ile cıvatalar arasındaki fark nedir?
Somunlar, mile sabitlenmiş ve göbeğin dışına çıkan vida saplarına takılır ve doğal hizalamaya olanak tanır; buna karşılık cıvatalar, vida sapını ve somunu bir araya getirir ve hassas yerleştirme ile hizalama gerektirir; bu durum otomatik montaj tasarımı üzerinde etki yaratır.
İçindekiler Tablosu
- Çark Somunu Cıvatası Özel Boyutlandırmasının OEM Montaj Hassasiyeti Açısından Neden Kritik Olduğu
- Doğru Tekerlek Somunu Cıvatası Dişi Ölçümü ve Doğrulama Protokolleri
- Uyumluluk ve İzlenebilirlik: Tekerlek Somunu Cıvatalarının SAE ve OEM Standartlarına Uygunluğu
- Çekme Somunu ile Çekme Cıvatası: Otomatik Montajda Tekerlek Somun-Cıvata Seçimine Yönelik Stratejik Etkiler
- SSS Bölümü