EN
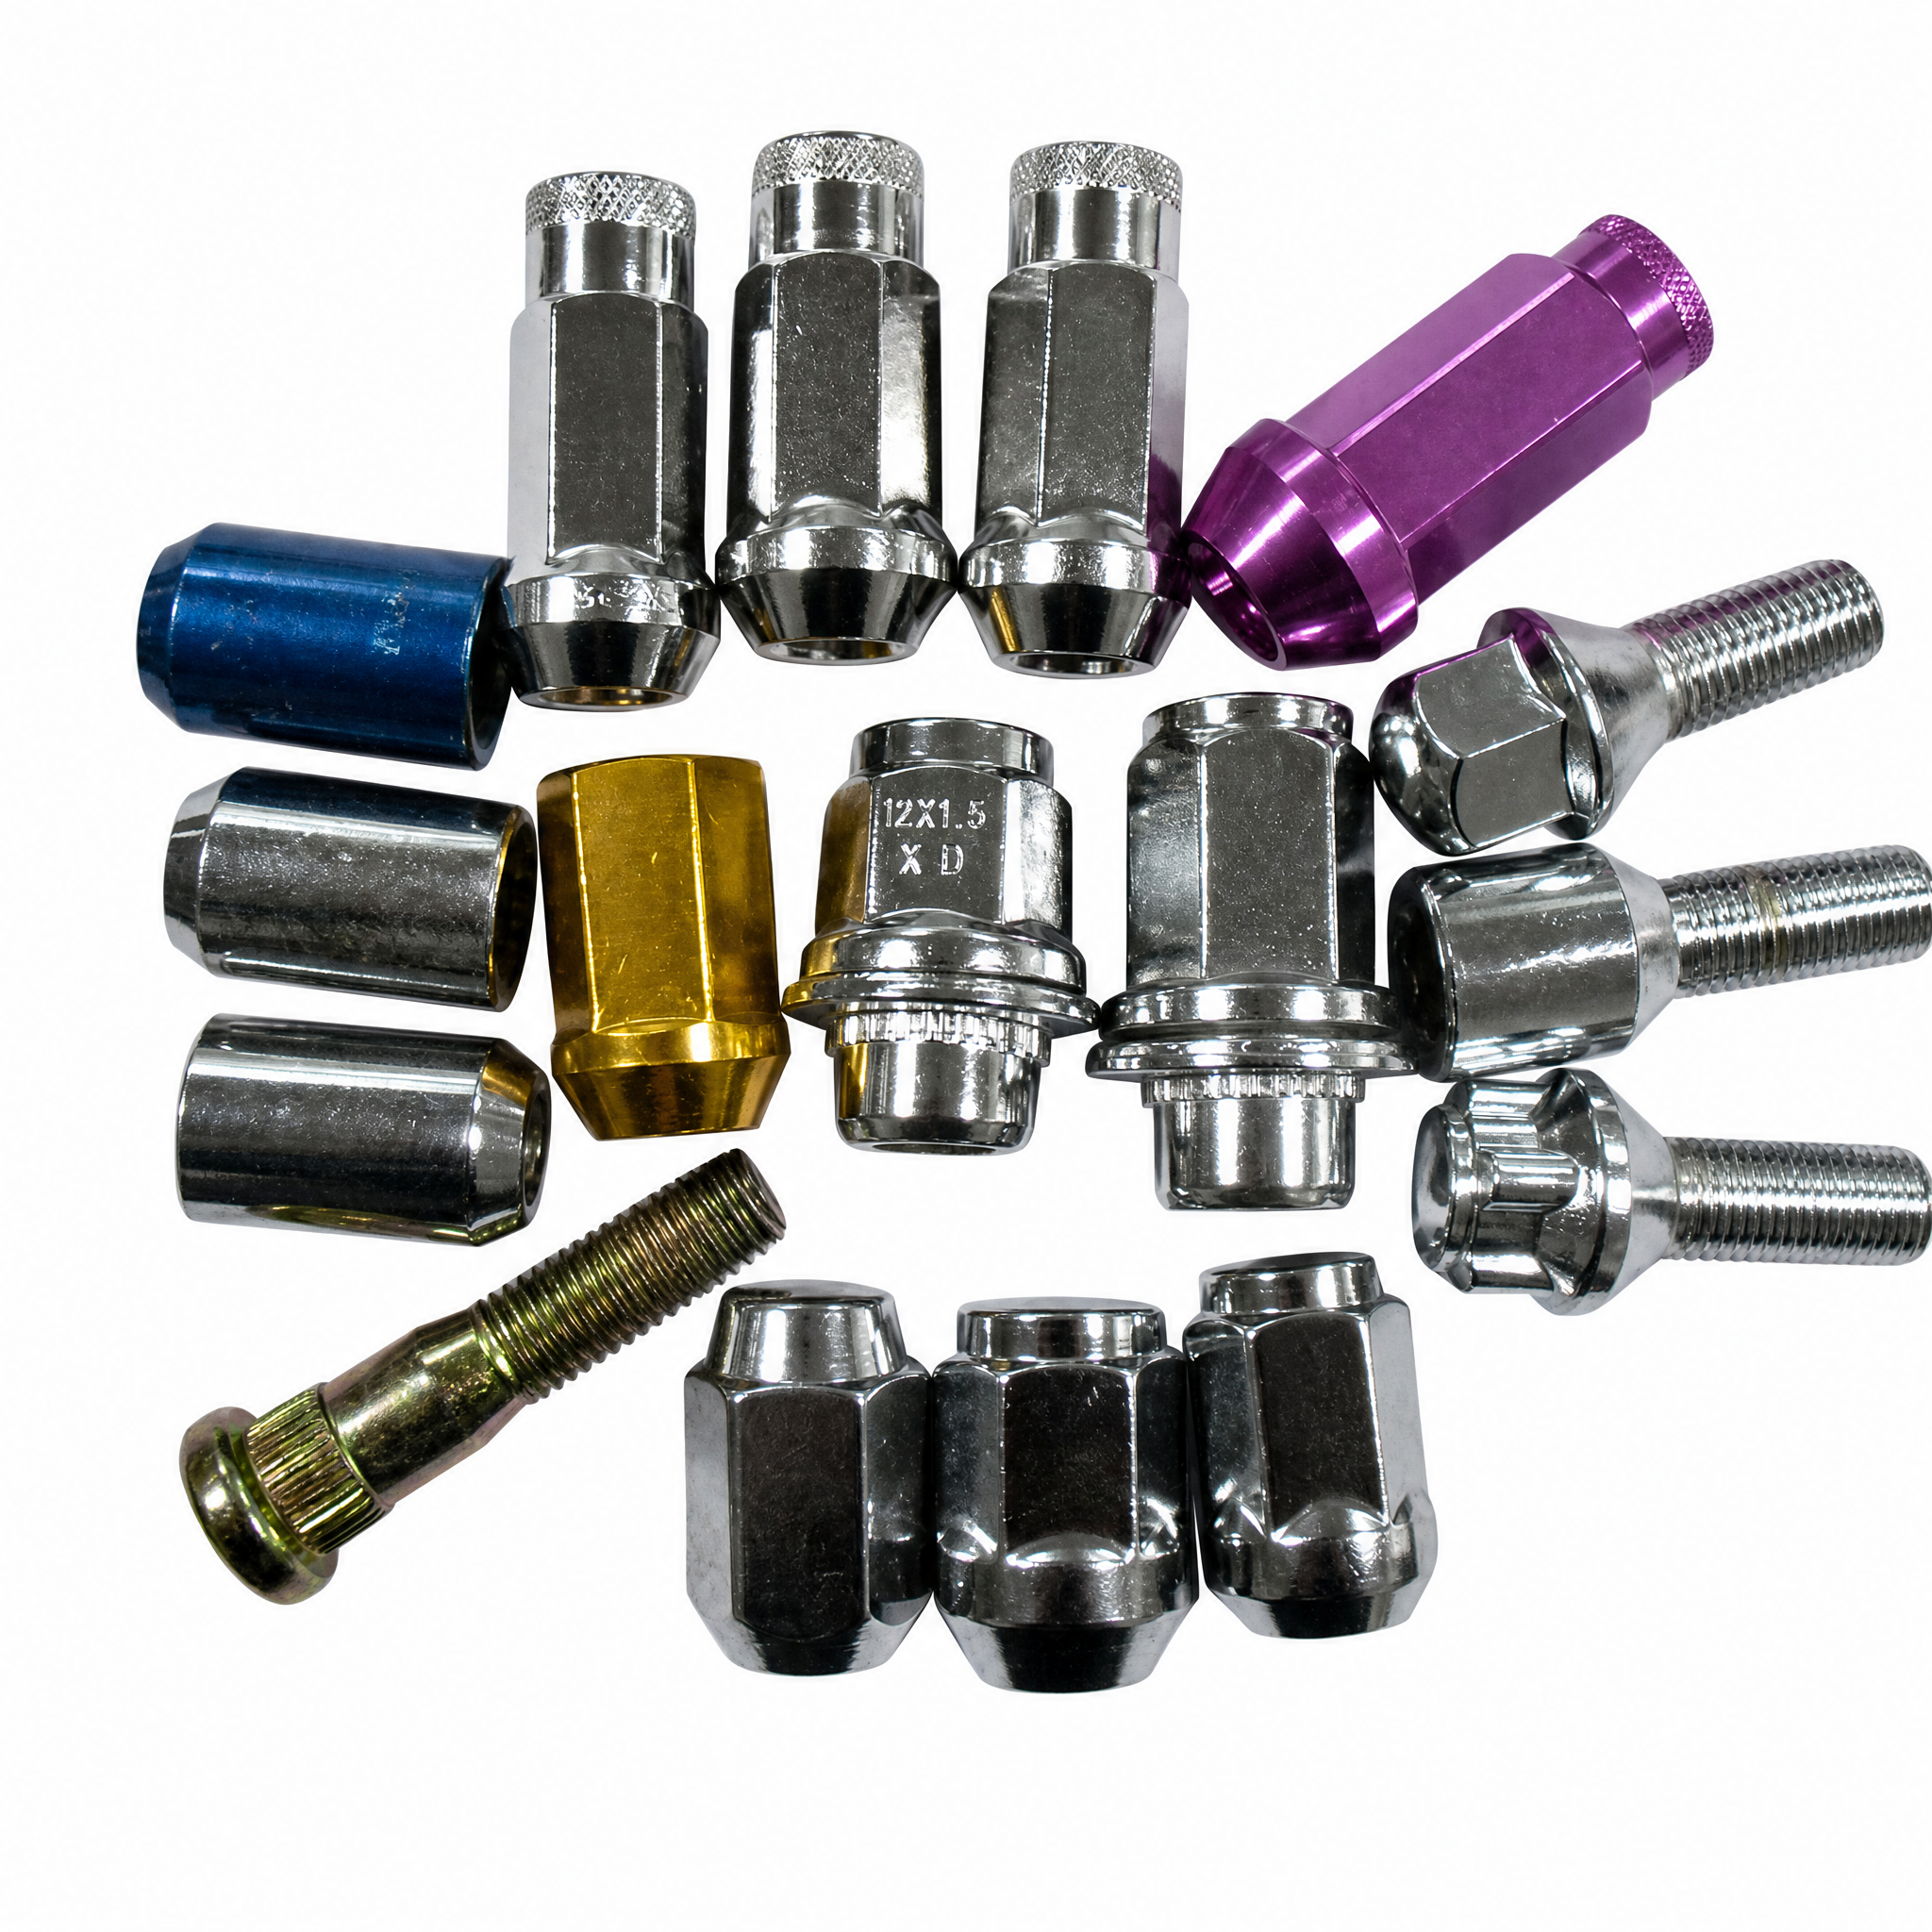
OEM組立工程の精度確保に向けたホイールナット・ボルトのカスタムサイズ対応の重要性
車両プラットフォームごとに異なるねじ寸法(例:M20×1.5、9/16-18)と、それが接合部の信頼性に与える影響
カスタムねじの寸法は、ホイールとハブの界面におけるクランプ力の分布を直接的に決定します。M20 × 1.5 のメトリック細目ねじは、応力集中、疲労寿命、自己緩み抵抗性の観点から、9/16‑18 UNF のインペリアルねじとは根本的に異なる挙動を示します。大量生産ラインでは、ピッチ誤差がわずか0.1 mmでも、プリロードが12~15%低下する可能性があり、これは接合部の信頼性を損なう重大な損失です(VDI 2230、2022)。
以下の表は、自動車用ねじ規格の代表例と、それらが接合部の信頼性に及ぼす主な影響をまとめたものです:
| 糸の大きさ | 種類 | ピッチ/TPI | 代表的なハブ材質 | プリロード感度 | 疲労クラス |
|---|---|---|---|---|---|
| M20 × 1.5 | メトリック細目 | 1.5mm | 鋳鉄または鍛鋼 | 高(弾性限界付近) | 10.9 |
| 9/16‑18 | UNF | 18 TPI | 鍛造アルミニウムまたは鋼 | 中程度 | クラス 10 |
| M22 × 1.5 | メトリック細目 | 1.5mm | 高強度車軸用鋼 | 非常に高い | 12.9 |
ねじの噛み合い深さ、導入角、根元半径はプラットフォームごとに異なります。例えば、主要なライトトラック車軸メーカーの一つは、疲労強度を22%向上させ、緩みに起因する現場での故障を解消するために、従来の9/16‑18からM20 × 1.5へと変更しました。カスタムサイズを採用しない場合、工場では継手の分離、かじり、あるいはボルトの早期破断といったリスクが生じます。
2ピースフランジ構造:大量生産におけるトルクの一貫性とホイール保持安全性の向上
標準の一体型ファスナーは、ナットと座面の界面における摩擦力のばらつきが生じやすく、締付けトルクのばらつきを招きます。2ピース式ホイールナットボルトアセンブリ(通常、硬化ワッシャーと回転可能なナット本体が一体化された構造)では、座面とホイールボルトの間で相対運動が発生しないため、摩擦トルクを再現性の高い挟持力に変換できます。欧州ファスナーコンソーシアム(2023年)による研究では、2ピース式設計を採用した場合、1万回の締付け・緩めサイクルにおいて、トルクのばらつき幅が±18%から±5%へと大幅に低減されました。
この一貫性は、空圧工具で一度の締め付けを行う自動化ラインにおいて極めて重要です。一体化フランジにより荷重が均等に分散され、ボルト穴部の応力が最大30%低減されます。また、締め付け時にワッシャーが静止したままとなるため、リム表面の塗装や異物が接合部内に引き込まれることを防ぎます。これは、トルク値の誤検出(フェイストルク)の主な原因の一つです。欧州の大手乗用車工場では、2ピース式フランジを導入した結果、ホイール保持に関する監査不合格件数が40%減少しました。この設計改善が保証コストの削減と安全性向上に直接寄与したことが明確に確認されています。また、マルチモデル生産ラインでは、プラットフォーム横断で2ピース式ホイールナットボルトを標準化することで、部品在庫管理およびトルク設定プログラムの簡素化が実現し、すべての組立工程における精度向上を支えています。
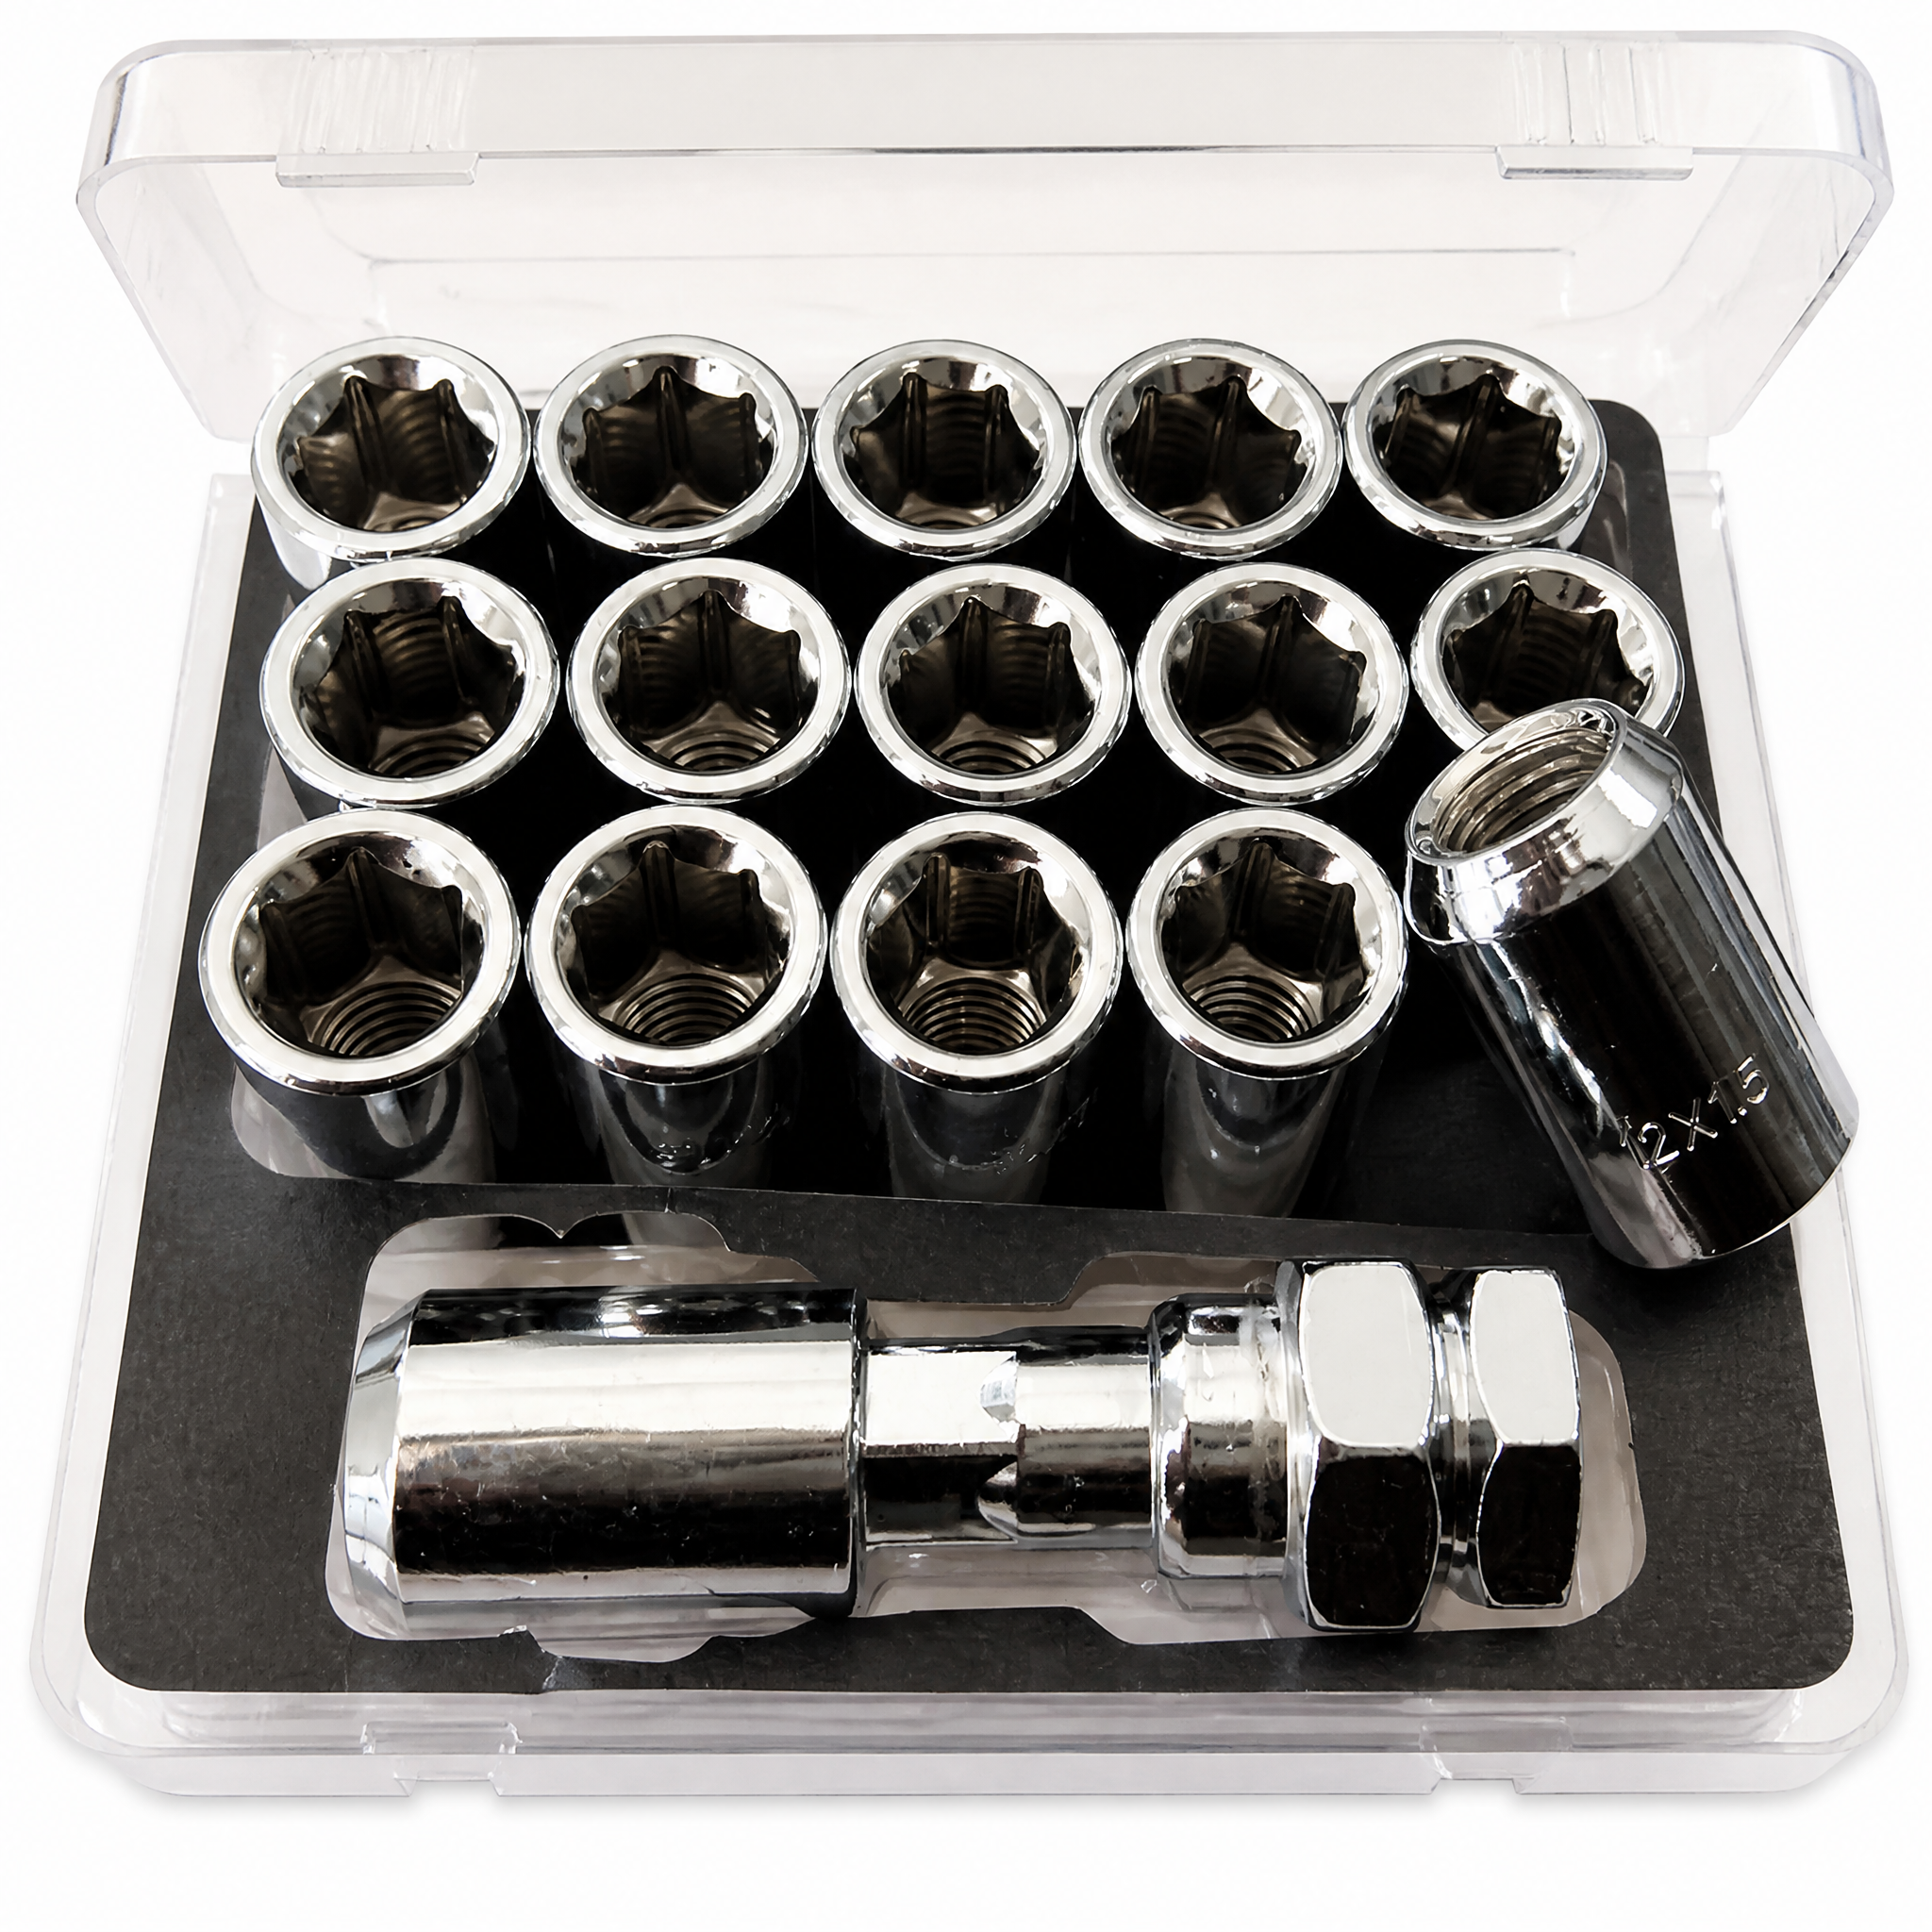
ホイールナットボルトのねじ山寸法の正確な測定および検証プロトコル
ピッチゲージ、デジタルノギス、手回しによるねじ合わせチェックを用いた、米国規格(UTS)/国際規格(ISO)の両規格対応検証
単一の標準化された規格では、グローバルなサプライチェーン全体でホイールナットボルトの信頼性を保証できません。信頼性の高い接合設計の基盤は、UTS(統一ねじ規格)とISO(国際標準化機構)規格の双方を確認する「二重規格検証」です。その根本的な目的は、「見た目が似ている締結部品なら正しく嵌合する」という誤った前提を排除することにあります。例えば、M20×1.5のメトリックボルトは60度のねじ山角度と1.5 mmのピッチで定義されていますが、公称径が近い9/16‑18 UNFボルトは1インチあたり18山(TPI)という異なる仕様を採用しています。こうしたねじ形状の違いを混同すると、かみ合わせ不良(クロステーディング)や締付け荷重の低下を招きます。
検証プロセスは、論理的で3段階のツールを用いた手順に従います。まず、校正済みのピッチゲージでねじ山の形状を確認します。ゲージの各リーフ(刃)を対象のねじ山に合わせることで、ISOメトリック規格の山頂形状とUTS規格の側面形状を即座に区別できます。次に、デジタルノギスで大径を測定し、±0.01 mmの分解能で設計図面通りの寸法であることを確認します。最後かつ最も重要なステップは、手作業によるねじ合い確認です。オペレーターがホイールナットボルトを認定済みのマスターゲージ(外ねじにはリングゲージ、内ねじにはプラグゲージ)に手でねじ込む操作を行います。この触覚的な検査により、光学式スキャナーでは検出できないピッチ径の誤差——たとえば微小な山頂切り落としや導程ばらつき——を確実に検出し、寸法的に正確であるだけでなく、機能的にも完全に適合することを保証します。
量産品質保証ワークフローにおけるTPIとピッチの較正矛盾の解決
TPIとメトリックピッチの混在は、大量生産されるホイールナット用ボルトにおいて、継続的な較正リスクを引き起こします。品質保証(QA)システムがメトリックピッチの測定のみに設定されている場合、単位系が非比例であるため、TPIによる誤差を検出できません。たとえば18 TPIのねじピッチは1.411 mmであり、一般的なM14×1.5規格(1.5 mm)と非常に近いため、危険な状態です。光学式ソーターによるピクセル単位の自動仕分けだけに依存すると、この寸法上の重なりが検出されず、潜在的な構造欠陥が見逃されるおそれがあります。解決策は、比較測定を行う前に、まず各ロットの公称仕様に基づいてQAワークフローを強制的に基準化することです。
| 較正の矛盾 | 根本原因 | 測定リスク | 対応手順 |
|---|---|---|---|
| M14×1.5 対 9/16-18 | 1.5 mm ピッチ ≈ 1.411 mm(18 TPI) | 光学式ソーターは許容変動幅として0.089 mmのばらつきを許容 | 仕分け前にデジタルノギスを目標外径でゼロ調整 |
| M12×1.25 対 1/2-20 | 1.25 mm ピッチ ≈ 1.27 mm(20 TPI) | レーザー式マイクロメーターによるプロファイル平均化測定で、フランク角の不一致をマスキング | 100個ごとにマスターリングゲージによるGO/NO-GO検査 |
| M20×1.5 対 3/4-16 | ピッチ1.5 mm ≈ 1.588 mm(16 TPI) | トルク-角度特性曲線は初期段階で同一に始まり、締結中盤から乖離する | リアルタイムのトルク曲線を理想マスタートレースと重ね合わせ表示 |
直接的なねじ形状識別により、誤ったデータの連鎖的発生を防止。高度な検査手法では、自動光学検査(AOI)システムを統合し、ねじ山の交差や形状の切り詰めなど、表面レベルの欠陥の98.7%を、較正工程に至る前に検出できる。車輪ナットボルトの場合、TPIからメトリックへの換算プロトコルを備えた自動レーザー検査装置が3秒間でゾーンスキャンを行い、実測プロファイルをSAE規格に基づいて作成されたデジタルマスタートレランス帯域上にオーバーレイ表示する。この方法により、作業者の主観的判断を排除し、すべての締結部品を汎用的なねじ公差クラスではなく、それぞれに固有の設計仕様コードに基づいて検証することが可能となる。
適合性とトレーサビリティ:ホイールナットボルトの仕様をSAEおよびOEM規格に適合させること
すべてのホイールナットボルトが正確な仕様に合致することを確保することは、監査対応準備および生産トレーサビリティの基盤です。以下のサブセクションでは、強度等級マークおよびSAE規格が適合性を支える柱となる仕組みについて解説します。
監査対応準備のための適合性の根拠としての強度等級マーク(グレード10.9、クラス10)の読み取り
ホイールナットボルトの強度等級マークを解釈することは、基本的な監査チェックポイントです。メトリック規格「グレード10.9」は、引張強さが最低1000 MPa、降伏点が900 MPaであることを示します(ISO 898-1:2023)。クラス10と表示されたナットは、これらのボルトと組み合わせて使用しなければならず、これにより保証荷重が一貫して維持されます。生産監査において、品質エンジニアはボルト頭部の刻印を材質証明書および管理計画と照合します。誤って「グレード8.8」と表示されたボルトは、締付け力が約20%低下します——これは車輪の脱落につながりかねない重大な不適合です。工場では、組立前のすべてのボルトを検証するため、ライン内ビジョンシステムに光学文字認識(OCR)機能を組み込んでおり、適合するホイールナットボルトのみがラインへ投入されることを保証するトレーサビリティ体制を構築しています。これにより、監査証拠の提示も簡素化されます。
SAE J995、J417、J1835——ホイールナットボルトの材質、熱処理、試験方法を規定する規格
SAE J995、J417、およびJ1835は、北米におけるホイールナット・ボルトの適合性を確保する基幹規格です。SAE J995は鋼製ナットの機械的・材質的要件を定め、ナットの耐証明荷重および硬度が対応するボルトと整合することを保証します。SAE J417はロッケウェルおよびブリネル法による硬度測定方法を標準化し、トルクが厳密に制御される接合部に軟質または脆質な部品が混入することを防ぎます。一方、SAE J1835はホイールナット・ボルトおよびスタッドを直接規定しており、寸法公差、ねじ合い精度、疲労性能の目標値を設定するとともに、トルクサイクル後の残留クリンプ荷重試験を義務付けています。これらの規格に基づき、すべての生産ロットに対して引張試験および金属組織観察が実施され、完全なトレーサビリティが確保されます。さらに、J995では、ナットの耐証明荷重試験をボルトの最小引張強さの1.1倍で行うことが義務付けられており、ねじ山の剥離を防止します。こうした多層的な検証体制により、各ホイールナット・ボルトは動的荷重、腐食、および繰り返し組立ても含めた過酷な使用条件に耐え、OEMの品質監査および法規制の双方を満たすことが保証されます。
ホイールナットとホイールボルト:自動組立工程におけるホイール留め具選定の戦略的課題
ホイールナット方式は、ハブから突き出た固定スタッドにナットをねじ込む構造であり、一方のホイールボルト方式は、スタッドとナットを一体化した単一の締結部品をホイールハブの内ねじに直接ねじ込む方式である。この根本的な違いは、自動生産工程においてホイール留め具の選定、工具設計、品質保証の各段階で重要な判断を迫る。スタッド式では、締結部品を装着する前に車輪を露出したスタッドに仮止めできるため、自然な位置合わせが可能となり、ロボットのビジョン制御が簡素化され、挿入失敗率が低減される。これに対し、ホイールボルトはハブ内部のねじ山に個別に正確に位置合わせる必要があり、エンドエフェクタはボルト頭部を把持するとともに軸方向の回転を制御しなければならない。この作業は、位置決め公差がわずかにずれただけでもねじ切り(クロススレッド)を起こしやすくなるという点で、より高度な制御を要する。
タクトタイムおよび並列処理能力という点でも、両方式には明確な違いがあります。マルチスピンドル・ナットランナーは、単一のホイールに装着されたすべてのホイールナットを同時に締め付けることが可能であり、締結工程を数秒に短縮できます。一方、ホイールボルト方式では、各締結部品ごとに起動→トルク印加という順次処理が求められることが多く、ステーション単位のサイクルタイムが延長し、ボトルネックを生じやすくなります。また、自動化エンジニアは、機種変更時の対応の複雑さも検討しなければなりません。たとえば、ホイールナットやボルトのねじ径・座面形状は車種によって異なるものの、ホイールのスタッド配列(ハブ穴パターン)は共通であるため、ナットのみの構成であれば工具の交換を迅速に行えます。トルク精度の維持も同様に重要です。スタッド方式では、締付け力がハブへ直接伝達されますが、ボルト方式ではボルトとハブの接触面に応力が集中するため、大量生産において早期緩みを防ぐために、角度監視付きの厳密な締結戦略がより強く求められます。
両方のアーキテクチャにおいて、コンプライアンスとトレーサビリティは一貫して維持されます。つまり、どのホイールナットボルトも、SAE J995規格または同等のOEM仕様で定められた強度および寸法基準を満たさなければなりません。ただし、組立手順およびエラー防止プロトコルは異なります。スタッドの存在やボルト挿入深さを検知するポカヨケセンサーが不可欠となり、ライン内トルク監査システムは、各接合部タイプに固有の摩擦特性に応じてキャリブレーション曲線を調整する必要があります。最終的に、この選択は単なる機械的判断ではなく、素材の搬送ロジスティクスからロボットステーションの数に至るまで、自動組立ライン全体のレイアウトを左右し、現代の自動車工場における設備総合効率(OEE)に直接影響を与えます。
よくある質問セクション
カスタムねじ山寸法の意義は何ですか?
カスタムねじ山寸法は、ホイールとハブの界面における適切なクリンチ力(締付け力)の分布を確保し、接合部の信頼性および疲労寿命に影響を与えます。わずかな寸法ずれでも、組立精度を重大に損なう可能性があります。
2ピース・フランジ設計とは何ですか?
2ピース・フランジ設計は、硬化ワッシャーと回転式ナット本体を一体化したもので、トルクばらつきを低減し、ホイールの保持安全性を高めます。特に大量生産向けの自動化ラインにおいて高い効果を発揮します。
ねじの測定はどのように検証されますか?
ねじの測定検証には、ピッチゲージ、デジタルノギス、手動ねじ確認などのツールを用いた二重基準による検証を行い、寸法的・機能的な適合性を確保します。
ホイールナットボルトに関するSAE規格とは何ですか?
J995、J417、J1835などのSAE規格では、ホイールナットボルトの材質、熱処理、機械的特性および試験方法が定められており、規格適合性とトレーサビリティを保証しています。
ラグナットとラグボルトの違いは何ですか?
ラグナットはハブから突き出た固定スタッドに取り付けるため自然な位置合わせが可能ですが、ラグボルトはスタッドとナットを一体構造としており、正確な挿入と位置合わせが求められるため、自動組立工程の設計に影響を与えます。