EN
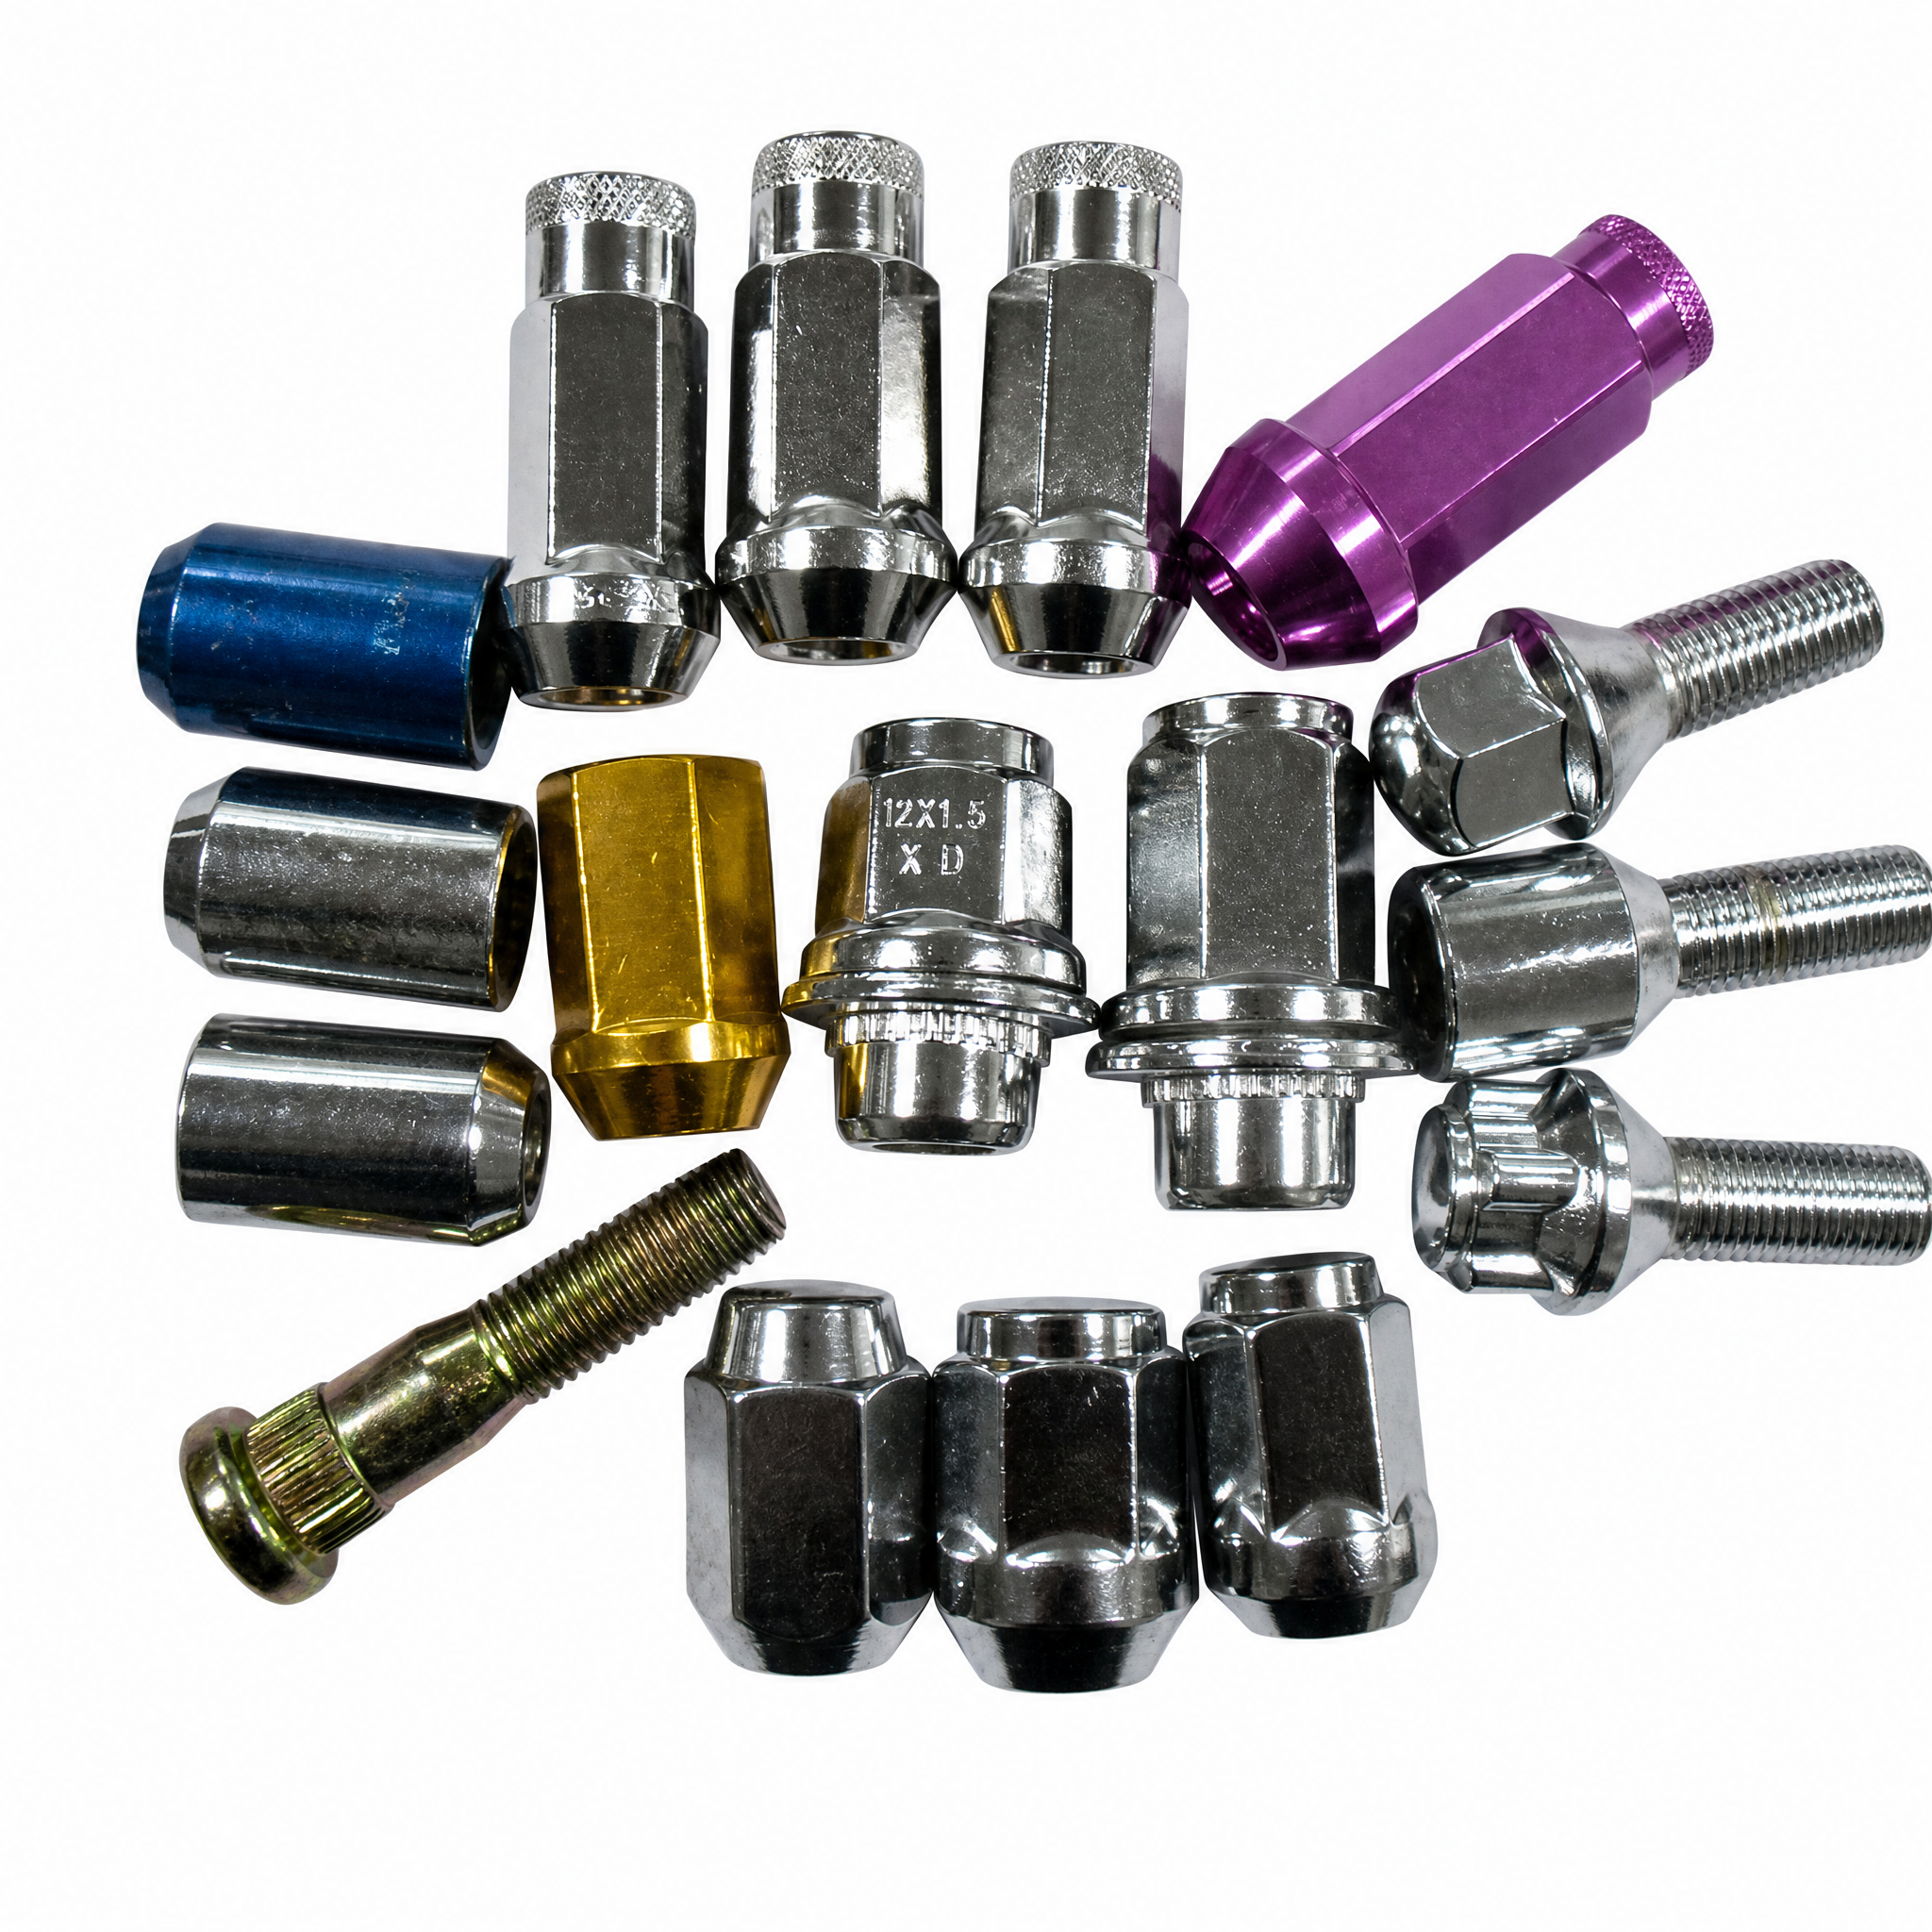
Pourquoi le dimensionnement personnalisé des boulons d’écrou de roue est essentiel à la précision d’assemblage des équipementiers
Dimensions de filetage spécifiques à chaque plateforme véhiculaire (p. ex. M20×1,5, 9/16-18) et leur incidence sur l’intégrité de l’assemblage
Les dimensions personnalisées des filetages déterminent directement la répartition de la force de serrage à l’interface roue–boîtier. Un filetage métrique fin M20 × 1,5 se comporte fondamentalement différemment d’un filetage impérial 9/16‑18 UNF en ce qui concerne la concentration des contraintes, la durée de vie en fatigue et la résistance au desserrage spontané. Sur des lignes de montage à haut volume, même un écart de pas de 0,1 mm peut réduire la précharge de 12 à 15 % — une perte critique qui compromet l’intégrité de l’assemblage (VDI 2230, 2022).
Le tableau suivant résume les spécifications filetées automobiles typiques et leurs effets principaux sur l’intégrité de l’assemblage :
| Taille du fil | Type | Pas / Filets par pouce | Matériau de boîtier typique | Sensibilité à la précharge | Classe de fatigue |
|---|---|---|---|---|---|
| M20 × 1,5 | Filetage métrique fin | 1.5 mm | Fonte ou acier forgé | Élevée (limite élastique) | 10.9 |
| 9/16‑18 | UNF | 18 filets par pouce | Aluminium ou acier forgé | Modéré | Classe 10 |
| M22 × 1,5 | Filetage métrique fin | 1.5 mm | Acier robuste pour essieu | Très élevée | 12.9 |
La profondeur d’engagement des filets, l’angle de guidage et le rayon de raccordement à la racine sont spécifiques à chaque plateforme. Par exemple, un important fabricant d’essieux pour véhicules légers est passé de 9/16‑18 à M20 × 1,5 afin d’obtenir une résistance à la fatigue accrue de 22 % — éliminant ainsi les défaillances sur site liées au desserrage. En l’absence de dimensions sur mesure, les usines encourent des risques de séparation des joints, de grippage ou de rupture prématurée des boulons.
Conceptions de brides en deux pièces : amélioration de la constance du couple et de la sécurité de fixation des roues en production à grande échelle
Les fixations monoblocs standard présentent souvent une friction variable à l’interface écrou–siège, ce qui provoque une dispersion du couple. Un ensemble boulon–écrou à deux pièces — généralement composé d’un rondelle trempée intégrée à un corps d’écrou rotatif — élimine tout mouvement relatif entre la surface d’appui et la douille, transformant le couple de friction en une charge de serrage reproductible. Dans une étude menée par le Consortium européen des fixations (2023), les conceptions à deux pièces ont réduit l’écart de couple de ±18 % à ±5 % sur 10 000 cycles.
Cette cohérence est essentielle sur les lignes automatisées où des outils pneumatiques appliquent un seul serrage. La collerette intégrée répartit la charge uniformément, réduisant les contraintes sur les trous des boulons jusqu’à 30 %. Comme la rondelle reste immobile pendant le serrage, la peinture et les impuretés présentes sur la jante ne sont pas entraînées dans l’assemblage — une cause fréquente de mesures erronées du couple. Une usine européenne majeure de voitures particulières a signalé une baisse de 40 % des échecs lors des audits de maintien des roues après avoir adopté des collerettes en deux pièces, établissant directement un lien entre cette conception, une réduction des coûts de garantie et une amélioration de la sécurité. Sur les lignes à modèles mixtes, la normalisation d’un boulon-écrou de roue en deux pièces sur l’ensemble des plateformes simplifie la gestion des stocks et la programmation du couple — renforçant ainsi la précision à chaque cycle d’assemblage.
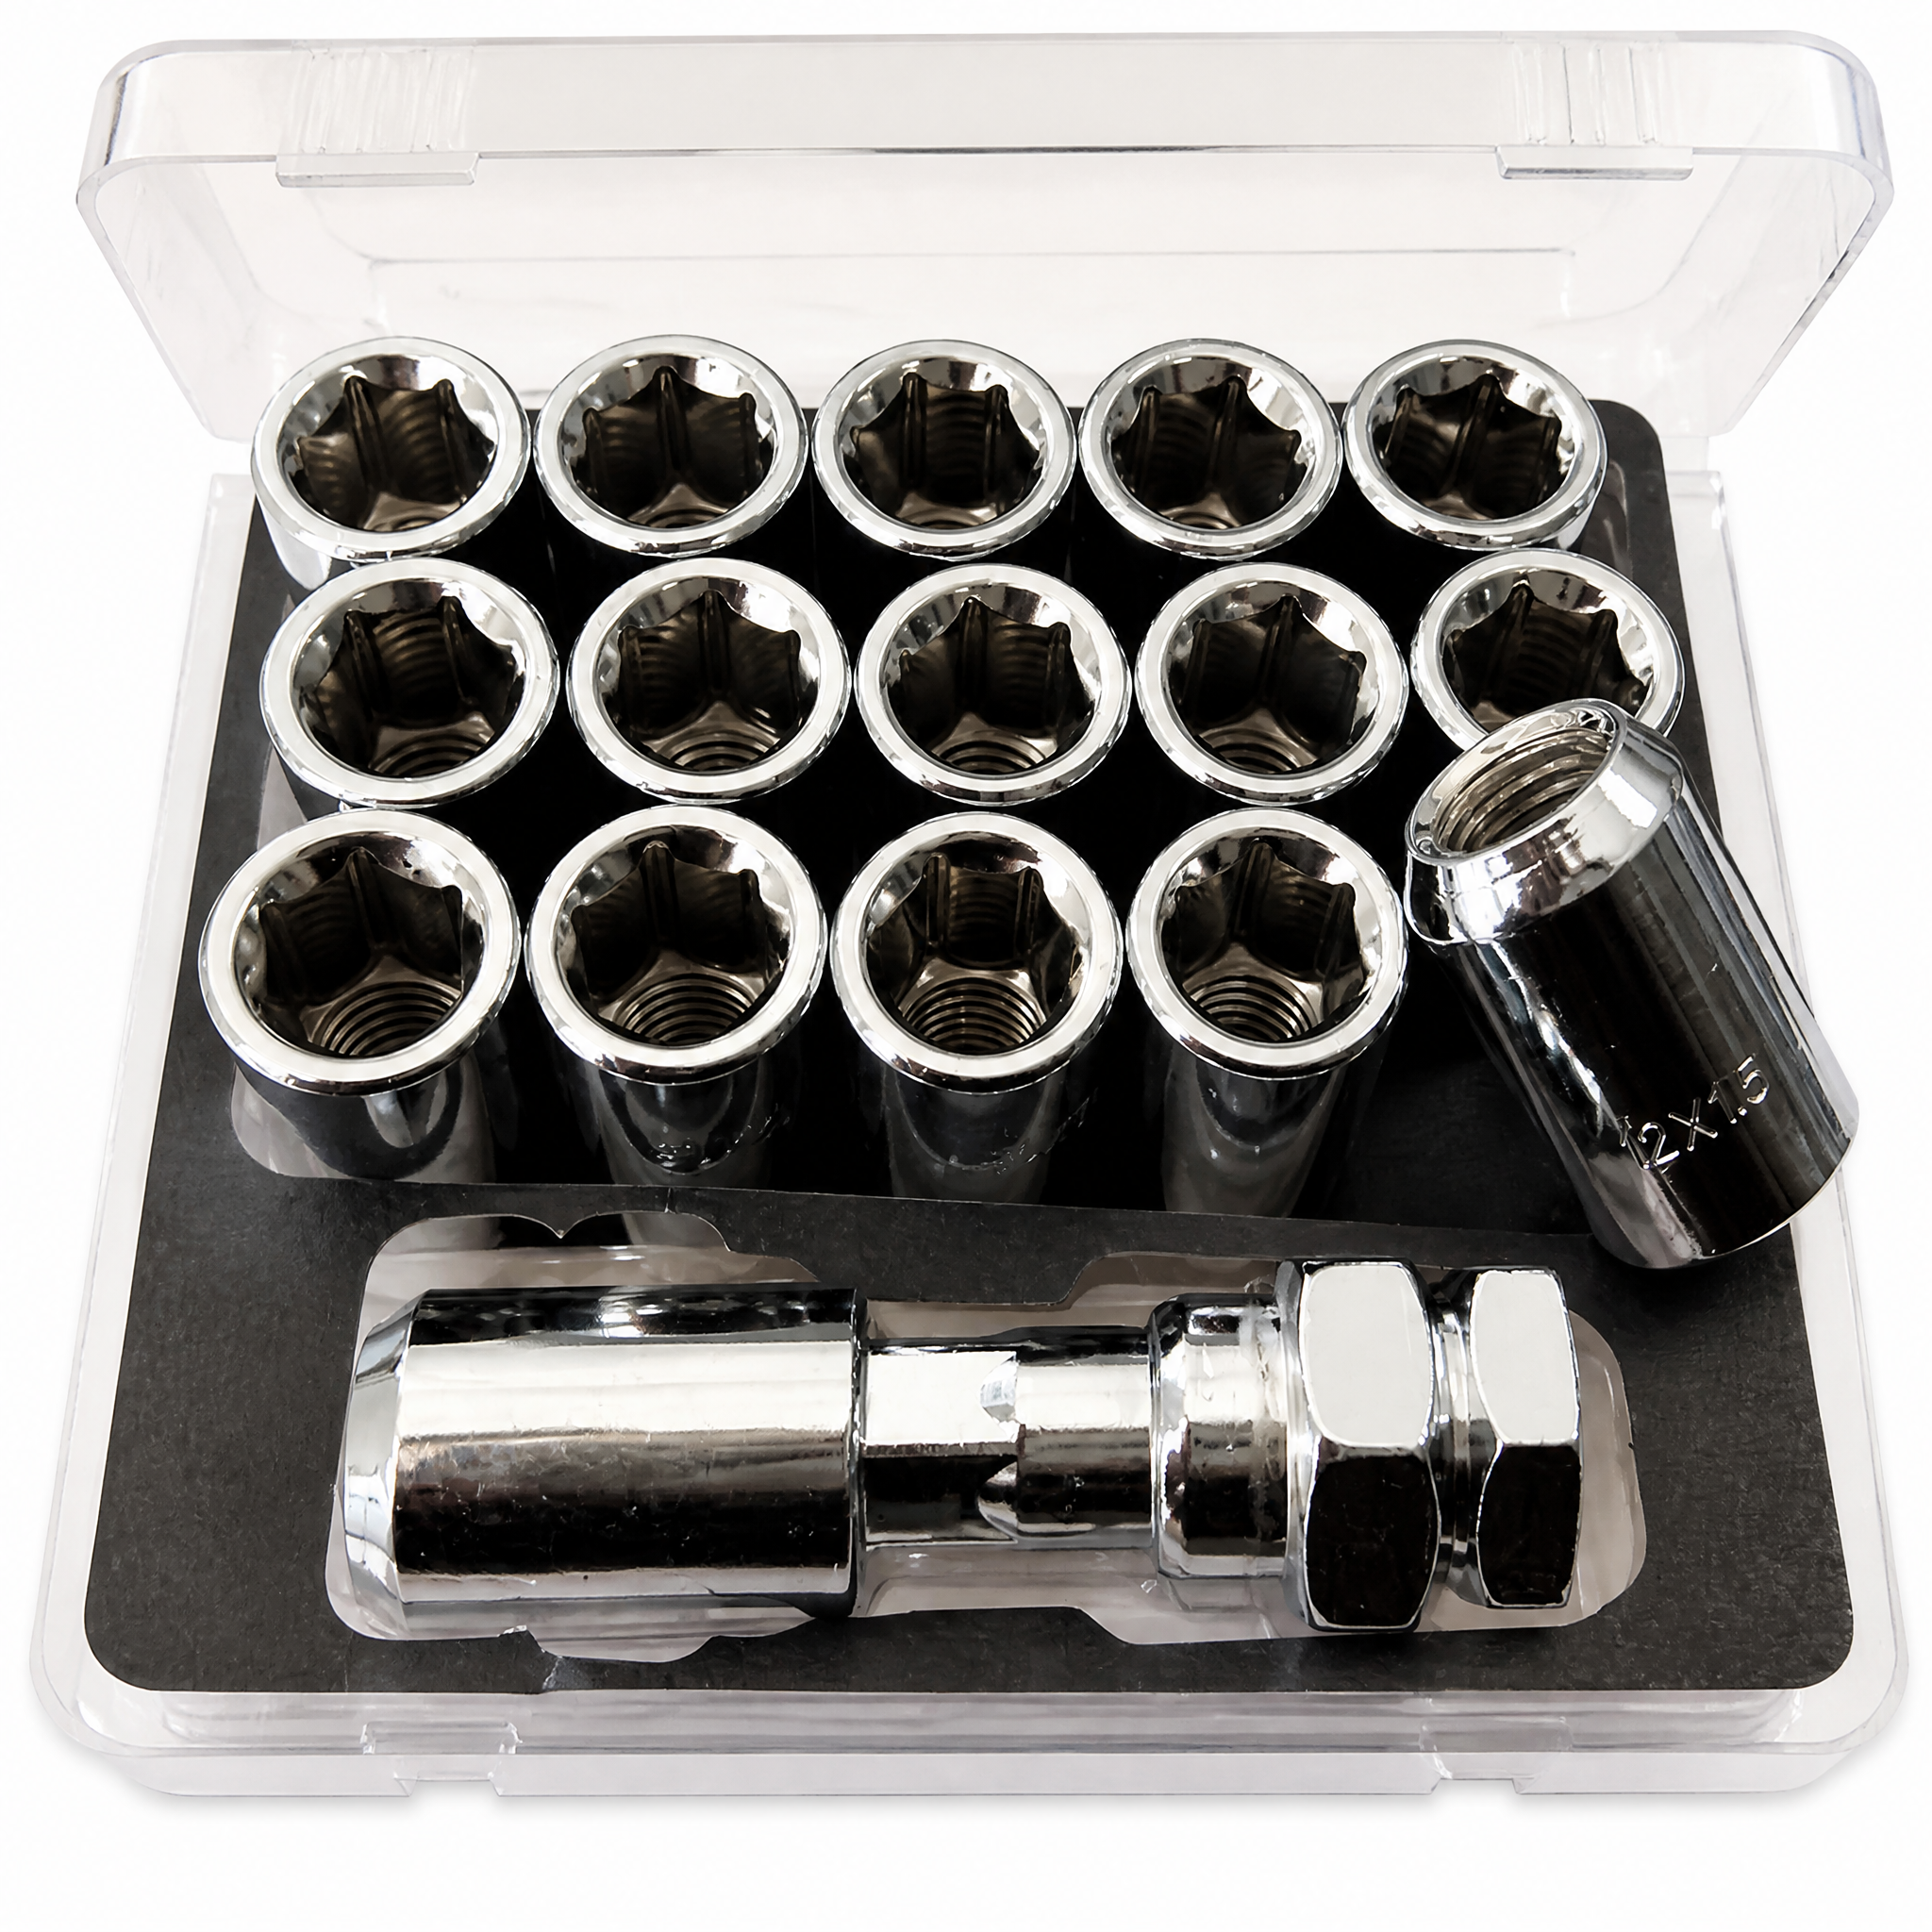
Protocoles précis de mesure et de validation des filetages des boulons-écrous de roue
Vérification double norme (UTS/ISO) à l’aide d’un comparateur de pas, d’un pied à coulisse numérique et d’un contrôle manuel du filetage
Un seul protocole standardisé ne peut pas garantir l’intégrité des écrous de roue dans les chaînes d’approvisionnement mondiales. La vérification double norme — qui aligne les spécifications UTS (Unified Thread Standard) et ISO (International Organization for Standardization) — constitue le fondement d’une conception fiable des assemblages. L’objectif principal est d’éliminer l’hypothèse selon laquelle un élément de fixation visuellement similaire s’assemblera correctement. Par exemple, un boulon métrique M20×1,5 possède un angle de filet défini de 60° et un pas de 1,5 mm ; un boulon 9/16‑18 UNF, bien que proche en diamètre nominal, utilise une spécification de 18 filets par pouce (TPI). Confondre ces profils entraîne un croisement de filetage et une dégradation de la charge de serrage.
Le processus de validation suit une séquence logique en trois étapes. Premièrement, un comparateur d’angle calibré identifie le profil du filet en ajustant ses lames aux filets — ce qui permet immédiatement de distinguer la géométrie de crête ISO métrique de la forme de flanc UTS. Deuxièmement, un pied à coulisse numérique mesure le diamètre majeur avec une résolution de ±0,01 mm, confirmant ainsi le respect des dimensions spécifiées sur le plan technique. La troisième étape, la plus critique, est le contrôle manuel du filetage : un opérateur visse manuellement l’écrou de roue dans une jauge-maître certifiée — soit une bague filetée pour les filets externes, soit une tige filetée pour les filets internes. Cette vérification tactile détecte les erreurs de diamètre de pas invisibles aux scanners optiques, telles que la troncature légère ou la variation de pas, garantissant ainsi non seulement une conformité dimensionnelle, mais aussi un ajustement fonctionnel parfait.
Résoudre le conflit entre TPI et calibrage du pas dans les flux de travail QA de production de masse
Le conflit entre le pas en TPI et le pas métrique crée un risque persistant de mauvaise étalonnage dans la production à grande échelle d’écrous de roue. Un système de contrôle qualité (QA) configuré exclusivement pour des mesures de pas métrique ne détectera pas une erreur en TPI, car les unités ne sont pas proportionnelles. Un filetage de 18 TPI correspond à un pas de 1,411 mm — valeur dangereusement proche de la norme courante M14×1,5 (1,5 mm). Une dépendance exclusive aux trieurs optiques basés sur des pixels peut laisser passer ce chevauchement dimensionnel, créant ainsi un défaut structurel latent. La solution consiste à imposer au flux de travail QA de calibrer chaque lot par rapport à sa spécification nominale avant toute mesure comparative.
| Conflit d’étalonnage | Cause racine | Risque de mesure | Protocole de résolution |
|---|---|---|---|
| M14×1,5 contre 9/16-18 | pas de 1,5 mm ≈ 1,411 mm (18 TPI) | Les trieurs optiques acceptent une variance de 0,089 mm comme dérive tolérée | Palmer numérique mis à zéro sur le diamètre cible avant le tri |
| M12×1,25 contre 1/2-20 | pas de 1,25 mm ≈ 1,27 mm (20 TPI) | Le micromètre laser calcule la moyenne du profil et masque les écarts d'angle de flanc | Essai de jauge annulaire étalon (go/no-go) tous les 100 pièces |
| M20×1,5 contre 3/4-16 | pas de 1,5 mm ≈ 1,588 mm (16 filets par pouce) | La signature couple-angle débute de façon identique, puis diverge en phase intermédiaire de serrage | Superposition en temps réel de la courbe réelle du couple sur la trace idéale de référence |
L'identification directe du filet empêche la propagation de données erronées. Des techniques avancées intègrent des systèmes d'inspection optique automatisée (AOI) capables de détecter 98,7 % des défauts en surface — tels que le croisement de filets ou la troncature de forme — avant qu’un lot n’atteigne l’étape d’étalonnage. Pour l’écrou de roue, un système laser automatisé doté d’un protocole de conversion filets par pouce (TPI) vers métrique effectue un balayage en trois secondes d’une zone donnée, superposant le profil mesuré à une bande de tolérance numérique de référence issue directement de la norme SAE. Cette méthode élimine la subjectivité de l’opérateur et garantit que chaque élément de fixation est validé selon son code technique spécifique — et non selon une simple classe de filet générique.
Conformité et traçabilité : adaptation des spécifications des boulons d’écrou de roue aux normes SAE et aux normes des équipementiers
Garantir que chaque boulon d’écrou de roue respecte exactement les spécifications requises constitue la base de la préparation aux audits et de la traçabilité en production. Les sous-sections suivantes expliquent comment les marquages de classe de résistance et les normes SAE assurent cette conformité.
Interprétation des marquages de classe de résistance (classe 10.9, classe 10) comme éléments fondamentaux de conformité pour la préparation aux audits
L’interprétation des marquages indiquant la classe de résistance d’un boulon d’écrou de roue constitue un point de contrôle fondamental lors d’un audit. La classe métrique 10.9 signifie une résistance minimale à la traction de 1000 MPa et une limite élastique de 900 MPa (ISO 898-1:2023). Les écrous marqués « Classe 10 » doivent être appariés avec ces boulons afin de garantir une charge de précontrainte homogène. Lors d’un audit en production, les ingénieurs qualité confrontent systématiquement les marquages présents sur la tête du boulon aux certificats de matière et au plan de contrôle. Un boulon de classe 8.8 mal étiqueté fournit environ 20 % de force de serrage en moins — une non-conformité pouvant entraîner le déchaussement de la roue. Les usines intègrent des systèmes de reconnaissance optique de caractères (OCR) dans leurs systèmes de vision en ligne afin de valider chaque boulon avant assemblage, établissant ainsi une chaîne de traçabilité qui prouve que seuls des boulons d’écrou de roue conformes entrent sur la ligne — ce qui simplifie la fourniture des preuves lors des audits.
SAE J995, J417 et J1835 — comment les normes régissent la matière, le traitement thermique et les essais des boulons d’écrou de roue
Les normes SAE J995, J417 et J1835 constituent le fondement de la conformité des écrous et boulons de roue dans la fabrication nord-américaine. La norme SAE J995 définit les exigences mécaniques et matérielles applicables aux écrous en acier, garantissant que la charge d’épreuve et la dureté de l’écrou correspondent à celles du boulon associé. La norme SAE J417 normalise la mesure de la dureté selon les méthodes Rockwell et Brinell, empêchant ainsi l’introduction de pièces trop tendres ou trop fragiles dans les assemblages critiques en couple. Par ailleurs, la norme SAE J1835 régit directement les écrous, boulons et goujons de roue : elle fixe les tolérances dimensionnelles, l’ajustement des filetages et les objectifs de résistance à la fatigue, et exige un essai de charge de serrage résiduelle après cyclage de couple. Conformément à ces normes, chaque lot de production fait l’objet d’essais de traction et d’examens métallographiques, assurant une traçabilité continue. En outre, la norme J995 impose un essai de charge d’épreuve des écrous à 1,1 fois la résistance minimale à la traction du boulon, afin d’éviter tout arrachement. Cette vérification en plusieurs couches garantit que chaque écrou, boulon ou goujon de roue résiste aux charges dynamiques, à la corrosion et aux montages répétés sans défaillance — répondant ainsi aussi bien aux audits qualité des équipementiers qu’aux exigences réglementaires.
Écrou de roue contre boulon de roue : implications stratégiques pour la sélection des écrous/boulons de roue dans l’assemblage automatisé
Le système à écrou de roue — où un écrou se visse sur un goujon fixe qui dépasse du moyeu — diffère fondamentalement de l’assemblage à boulon de roue, dans lequel le goujon et l’écrou forment un seul élément de fixation vissé directement dans le moyeu de la roue. Dans la production automatisée, cette distinction oriente des décisions critiques concernant la sélection des écrous/boulons de roue, la conception des outillages et l’assurance qualité. Avec un système à goujons, la roue peut être suspendue sur les goujons exposés avant l’application des éléments de fixation, ce qui assure un alignement naturel simplifiant le guidage par vision robotique et réduisant les taux d’échec d’insertion. À l’inverse, les boulons de roue doivent être alignés individuellement avec les filetages internes du moyeu, ce qui exige que les effecteurs terminaux saisissent simultanément la tête du boulon et gèrent la rotation axiale — un processus plus sujet au coincement des filetages si les tolérances de positionnement dévient même légèrement.
Le temps de cycle et la capacité de traitement parallèle distinguent davantage ces deux approches. Les clés dynamométriques multi-broches peuvent serrer simultanément tous les écrous de roue d’une même roue, réduisant l’étape de fixation à quelques secondes. Les lignes de boulons de roue exigent souvent un cycle séquentiel de démarrage et de serrage pour chaque fixateur, ce qui augmente le temps de cycle par poste et peut créer des goulots d’étranglement. Les ingénieurs en automatisation doivent également évaluer la complexité des changements de série : bien que les diamètres filetés et les géométries de sièges des écrous et des boulons de roue puissent varier entre les modèles, le patron de goujons reste fixe, permettant des changements rapides d’outillages pour les configurations utilisant uniquement des écrous. Le maintien de la précision du couple est tout aussi essentiel ; les goujons transmettent directement la force de serrage à la moyeu, tandis que les boulons de roue concentrent les contraintes au niveau de l’interface boulon–moyeu, nécessitant des stratégies de serrage surveillées par angle plus rigoureuses afin d’éviter tout desserrage prématuré dans une production à haut volume.
La conformité et la traçabilité demeurent constantes dans les deux architectures — tout boulon d’écrou de roue doit satisfaire aux normes de résistance et de dimensions SAE J995 ou à des spécifications constructeur équivalentes — mais la séquence d’assemblage et les protocoles d’anti-erreur divergent. Des capteurs poka-yoke détectant la présence des goujons ou la profondeur d’enfoncement des boulons deviennent essentiels, et les systèmes d’audit de couple en ligne doivent adapter leurs courbes d’étalonnage au comportement frictionnel propre à chaque type d’assemblage. En définitive, ce choix n’est pas uniquement mécanique : il façonne l’ensemble de la disposition d’assemblage automatisé, depuis la logistique de manutention des matériaux jusqu’au nombre de postes robotisés, et influe directement sur l’efficacité globale des équipements dans une usine automobile moderne.
Section FAQ
Quelle est la signification des dimensions personnalisées de filetage ?
Les dimensions personnalisées de filetage garantissent une répartition adéquate de la force de serrage à l’interface roue–boîtier, ce qui affecte l’intégrité de l’assemblage et sa durée de vie en fatigue. Une légère déviation peut compromettre de façon critique la précision de l’assemblage.
Quelles sont les conceptions d’écrous à bride en deux pièces ?
Les conceptions d’écrous à bride en deux pièces intègrent une rondelle trempée avec un corps d’écrou rotatif, réduisant la dispersion du couple et améliorant la sécurité de fixation des roues. Elles s’avèrent particulièrement efficaces sur les lignes de production automatisées à haut volume.
Comment la mesure des filetages est-elle validée ?
La validation de la mesure des filetages repose sur une vérification double standard à l’aide d’outils tels que des jauges de pas, des pieds à coulisse numériques et des contrôles manuels de filetage, afin de garantir l’ajustement dimensionnel et fonctionnel.
Quelles sont les normes SAE applicables aux boulons d’écrou de roue ?
Les normes SAE telles que J995, J417 et J1835 régissent la composition des matériaux, le traitement thermique, les propriétés mécaniques et les protocoles d’essai des boulons d’écrou de roue, assurant ainsi la conformité et la traçabilité.
Quelle est la différence entre les écrous de roue et les boulons de roue ?
Les écrous de roue se vissent sur des goujons fixes saillants depuis le moyeu, offrant un alignement naturel, tandis que les boulons de roue intègrent le goujon et l’écrou en un seul composant, nécessitant une insertion et un alignement précis, ce qui influe sur la conception des systèmes d’assemblage automatisé.
Table des matières
- Pourquoi le dimensionnement personnalisé des boulons d’écrou de roue est essentiel à la précision d’assemblage des équipementiers
- Protocoles précis de mesure et de validation des filetages des boulons-écrous de roue
- Conformité et traçabilité : adaptation des spécifications des boulons d’écrou de roue aux normes SAE et aux normes des équipementiers
- Écrou de roue contre boulon de roue : implications stratégiques pour la sélection des écrous/boulons de roue dans l’assemblage automatisé
-
Section FAQ
- Quelle est la signification des dimensions personnalisées de filetage ?
- Quelles sont les conceptions d’écrous à bride en deux pièces ?
- Comment la mesure des filetages est-elle validée ?
- Quelles sont les normes SAE applicables aux boulons d’écrou de roue ?
- Quelle est la différence entre les écrous de roue et les boulons de roue ?