EN
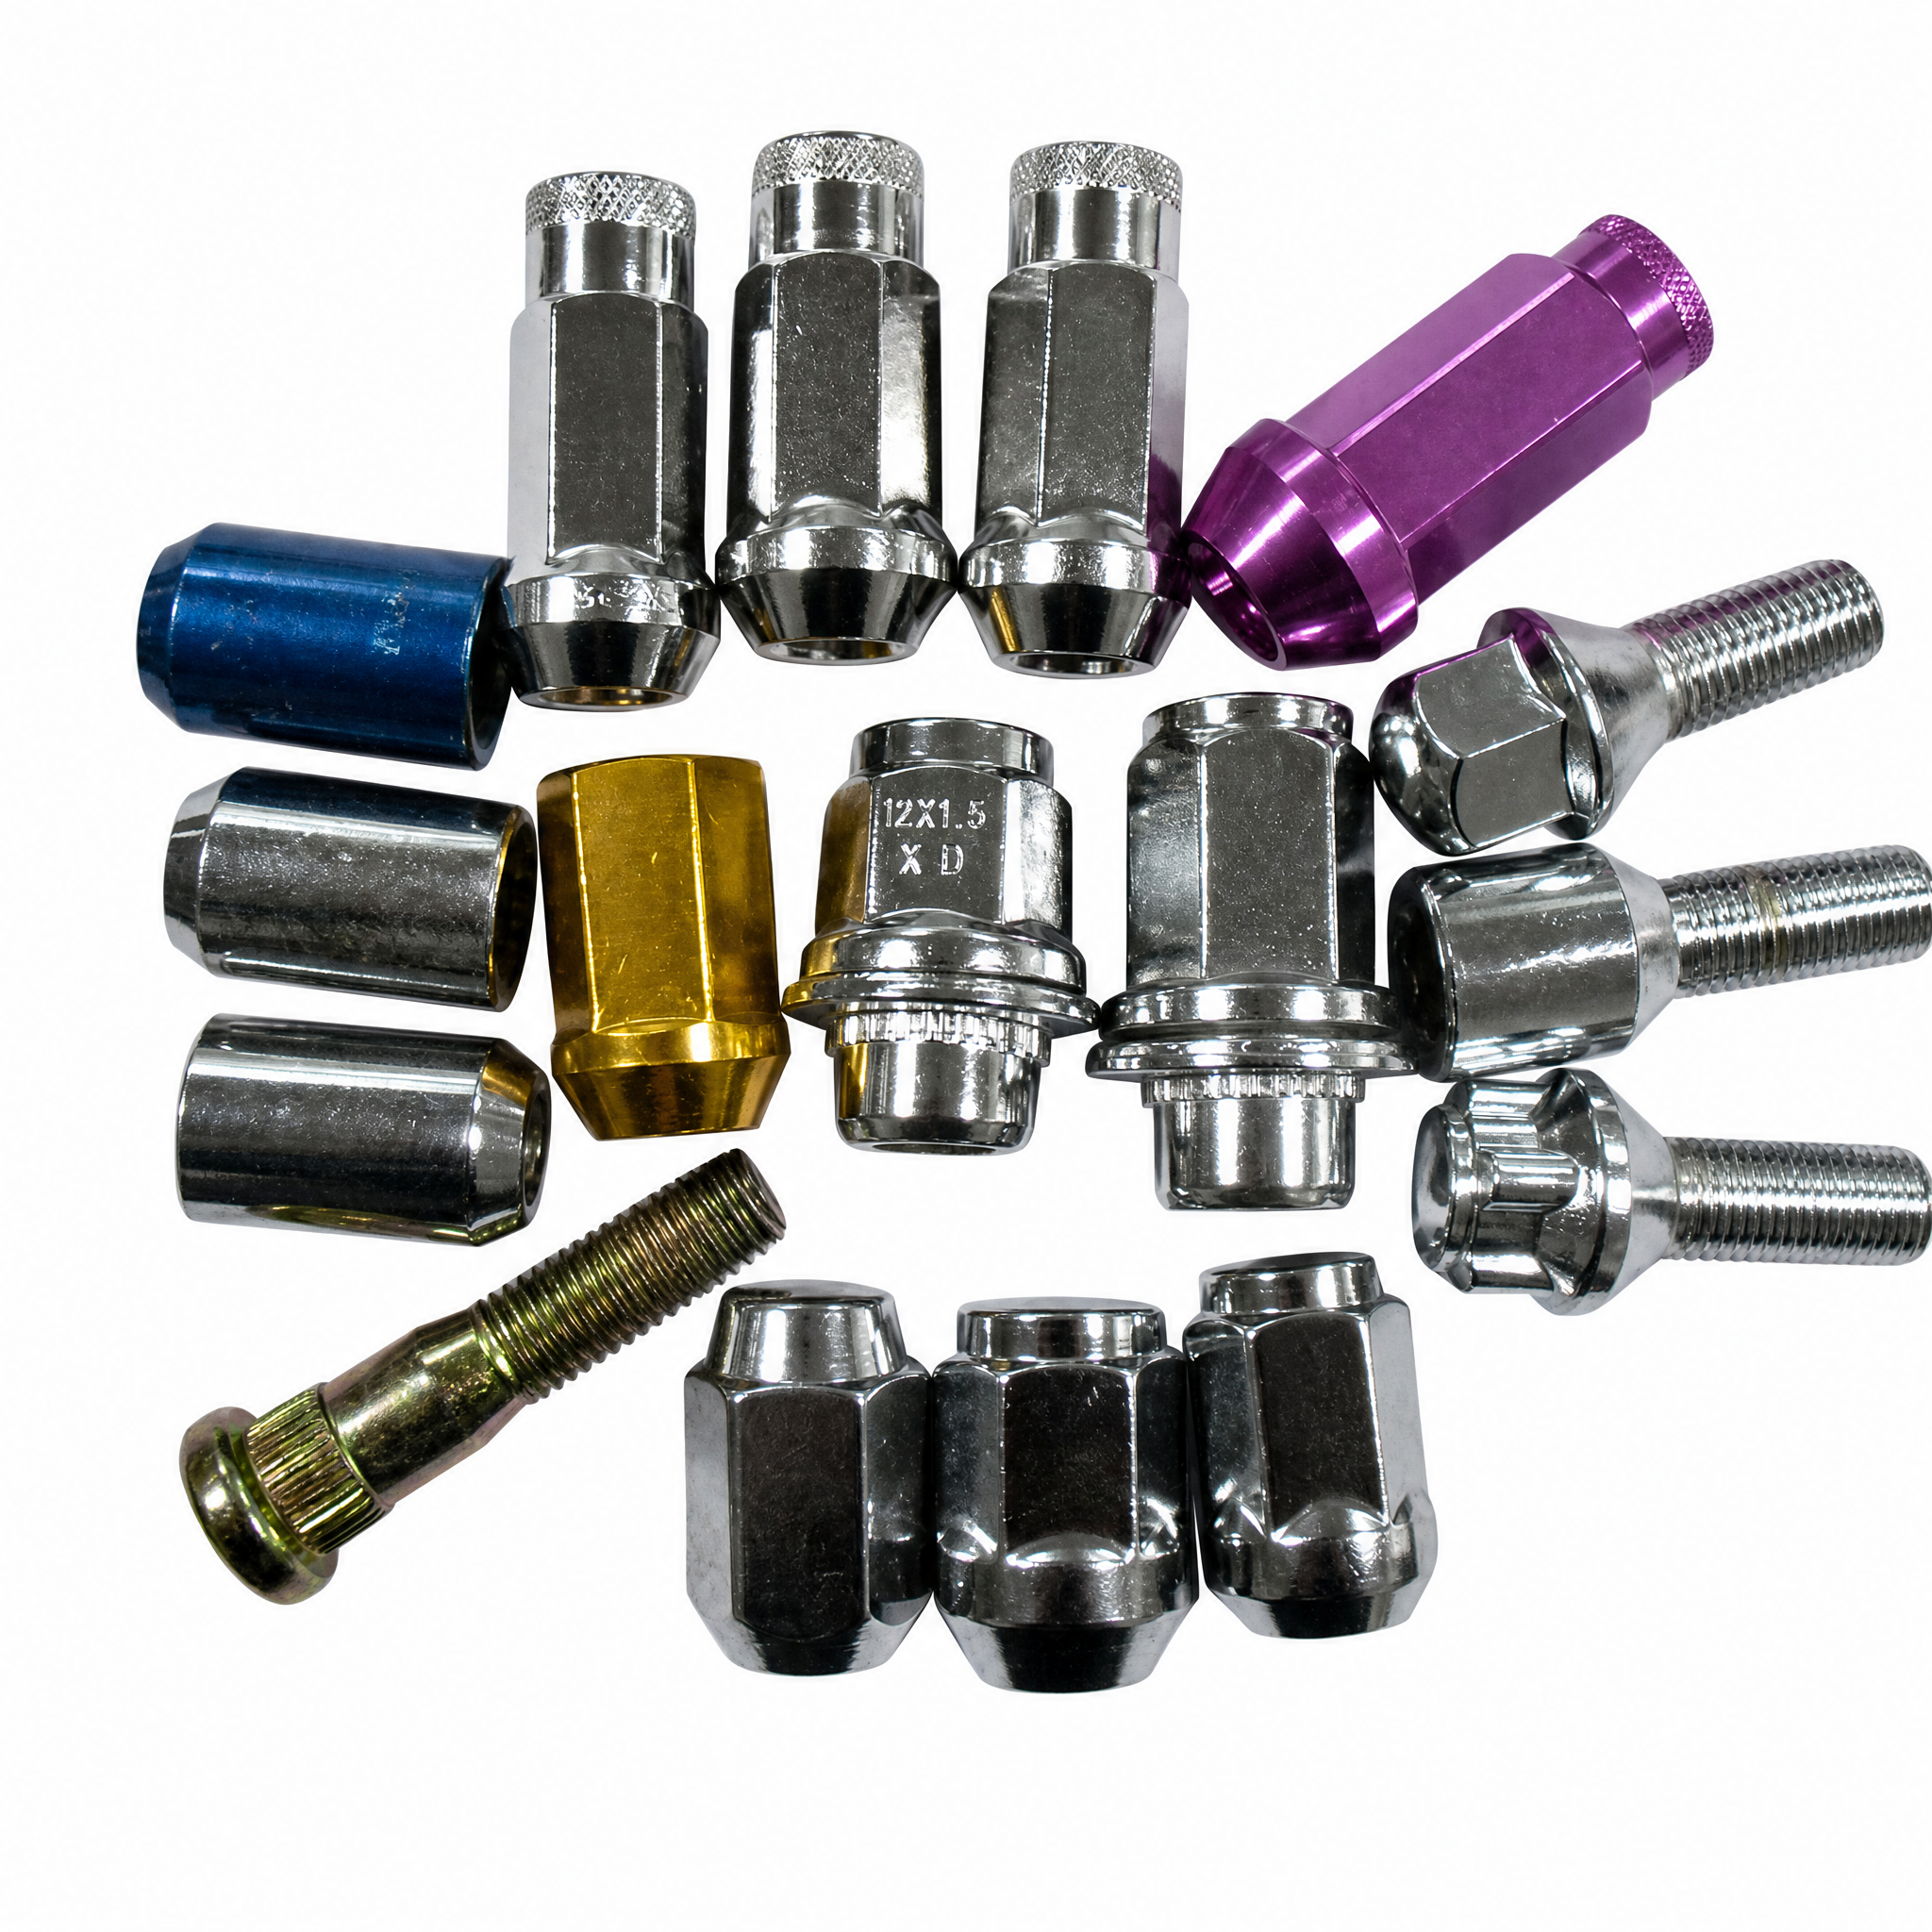
Почему индивидуальные размеры болтов для колесных гаек критически важны для точности сборки на заводах OEM
Размеры резьбы, специфичные для платформы транспортного средства (например, M20×1,5, 9/16-18), и их влияние на целостность соединения
Индивидуальные параметры резьбы напрямую определяют распределение силы зажима на границе «колесо–ступица». Метрическая тонкая резьба M20 × 1,5 принципиально отличается от дюймовой резьбы 9/16‑18 UNF по концентрации напряжений, ресурсу усталости и сопротивлению самоотвинчиванию. На высокопроизводительных сборочных линиях даже отклонение шага на 0,1 мм снижает предварительное натяжение на 12–15 % — критическая потеря, подрывающая целостность соединения (VDI 2230, 2022).
В приведённой ниже таблице обобщены типовые автомобильные параметры резьбы и их основное влияние на целостность соединения:
| Размер нитки | Тип | Шаг / количество витков на дюйм | Типичный материал ступицы | Чувствительность к предварительному натяжению | Класс усталости |
|---|---|---|---|---|---|
| M20 × 1,5 | Метрическая тонкая | 1,5 мм | Чугун или кованая сталь | Высокая (предел упругости) | 10.9 |
| 9/16‑18 | UNF | 18 резьбы на дюйм | Кованый алюминий или сталь | Умеренный | Класс 10 |
| M22 × 1,5 | Метрическая тонкая | 1,5 мм | Сталь для тяжёлых осей | Очень высокий | 12.9 |
Глубина ввинчивания резьбы, угол захода и радиус впадины зависят от платформы. Например, ведущий производитель осей для лёгких грузовиков перешёл с резьбы 9/16‑18 на M20 × 1,5, чтобы повысить предел выносливости на 22 % — это устранило полевые отказы, вызванные ослаблением соединения. При отсутствии индивидуального подбора размеров заводы рискуют потерей соединения, задирами или преждевременным разрушением болтов.
Двухкомпонентные фланцевые конструкции: повышение стабильности передаваемого крутящего момента и безопасности фиксации колеса в условиях массового производства
Стандартные однокомпонентные крепёжные элементы зачастую страдают от переменного коэффициента трения на границе гайка–опорная поверхность, что вызывает разброс значения крутящего момента. Двухкомпонентная сборка болта с колесной гайкой — как правило, заклёпанный упрочнённый шайбой вращающийся корпус гайки — устраняет относительное движение между опорной поверхностью и гайкой, преобразуя момент трения в воспроизводимую силу зажима. В исследовании Европейского консорциума по крепёжным изделиям (2023 г.) двухкомпонентные конструкции снизили отклонение крутящего момента с ±18 % до ±5 % в течение 10 000 циклов.
Эта согласованность имеет решающее значение на автоматизированных линиях, где пневматические инструменты выполняют один проход затяжки. Интегрированный фланец равномерно распределяет нагрузку, снижая напряжения в отверстиях под болты до 30 %. Поскольку шайба остаётся неподвижной во время затяжки, краска и загрязнения на ободе не затягиваются в соединение — что часто приводит к ложным показаниям крутящего момента. Крупный европейский завод по производству легковых автомобилей сообщил о снижении числа неудач при аудите удержания колёс на 40 % после внедрения двухкомпонентных фланцев, прямо связав данную конструкцию с понижением затрат на гарантийное обслуживание и повышением безопасности. Для линий смешанного производства стандартизация двухкомпонентного болта для колёсного гайка-болта на всех платформах упрощает управление запасами и программирование крутящего момента — обеспечивая точность на каждом цикле сборки.
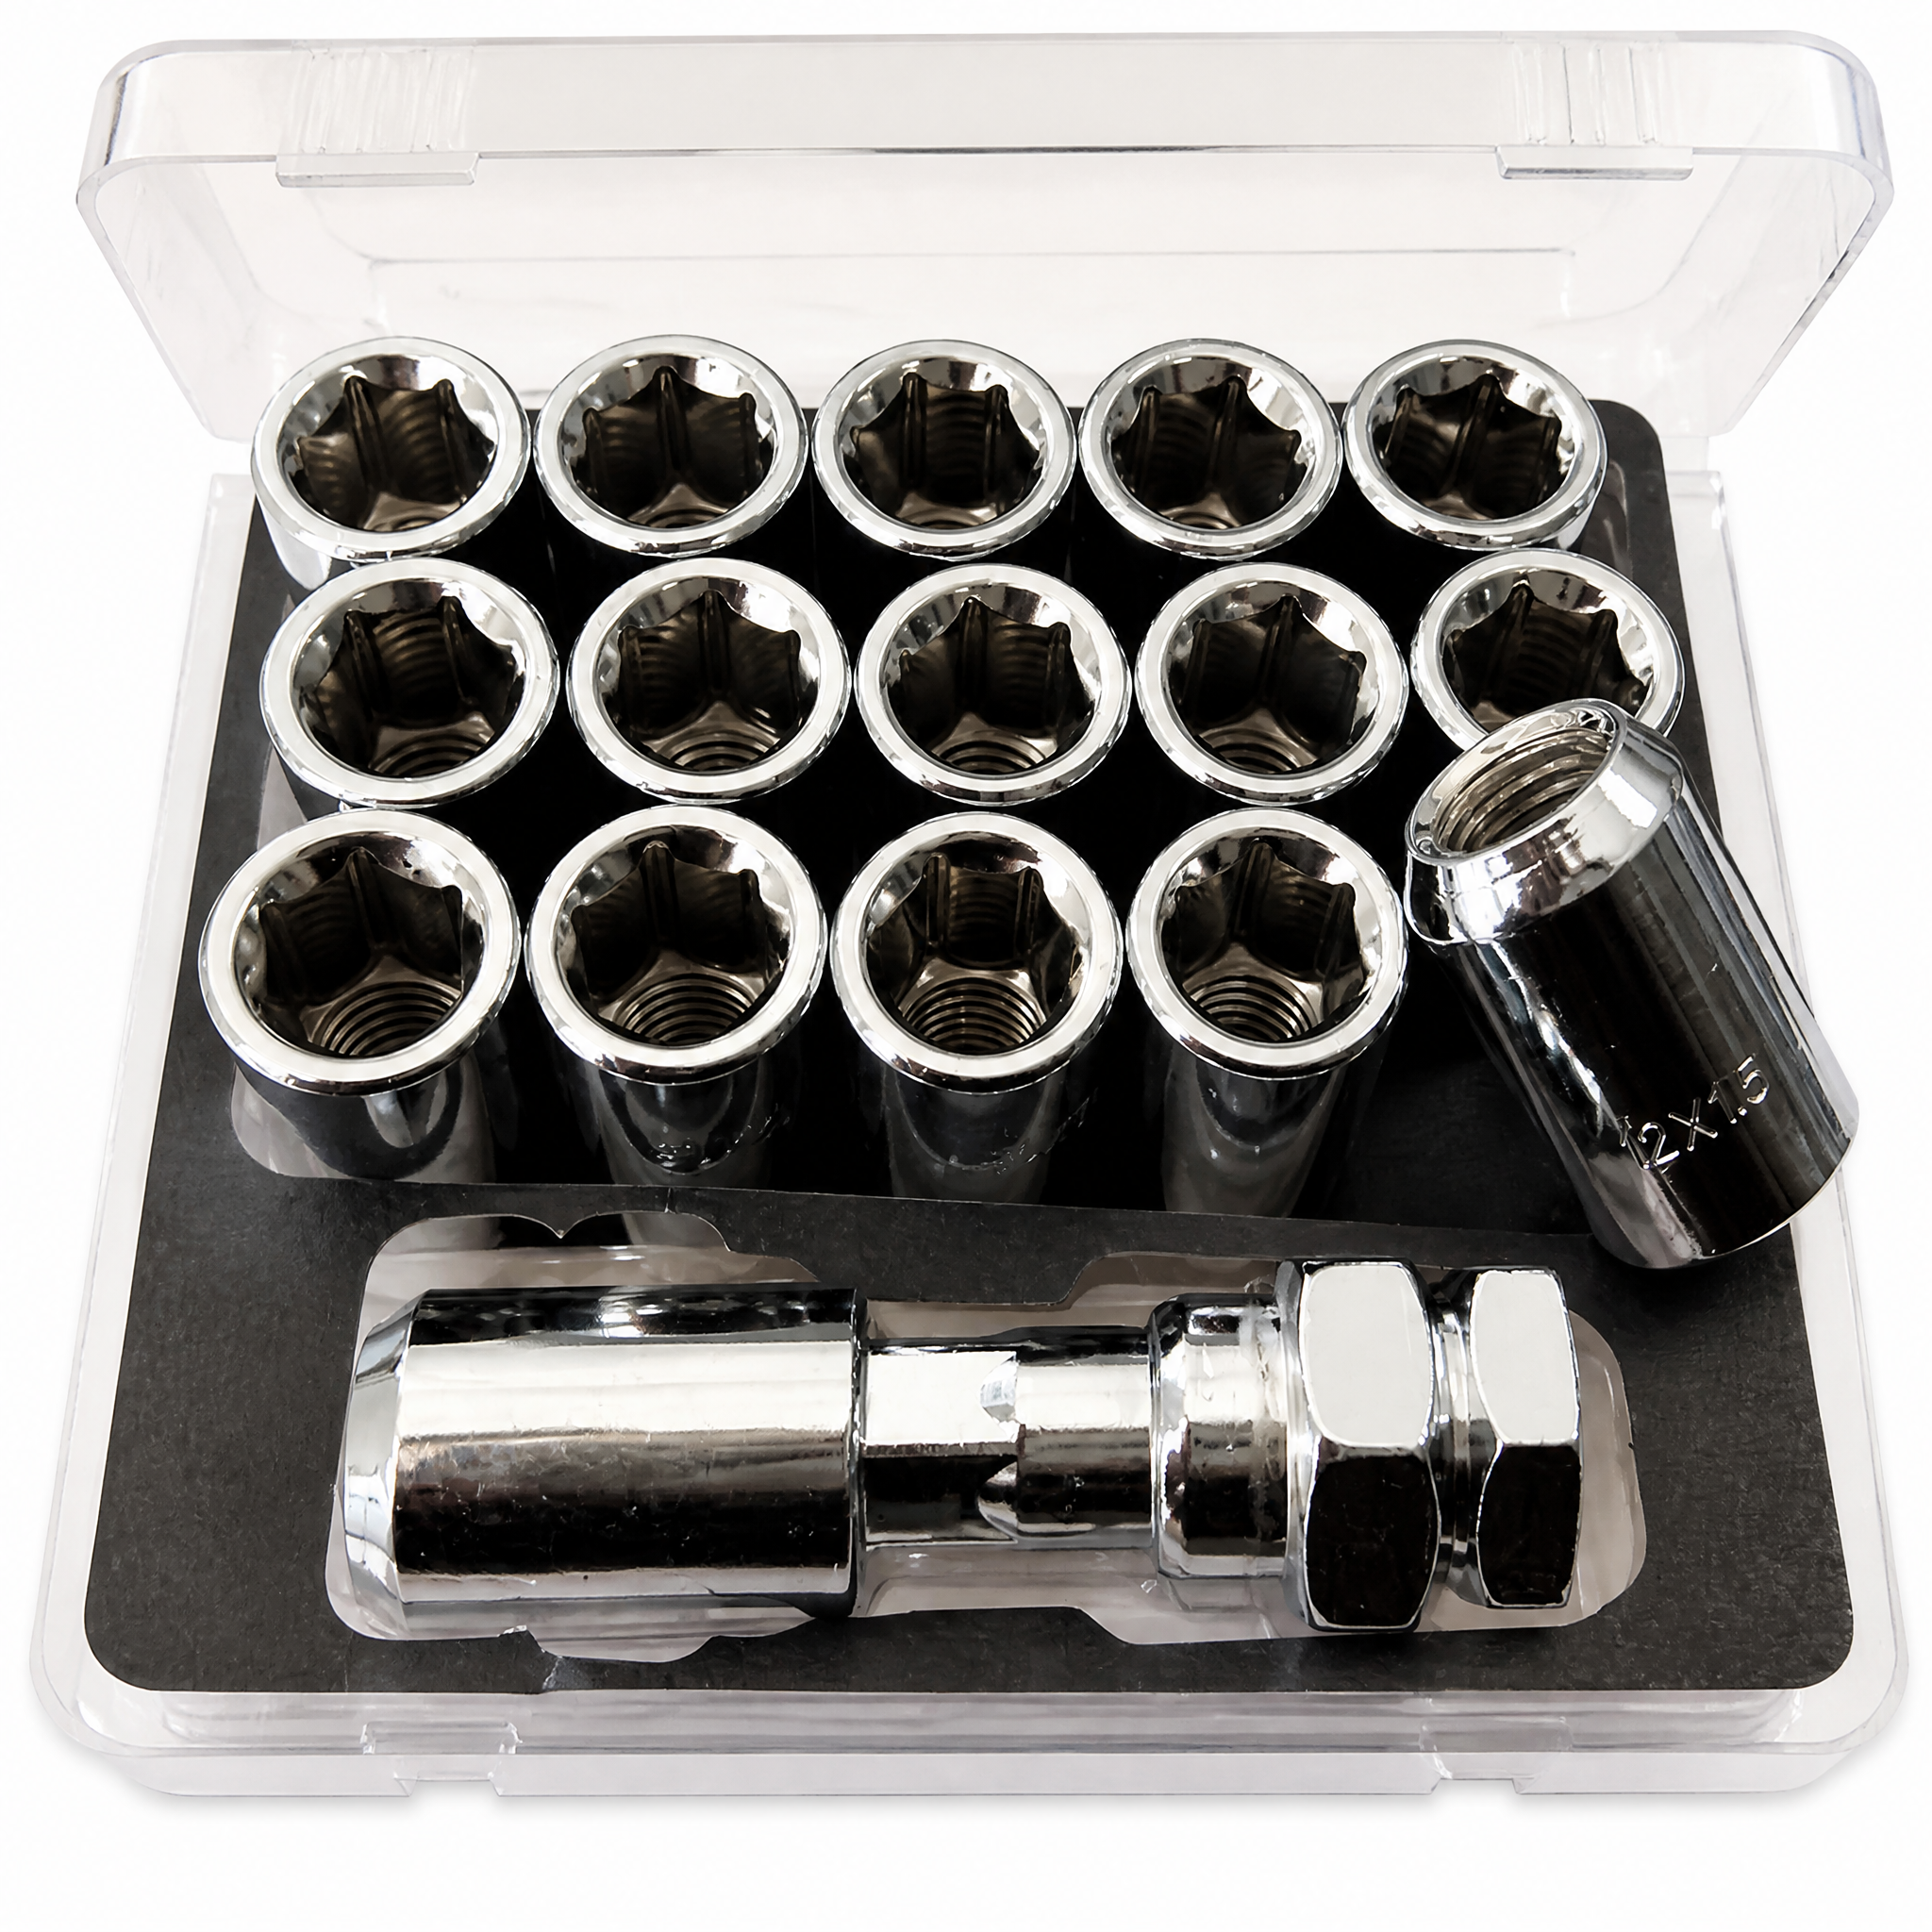
Точные протоколы измерения и проверки резьбы колёсного гайка-болта
Проверка по двум стандартам (UTS/ISO) с использованием резьбового шаблона, цифрового штангенциркуля и ручной проверки завинчивания
Единый стандартизированный протокол не может гарантировать целостность гаек и болтов для колёс в глобальных цепочках поставок. Двухстандартная верификация — согласование метрик UTS (единый стандарт резьбы) и ISO (Международная организация по стандартизации) — является основой надёжного проектирования соединений. Основная цель — устранить предположение, что визуально схожий крепёжный элемент будет корректно взаимодействовать. Например, метрический болт M20×1.5 имеет определённый угол резьбы 60° и шаг 1.5 мм; болт 9/16‑18 UNF, хотя и близок по номинальному диаметру, использует спецификацию 18 TPI. Перепутав эти профили, можно вызвать нарезание резьбы «вразнобой» и снижение силы зажима.
Процесс проверки соответствия осуществляется в логической последовательности из трёх инструментов. Во-первых, откалиброванный угломер для резьбы определяет профиль резьбы путём подбора его пластин к виткам — это сразу позволяет отличить геометрию вершины метрической резьбы ISO от формы боковой поверхности резьбы UTS. Во-вторых, цифровой штангенциркуль измеряет наружный диаметр с разрешением ±0,01 мм, подтверждая соответствие размеров чертежу. Последний и наиболее важный этап — ручная проверка резьбы: оператор вручную навинчивает болт колёсной гайки на аттестованный эталонный калибр — кольцевой калибр для наружной резьбы или пробковый калибр для внутренней. Этот тактильный этап выявляет погрешности среднего диаметра, недоступные оптическим сканерам, например незначительную усечённость или отклонение шага, обеспечивая не просто размерное соответствие, а функционально безупречную посадку.
Устранение конфликта между TPI и шагом при калибровке в процедурах контроля качества при массовом производстве
Конфликт между дюймовой резьбой (TPI) и метрическим шагом создаёт постоянный риск калибровочной ошибки при серийном производстве гаек и болтов для колёс. Система контроля качества (QA), настроенная исключительно на измерение метрического шага, не обнаружит ошибку TPI, поскольку единицы измерения несоизмеримы. Резьба 18 TPI соответствует шагу 1,411 мм — значение опасно близко к распространённому стандарту M14×1,5 (1,5 мм). Полагаться только на автоматическую сортировку по пикселям может привести к пропуску этого перекрытия размеров и формированию скрытого структурного дефекта. Решение заключается в том, чтобы заставить рабочий процесс QA сначала привязывать каждую партию к её номинальной спецификации, а уже затем выполнять сравнительные измерения.
| Конфликт калибровки | Коренная причина | Риск измерения | Протокол устранения |
|---|---|---|---|
| M14×1,5 против 9/16-18 | шаг 1,5 мм ≈ 1,411 мм (18 TPI) | Оптические сортировщики принимают отклонение 0,089 мм как допустимый дрейф погрешности | Цифровой штангенциркуль обнуляется по целевому диаметру до сортировки |
| M12×1,25 против 1/2-20 | шаг 1,25 мм ≈ 1,27 мм (20 TPI) | Лазерный микрометр усредняет профиль, маскируя несоответствие угла наклона боковой поверхности | Проверка калибром-кольцом «проходит/не проходит» каждые 100 единиц |
| M20×1.5 против 3/4-16 | шаг 1,5 мм ≈ 1,588 мм (16 резьб на дюйм) | Зависимость крутящего момента от угла начинается одинаково, а затем расходится в середине затяжки | Наложение реальной кривой крутящего момента в режиме реального времени на эталонную кривую |
Прямая идентификация резьбы предотвращает каскад некорректных данных. Современные методы интегрируют автоматизированные оптические системы контроля (AOI), способные выявлять 98,7 % поверхностных дефектов — таких как срыв резьбы или усечение профиля — до того, как партия поступит на этап калибровки. Для болта колёсной гайки применяется автоматизированная лазерная система с протоколом преобразования резьб на дюйм в метрическую систему, выполняющая сканирование зоны за 3 секунды и накладывающая измеренный профиль на цифровую эталонную допусковую зону, полученную непосредственно из стандарта SAE. Такой подход исключает субъективность оператора и гарантирует, что каждый крепёжный элемент проверяется в соответствии со своим конкретным инженерным кодом — а не просто с обобщённым классом резьбы.
Соответствие и прослеживаемость: соответствие характеристик болтов для колёсных гаек стандартам SAE и OEM
Обеспечение того, чтобы каждый болт для колёсных гаек соответствовал точным техническим требованиям, является основой готовности к аудиту и прослеживаемости производства. В приведённых ниже подразделах объясняется, как маркировка классов прочности и стандарты SAE обеспечивают соответствие.
Интерпретация маркировки классов прочности (класс 10.9, класс 10) как ключевых показателей соответствия для готовности к аудиту
Интерпретация маркировки класса прочности на болте колесной гайки — базовый контрольный пункт при аудите. Метрический класс прочности 10.9 означает минимальный предел прочности при растяжении 1000 МПа и предел текучести 900 МПа (ISO 898-1:2023). Гайки, маркированные как класс 10, должны использоваться исключительно с такими болтами для обеспечения согласованной нагрузки при испытании на пробное растяжение. Во время производственного аудита инженеры по качеству сверяют маркировку на головке болта с сертификатом материала и планом контроля. Болт с ошибочной маркировкой класса 8.8 обеспечивает примерно на 20 % меньшее зажимное усилие — отклонение, способное привести к отсоединению колеса. На заводах оптическое распознавание символов (OCR) интегрировано в линейные системы технического зрения для проверки каждого болта перед сборкой, формируя цепочку прослеживаемости, подтверждающую, что в линию поступают исключительно соответствующие требованиям болты колесных гаек — это упрощает подготовку доказательств для аудита.
SAE J995, J417 и J1835 — как стандарты регулируют материал, термообработку и испытания болтов колесных гаек
Стандарты SAE J995, J417 и J1835 составляют основу соответствия гаек и болтов для колёс в североамериканском производстве. SAE J995 определяет механические и материальные требования к стальным гайкам, обеспечивая соответствие предела прочности при затяжке и твёрдости гайки аналогичным характеристикам соответствующего болта. SAE J417 стандартизирует измерение твёрдости методами Роквелла и Бринелля, предотвращая попадание слишком мягких или хрупких деталей в соединения, критичные по моменту затяжки. В свою очередь, SAE J1835 напрямую регулирует гайки и шпильки для колёс: он устанавливает допуски на размеры, посадку резьбы и целевые показатели усталостной прочности, а также требует проведения испытания остаточной силы зажима после циклической затяжки. В соответствии с этими стандартами каждая производственная партия подвергается растяжению и металлографическому исследованию, формируя непрерывную цепочку аудита. Кроме того, J995 требует испытания гаек на предельную нагрузку затяжки при усилии, равном 1,1 от минимальной прочности болта на разрыв, чтобы исключить срыв резьбы. Такой многоуровневый контроль гарантирует, что каждая гайка или болт для колёс выдерживает динамические нагрузки, коррозию и многократную сборку без отказа — тем самым удовлетворяя как требования аудитов качества автопроизводителей (OEM), так и нормативные предписания.
Гайка колеса против болта колеса: стратегические последствия выбора крепежа для колёс при автоматизированной сборке
Система гаек колеса — при которой гайка навинчивается на неподвижный штифт, выступающий из ступицы — принципиально отличается от системы болтов колеса, в которой штифт и гайка объединены в один крепёжный элемент, вкручиваемый непосредственно в ступицу колеса. При автоматизированном производстве это различие определяет ключевые решения по выбору крепежа для колёс, проектированию инструментов и обеспечению качества. В системе с штифтами колесо можно повесить на выступающие штифты до установки крепёжных элементов, что обеспечивает естественное выравнивание, упрощает ориентацию роботизированных систем технического зрения и снижает частоту ошибок при введении крепёжных элементов. Напротив, болты колеса требуют индивидуального совмещения с внутренней резьбой ступицы, поэтому захватные устройства должны одновременно удерживать головку болта и обеспечивать осевое вращение — процесс, более склонный к срыву резьбы при малейшем отклонении позиционных допусков.
Такт-время и способность к параллельной обработке дополнительно различают два этих подхода. Многошпиндельные гайковёрты могут одновременно затягивать все колёсные гайки на одном колесе, сокращая операцию крепления до нескольких секунд. Линии для болтовых креплений колёс зачастую требуют последовательного цикла «старт–затяжка» для каждого крепёжного элемента, что увеличивает такт-время на каждой станции и потенциально создаёт узкие места. Инженеры по автоматизации также должны оценить сложность переналадки: хотя размеры резьбы и геометрия посадочных поверхностей гаек и болтов могут различаться между моделями, расположение шпилек остаётся неизменным, что позволяет быстро заменять оснастку при использовании только гаечных креплений. Поддержание точности крутящего момента имеет одинаково важное значение: шпильки передают силу зажима непосредственно на ступицу, тогда как болты концентрируют напряжение в зоне соединения болта со ступицей, что требует более строгих стратегий затяжки с контролем угла поворота во избежание преждевременного ослабления при высокой производительности.
Соответствие требованиям и прослеживаемость остаются неизменными в обеих архитектурах — любой болт для колёсной гайки должен соответствовать стандартам прочности и размеров SAE J995 или эквивалентным техническим требованиям производителя оригинального оборудования (OEM), однако последовательность сборки и протоколы предотвращения ошибок различаются. Датчики poka-yoke для контроля наличия шпильки или глубины ввинчивания болта становятся обязательными, а встроенные системы аудита крутящего момента должны адаптировать калибровочные кривые с учётом уникального поведения трения каждого типа соединения. В конечном счёте выбор определяется не только механическими соображениями: он формирует всю автоматизированную компоновку сборочной линии — от логистики подачи материалов до количества роботизированных станций — и напрямую влияет на общую эффективность оборудования (OEE) на современном автомобильном заводе.
Раздел часто задаваемых вопросов
Каково значение нестандартных размеров резьбы?
Нестандартные размеры резьбы обеспечивают правильное распределение силы зажима по контакту между колесом и ступицей, что влияет на целостность соединения и его ресурс при циклических нагрузках. Незначительное отклонение может критически нарушить точность сборки.
Что такое двухкомпонентные фланцевые конструкции?
Двухкомпонентные фланцевые конструкции объединяют заклёпанный упрочнённый шайбу с вращающимся корпусом гайки, что снижает рассеяние крутящего момента и повышает безопасность фиксации колеса. Они особенно эффективны на высокопроизводительных автоматизированных линиях сборки.
Как проверяется измерение резьбы?
Проверка измерения резьбы включает двойную стандартизированную верификацию с использованием таких инструментов, как резьбовые калибры, цифровые штангенциркули и ручные проверки резьбы, чтобы гарантировать соответствие размерным и функциональным требованиям.
Какие стандарты SAE применяются к болтам и гайкам для колёс?
Стандарты SAE, такие как J995, J417 и J1835, регулируют химический состав материалов, термообработку, механические свойства и методы испытаний болтов и гаек для колёс, обеспечивая соответствие требованиям и прослеживаемость.
В чём разница между колёсными гайками и колёсными болтами?
Колёсные гайки навинчиваются на неподвижные шпильки, выступающие из ступицы, обеспечивая естественное центрирование; колёсные болты же объединяют шпильку и гайку в одном элементе и требуют точной установки и выравнивания, что влияет на проектирование автоматизированных процессов сборки.
Содержание
- Почему индивидуальные размеры болтов для колесных гаек критически важны для точности сборки на заводах OEM
- Точные протоколы измерения и проверки резьбы колёсного гайка-болта
- Соответствие и прослеживаемость: соответствие характеристик болтов для колёсных гаек стандартам SAE и OEM
- Гайка колеса против болта колеса: стратегические последствия выбора крепежа для колёс при автоматизированной сборке
- Раздел часто задаваемых вопросов