EN
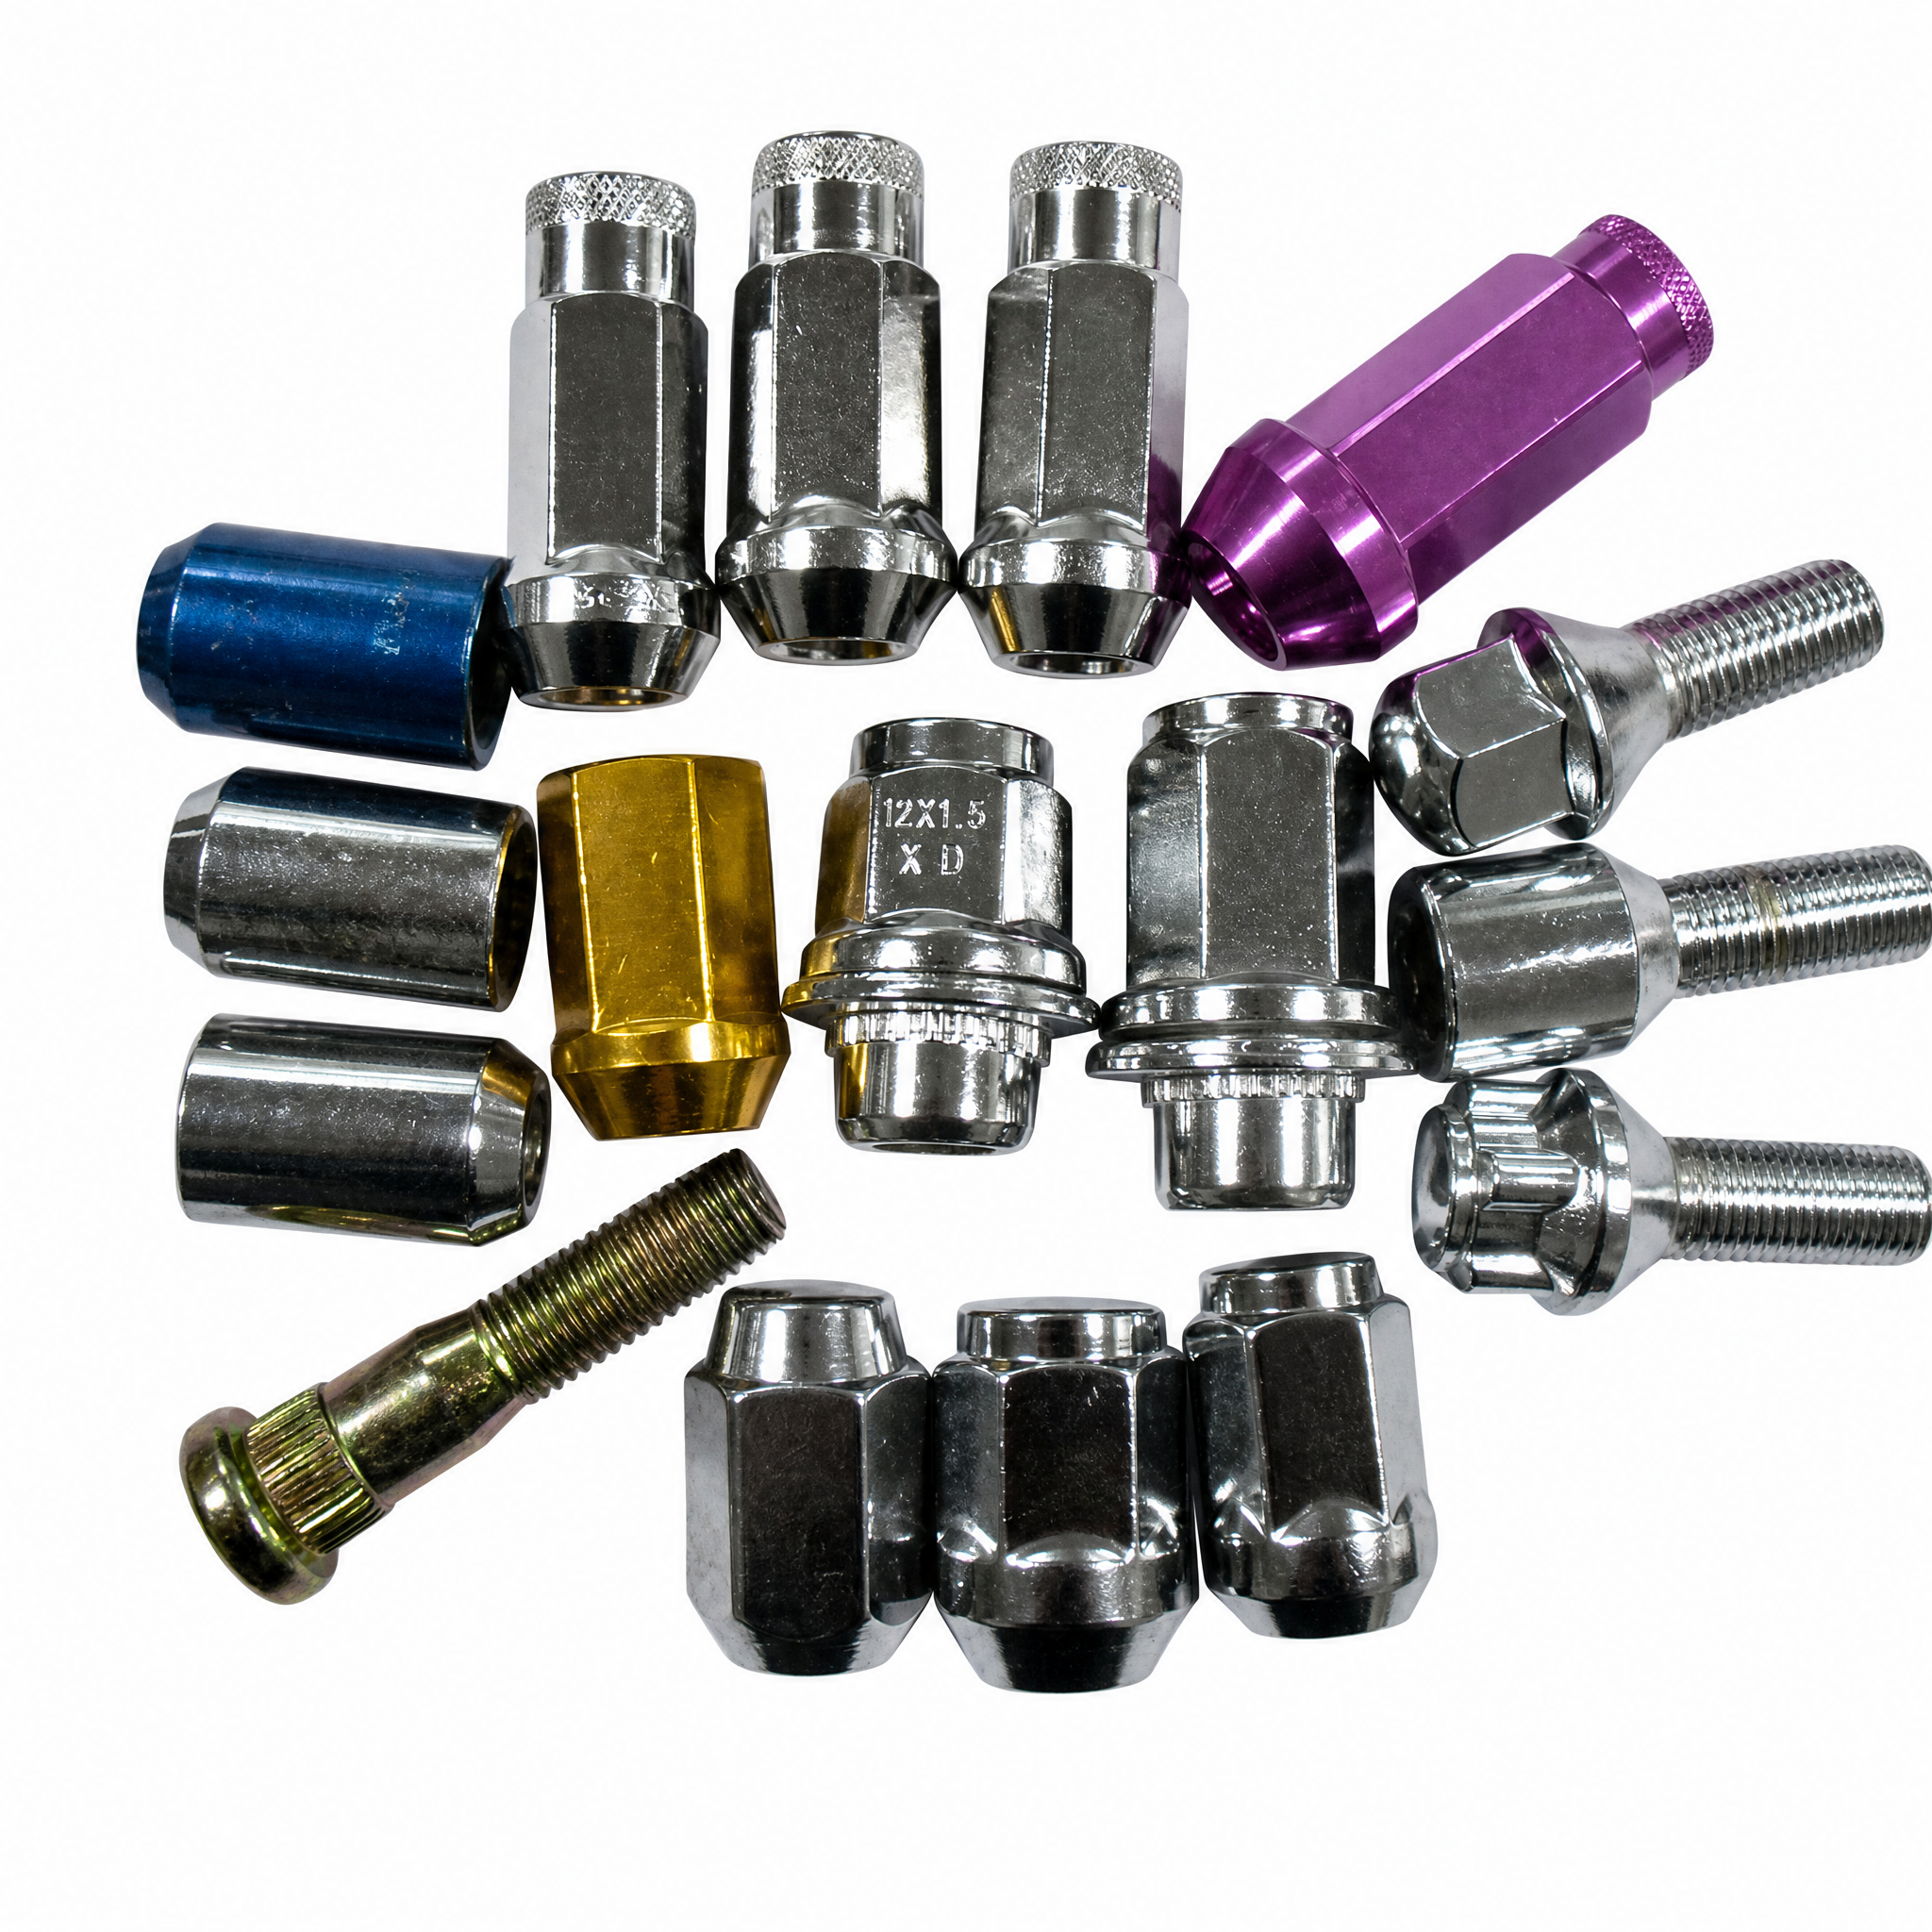
Why Custom Sizing of Wheel Nut Bolts Is Critical for OEM Assembly Precision
Vehicle-platform-specific thread dimensions (e.g., M20×1.5, 9/16-18) and their impact on joint integrity
Dimensiones personalizatas del filetto determinat directemente como le fortia de serratura es distribuete super le interface rota–cubo. Un filetto metrico finissime M20 × 1,5 se comporta fundamentalmente differentemente ab un filetto imperial 9/16‑18 UNF in concentration de stress, vita a fatica e resistentia contra deserratura automatic. In lineas de montage a alto volumine, usque un deviation de passo de 0,1 mm pote reducer le preload per 12–15 % — un perdita critical que compromitte le integritate del junctura (VDI 2230, 2022).
Le tabella sequente resume le specificaciones tipic de filetto automotive e lor effectos principal super le integritate del junctura:
| Magnitudo filum | Typus | Passo / TPI | Material tipic del cubo | Sensibilitate al preload | Classe a fatica |
|---|---|---|---|---|---|
| M20 × 1,5 | Metrico finissime | 1.5 mm | Funde ferro o accero forgiate | Alte (limite elastic) | 10.9 |
| 9/16‑18 | UNF | 18 TPI | Forged aluminum or steel | Moderatus | Classis 10 |
| M22 × 1.5 | Metrico finissime | 1.5 mm | Heavy-duty axle steel | Altissima | 12.9 |
Thread engagement depth, lead-in angle, and root radius are platform-specific. For instance, a leading light-truck axle manufacturer transitioned from 9/16‑18 to M20 × 1.5 to achieve 22% greater fatigue strength — eliminating field failures linked to loosening. Without custom sizing, factories risk joint separation, galling, or premature bolt fracture.
Two-piece flange designs: Enhancing torque consistency and wheel retention safety in high-volume production
Fastenere unipieza standardi sovente patiscunt de frictione variabilis al interface inter nutum et sedile, causante dispersionem torque. Un dispositivo de bulla pro rota in duo partes — typice un lavellum duratum integratum cum un corpore rotante de nutum — eliminat motum relativum inter superficiem de sedile et uncus, convertens torque de frictione in onerem de stringere repetibile. In uno studio del Consortium Europeanum pro Fastenere (2023), dispositiva in duo partes reduxerunt deviationem torque ab ±18% ad ±5% per 10 000 cycli.
Hoc consistentia est vitalis in lineis automatizatis, ubi instrumenta pneumatica unam tantum applicationem stringendi faciunt. Flangula integrata onera aequaliter diffundit, stressus foraminum bullarum usque ad 30% minuens. Quoniam lavacrum immobile manet dum stringitur, pictura et sordium in orlo non trahuntur in iuncturam — causa frequens falsorum lectionum torque. Magna planta Europaea automobilium pro passageris 40% decrementum in defectibus examinis retentionis rotarum nuntiavit post adoptionem flangularum duarum partium, directe hanc formam coniungens cum minoribus pretiis garantiae et meliore securitate. Pro lineis mixtorum modulorum, standardizatio super bulla rotae duarum partium transversim platformas inventarium et programmationem torque simplificat — praecisionem in omni ciclo assumbli reforans.
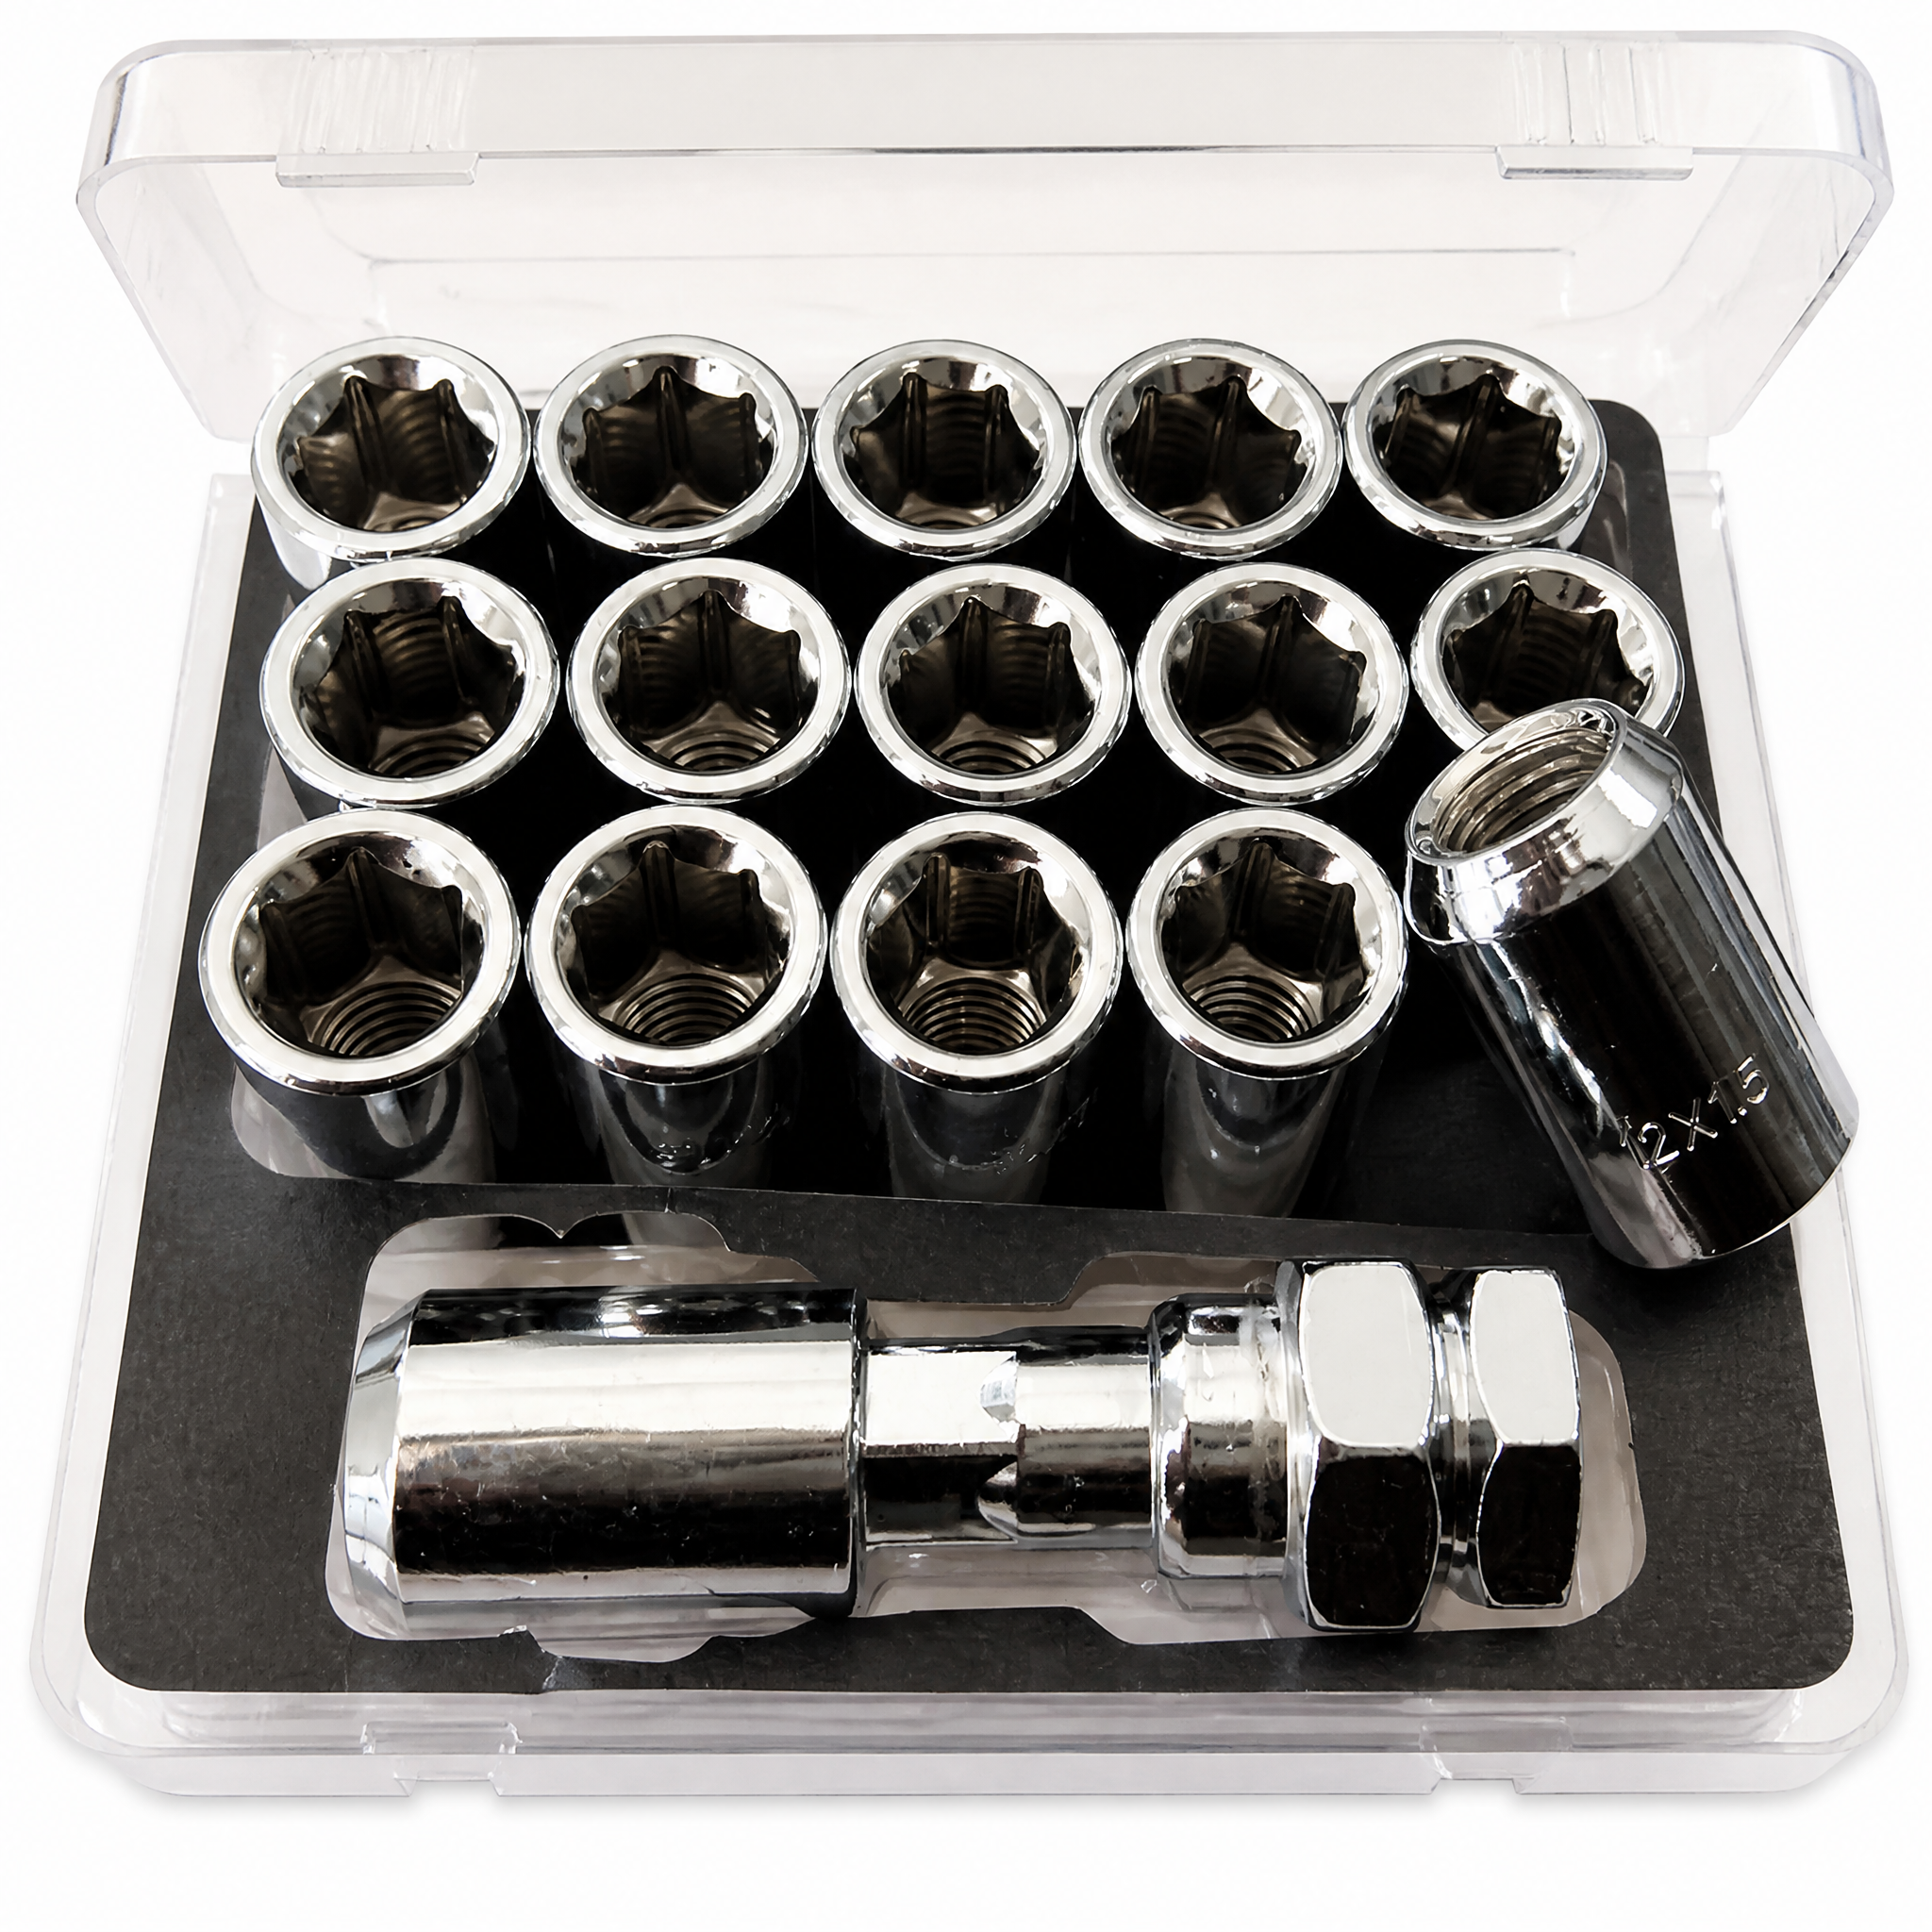
Accuratae mensurationes et validationes filorum bullarum rotarum
Verificatio duplex (UTS/ISO) per calibrum passus, caliper digitalem, et inspectionem manualem filorum
Unum unicum protocollum standardizatum non potest integritatem bullarum rotae per universas catenas supplicationis garantire. Verificatio duplex — quae normas UTS (Unified Thread Standard) et ISO (International Organization for Standardization) concordat — est fundamentum designis iuncturarum fidabilium. Obiectivum principale est eliminare suppositionem quod fastigium simile visu bene coniungatur. Exempli gratia, bulla metrica M20×1.5 habet angulum fileti definitum 60° et passum 1.5 mm; bulla 9/16‑18 UNF, quamvis diametro nominali prope similis, utitur specificazione 18 TPI. Confusio harum formarum causat cross-threading et decrementum clamping load.
Processus validationis sequitur ordinem logicum trium instrumentorum. Primum, calibratus mensurator inclinatus identificat profiliem fileti, folia sua ad filos aptans — statim distinguens geometriam apicis ISO metricae a forma flanci UTS. Secundo, caliper digitalis metitur diametrum maiorem resolutione ±0.01 mm, confirmans adhaesionem dimensionalem ad schemata technica. Tertium et maxime criticum est examen manuale fileti: operator manu filetum bullam rotae in certificatum instrumentum magistrum inserit — sive anulum mensurantem pro filetis externis sive tappum mensurantem pro filetis internis. Hoc passus tactilis detegit errores diametri fileti, quos scanners optici non vident, ut truncationem minimam aut variationem ductus, sic ut aptatio non solum dimensionibus recta sed etiam functione perfecta sit.
Resolutio controversiae inter TPI et calibratum pitch in operibus quaestionis qualitatis pro productione massiva
The conflict between TPI and metric pitch creates a persistent calibration risk in high-volume wheel nut bolt production. A QA system set exclusively for metric pitch measurements will fail to detect a TPI error because the units are non-proportional. An 18 TPI thread equals a pitch of 1.411 mm — dangerously close to the common M14×1.5 standard (1.5 mm). Relying solely on automated pixel-based sorting can allow this dimensional overlap to pass, creating a latent structural defect. The resolution lies in forcing the QA workflow to baseline every batch by its nominal specification first, before any comparative measurement.
| Calibration Conflict | Causa Principalis | Measurement Risk | Resolution Protocol |
|---|---|---|---|
| M14×1.5 vs. 9/16-18 | 1.5 mm pitch ≈ 1.411 mm (18 TPI) | Optical sorters accept 0.089 mm variance as tolerance drift | Digital caliper zeroed to target diameter pre-sorting |
| M12×1.25 vs. 1/2-20 | 1.25 mm pitch ≈ 1.27 mm (20 TPI) | Laser micrometer averages profile, masking flank angle mismatch | Master ring gauge go/no-go test every 100 units |
| M20×1.5 vs. 3/4-16 | 1.5 mm pitch ≈ 1.588 mm (16 TPI) | Torque-angle signature begins identically, diverging mid-clamp | Real-time torque curve overlay against ideal master trace |
Direct thread identification prevents the cascade of bad data. Advanced techniques integrate automated optical inspection (AOI) systems that detect 98.7% of surface-level defects — such as cross-threading or form truncation — before a batch reaches the calibration stage. For the wheel nut bolt, an automated laser system with a TPI-to-metric conversion protocol performs a 3-second zone scan, overlaying the measured profile onto a digital master tolerance band derived directly from the SAE standard. This method eliminates operator subjectivity and ensures every fastener is validated against its specific engineering code — not just a generic thread class.
Compliantia et Traciabilitas: Aptatio Specificatorum Bullarum Rotarum ad Normas SAE et OEM
Custodire ut omnes bullae rotarum ad exactas specificatorum normas conformantur est fundamentum parati ad examen et traciabilitatis productionis. Subsequentes sectiones explicare quomodo notae fortitudinis et normae SAE compliantiam firmant.
Interpretatio notarum gradus fortitudinis (Gradus 10.9, Classis 10) ut ancorae compliantiae ad paratitatem ad examen
Interpretatio notarum gradus fortitudinis in bulla rotae est punctum fundamentale examinis. Gradus metricus 10.9 significat minimam fortitudinem tractionis 1000 MPa et fortitudinem cedendi 900 MPa (ISO 898-1:2023). Nux classis 10 debent cum his bullis coniungi ad conservandam constantiam onerum probationis. Durante examen productionis, ingeniarii qualitatis comparant notae in capite cum certificato materiae et plano directionis. Bulla gradus 8.8 male notata praebet vim constringendi minorem fere 20% — haec deviatio potest ad separationem rotarum ducere. Fabricae inserunt recognitionem characterum opticam in systemata visionis in linea ut valident omnem bullam ante compositionem, constituendo catenam traciabilitatis quae probat solum bullas rotae conformes in lineam intrare — hoc examinis probationem simplicat.
SAE J995, J417, et J1835 — quomodo normae regunt materiam, tractationem thermicam, et experimenta bullarum rotae
SAE J995, J417, et J1835 constituunt fundamentum conformitatis bullarum rotae et torquillarum in fabrica Americae Septentrionalis. SAE J995 definit requisita mechanica et materialia pro bullis ferreis, ut certificetur ut onus probationis et durities bullae congruant cum torquilla eiusdem. SAE J417 normat mensuram duretiae per methodos Rockwell et Brinell, ut partes molles aut fragiles a iuncturis torque-criticis excludantur. Interim, SAE J1835 regit directe bullas rotae et torquillas: stat tolerationes dimensionales, aptitudinem filetii, et metas performance contra fatigationem, ac praeterea testem oneris clausurae residui post cyclum torque mandat. Secundum has normas, omnis copia productiva examinatur ad tractionem et metallographiam, ita ut trames auditiva continua creetur. Praeterea, J995 testem oneris probationis bullarum ad 1,1 vicem minimae fortitudinis tractionis torquillae mandat, ut evitetur disrumpere. Haec verificatio strata garantit ut unaquaeque bulla rotae et torquilla onera dynamica, corrosionem, et repetitionem coniunctionis sustineat sine defectu — sic auditus qualitatis OEM et exigentiae regulatoriae satisfaciuntur.
Lug Nut vs. Lug Bolt: Strategic Implications for Wheel Nut Bolt Selection in Automated Assembly
The lug nut system — where a nut threads onto a fixed stud protruding from the hub — differs fundamentally from a lug bolt assembly, which integrates the stud and nut into a single fastener that screws directly into the wheel hub. In automated production, this distinction drives critical decisions around wheel nut bolt selection, tooling design, and quality assurance. With a stud-based system, the wheel can be hung on the exposed studs before fasteners are applied, providing natural alignment that simplifies robotic vision guidance and reduces insertion failure rates. Conversely, lug bolts must be individually aligned with the hub’s internal threads, requiring end-effectors to simultaneously grip the bolt head and manage axial rotation — a process more prone to cross-threading if positioning tolerances drift even slightly.
Tempus tactus et capacitas processus paralleli ulterius duos adfectus distinguit. Nut runners multi-spindles possunt simul omnes nuts rotae unius constringere, gradum constringendi in secundis comprimendo. Lineae boltorum rotae saepe exigunt cyclum initii et torque sequentialem pro singulis fastenibus, tempus cycli per stationem augendo et potenter angustias creando. Ingeniarii automationis etiam debent gravitatem complexitatis mutationis aestimare: quamvis magnitudines filetiorum et geometriae sedium nuttorum et boltorum inter modulos variare possint, paternus studiorum fixus manet, quod permittit commutationes promptas instrumentorum pro configurationibus nuttorum tantum. Servare accuratam torque aeque necessarium est; studia vim constringentem directe ad hub transmittunt, dum bolti rotae vim in interfacie bolti-ad-hub concentrant, quae strategias strictiores fastigationis monitoratae angulo postulat ut solutio praecox in productione altae voluminis praeveniatur.
Compliance et tractabilitas manent constantes in utrisque architecturis — omnis bulla rotae aut scapus rotae debet satisfacere normis fortitudinis et dimensionum SAE J995 aut aequivalentibus specificatis ab OEM — sed ordo montis et protocolla contra errores divergunt. Sensoria poka-yoke pro praesentia scapi aut pro profundo insertionis bullae fiunt essentialia, et systemata auditus torque in linea debent adaptare curvas calibrations pro singulari comportamento frictionali uniuscuiusque typi iuncturae. Denique electio non est tantum mechanica; ea format totam dispositionem montis automatizati, a logistica manutentionis materialium ad numerum stationum roboticarum, et directe influent effectivitatem totalem instrumentorum in fabrica automobilium moderna.
Sectio FAQ
Quid significat dimensio filetii specialis?
Dimensiones filetii speciales certificant propriam distributionem virium constringendarum per interfaciem rotae–cubitalis, quod afficit integritatem iuncturae et vitam faticam. Parva deviatio potest criticam compromittere praecisionem montis.
Quid sunt duo-partita flange designia?
Duo-partita flange designia coniungunt duratum washereum cum rotante nuttis corpore, minuendo torque dispersionem et augendo rotarum retentionis securitatem. Praesertim efficacia sunt in productionis lineis automatizatis magnae voluminis.
Quomodo mensura filettae comprobatur?
Comprobatio mensurae filettae involvit duplicem normam verificationis per instrumenta ut pitch gauges, calibros digitales, et manuales filettas inspectiones, ad certificandum dimensionalem et functionalem aptitudinem.
Quae sunt SAE normae pro rotarum nuttis et bullis?
SAE normae ut J995, J417, et J1835 regunt compositionem materialem, tractationem thermicam, proprietates mechanicas, et experimentorum protocolla pro rotarum nuttis et bullis, ad certificandum conformitatem et traciabilitatem.
Quae est differentia inter lug nuttas et lug bullas?
Lug nuttae adhaerent ad fixos studos ex cubo protrudentes, offrentes naturalem alignmentem; dum lug bullae studum et nuttam integrant, requirunt praecisam insertionem et alignmentem, quod afficit automationis montis designium.
Index Rerum
- Why Custom Sizing of Wheel Nut Bolts Is Critical for OEM Assembly Precision
- Accuratae mensurationes et validationes filorum bullarum rotarum
- Compliantia et Traciabilitas: Aptatio Specificatorum Bullarum Rotarum ad Normas SAE et OEM
- Lug Nut vs. Lug Bolt: Strategic Implications for Wheel Nut Bolt Selection in Automated Assembly
- Sectio FAQ