EN
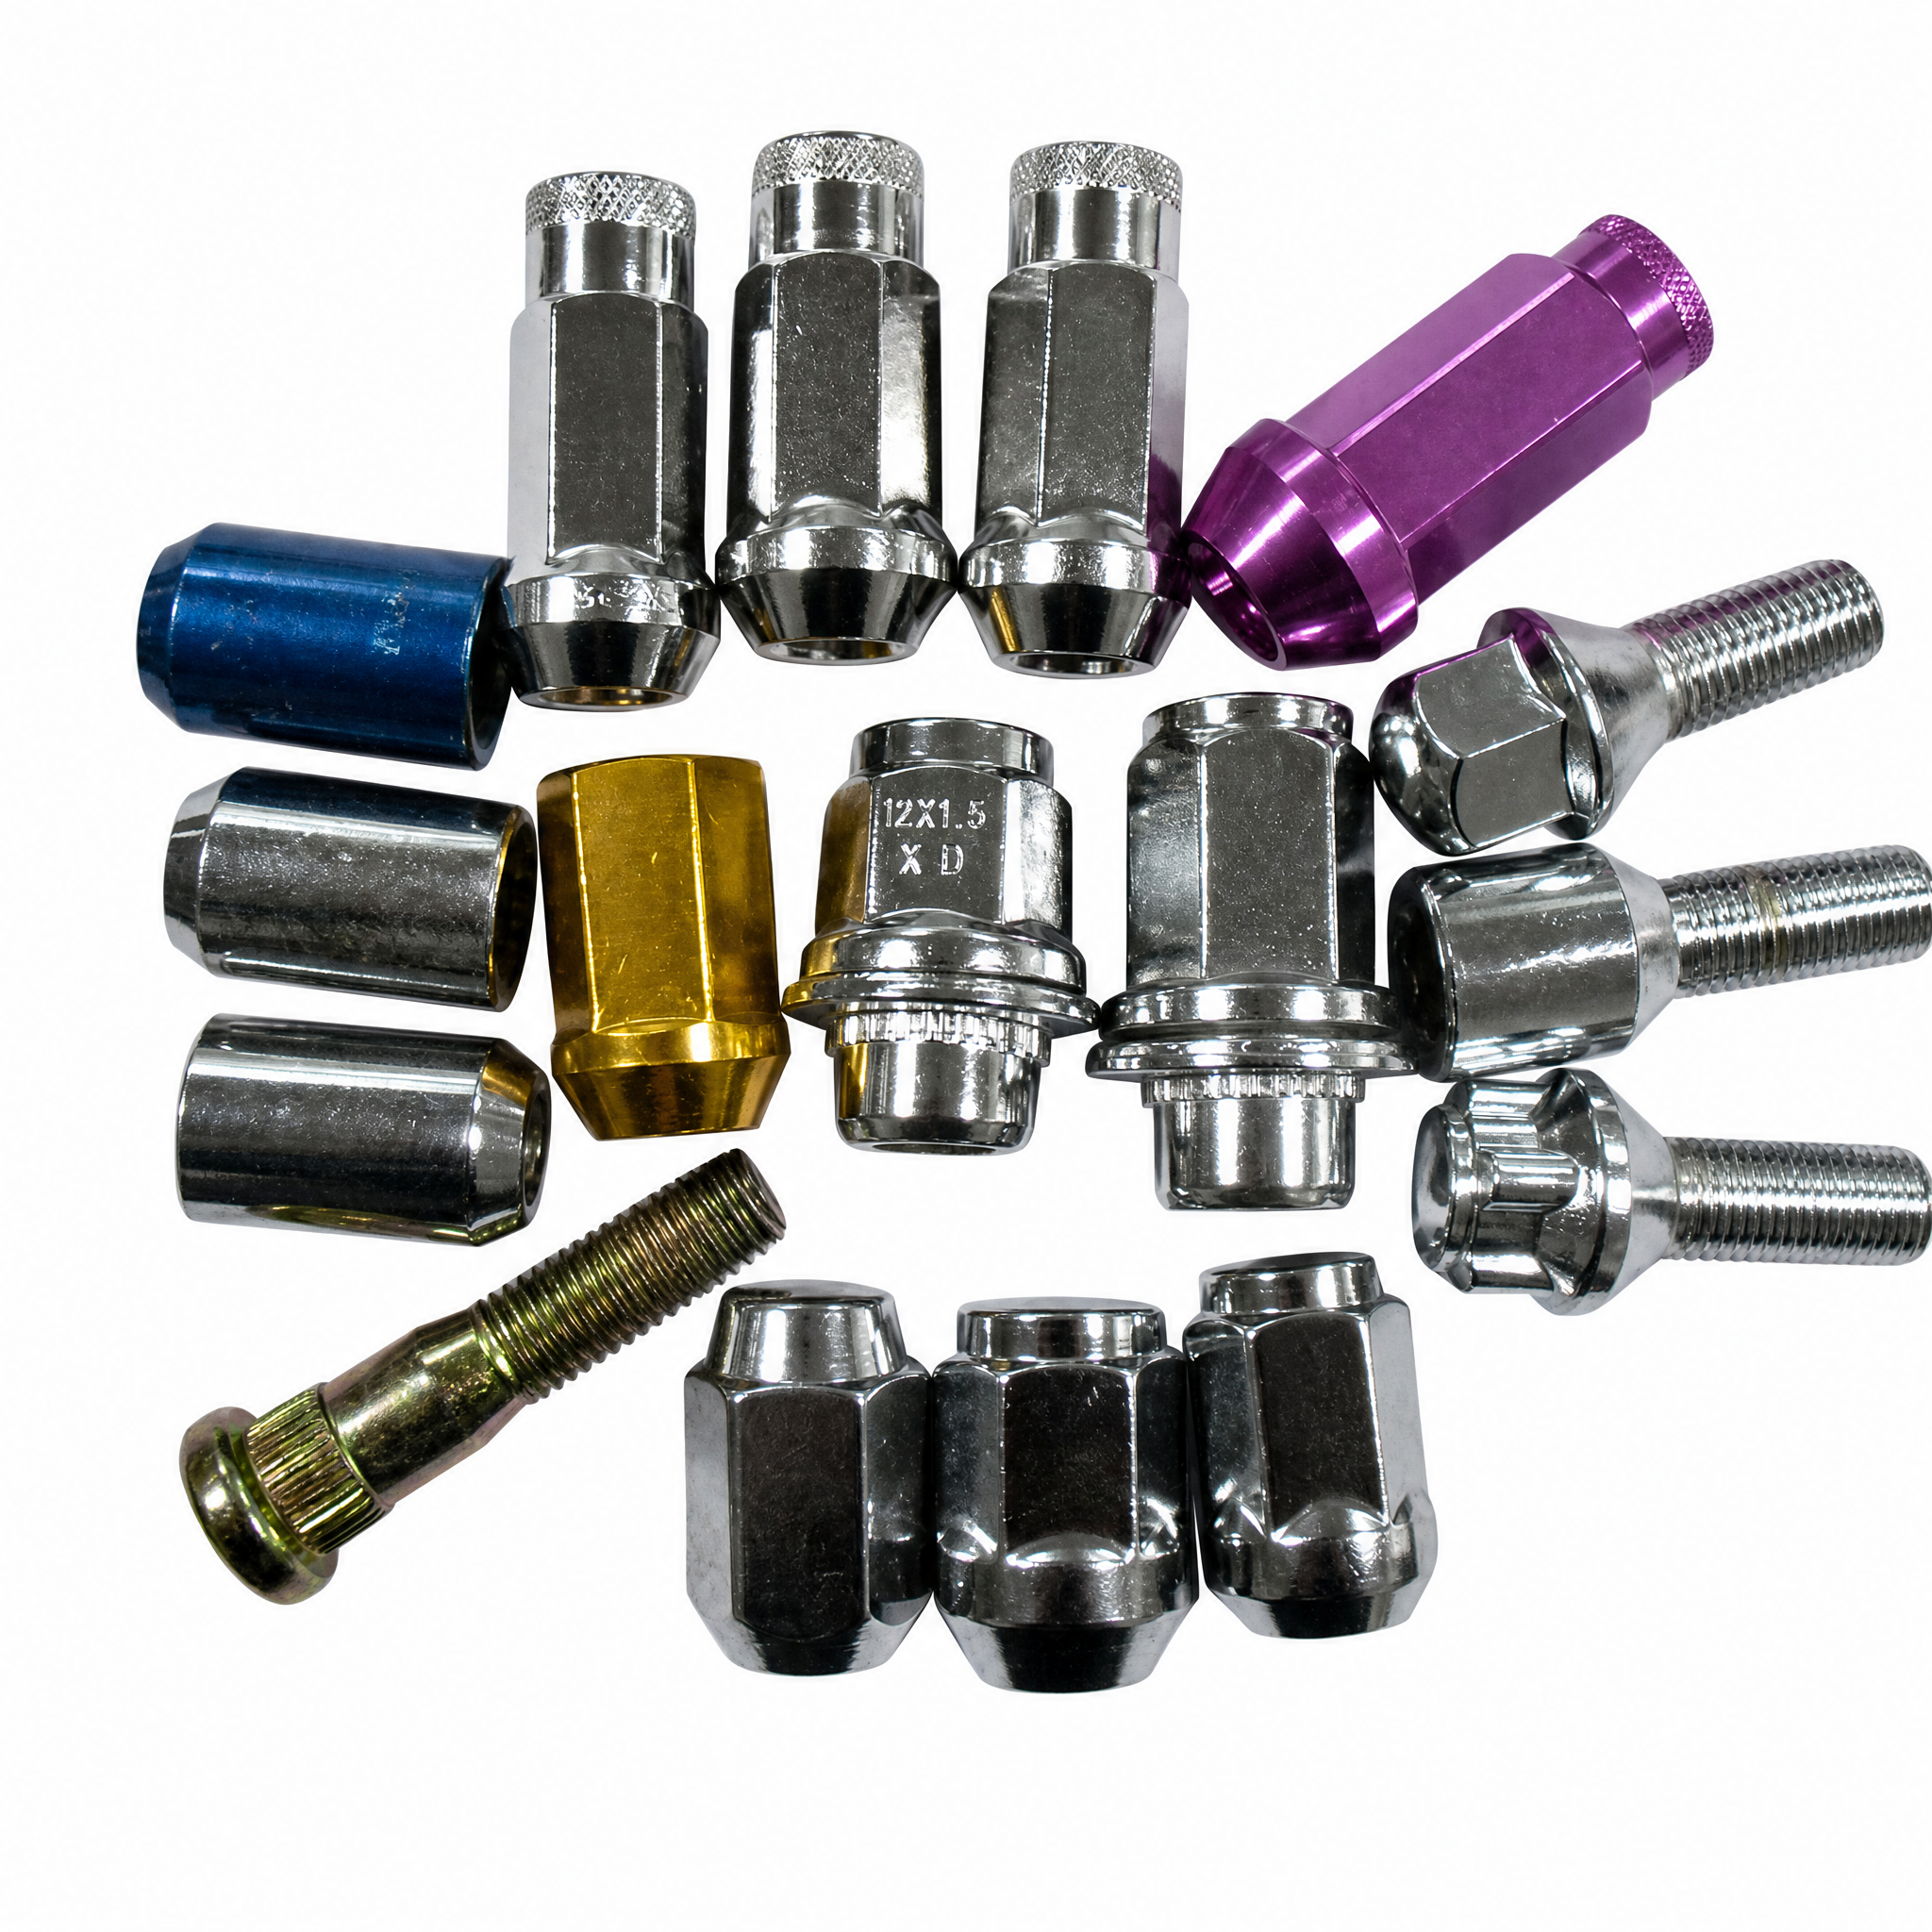
Dlaczego dostosowanie śruby do nakrętki kół ma kluczowe znaczenie dla precyzji montażu u producentów OEM
Wymiary gwintu specyficzne dla danej platformy pojazdu (np. M20×1,5, 9/16-18) oraz ich wpływ na integralność połączenia
Wymiary niestandardowej gwintu bezpośrednio określają sposób rozkładu siły docisku na styku koło–piasta. Gwint metryczny drobnozwojowy M20 × 1,5 zachowuje się zasadniczo inaczej niż gwint calowy UNF 9/16‑18 pod względem koncentracji naprężeń, trwałości zmęczeniowej oraz odporności na samorozkręcание. W liniach montażu o wysokiej wydajności nawet odchylenie skoku o 0,1 mm może zmniejszyć wstępną siłę dokręcenia o 12–15% — utrata krytyczna, która narusza integralność połączenia (VDI 2230, 2022).
Poniższa tabela podsumowuje typowe specyfikacje gwintów stosowanych w przemyśle motocyklowym i ich główne wpływy na integralność połączenia:
| Rozmiar nitki | Typ | Skok / liczba zwojów na cal (TPI) | Typowy materiał piasty | Wrażliwość na siłę wstępną | Klasa zmęczeniowa |
|---|---|---|---|---|---|
| M20 × 1,5 | Metryczny drobnozwojowy | 1.5 mm | Żeliwo sferoidalne lub stal walcowana | Wysoka (granica sprężystości) | 10.9 |
| 9/16‑18 | UNF | 18 gwintów na cal | Aluminium lub stal wytłaczane | Umiarkowany | Klasa 10 |
| M22 × 1,5 | Metryczny drobnozwojowy | 1.5 mm | Stal osi o podwyższonej wytrzymałości | Bardzo wysoki | 12.9 |
Głębokość zazębienia gwintu, kąt wprowadzenia i promień zaokrąglenia korzenia są specyficzne dla danej platformy. Na przykład wiodący producent osi do lekkich pojazdów dostawczych przeszedł z gwintu 9/16‑18 na gwint M20 × 1,5, co dało 22-procentowy wzrost wytrzymałości na zmęczenie — eliminując awarie w eksploatacji spowodowane poluzowaniem połączeń. Bez indywidualnego doboru wymiarów fabryki narażone są na rozdzielenie połączenia, zaciskanie się elementów (galling) lub przedwczesny pęknięcie śruby.
Konstrukcje dwuczęściowych kołpaków: poprawiają spójność momentu obrotowego i bezpieczeństwo utrzymywania kół w masowej produkcji
Standardowe jednolite elementy zaciskowe często cechują się zmiennym tarciem na powierzchni styku nakrętki i gniazda, co powoduje rozrzut momentu dokręcania. Zestaw śruby do kół w dwóch częściach — zwykle twarda podkładka połączona z obracającym się ciałem nakrętki — eliminuje ruch względny między powierzchnią oporową a śrubą, przekształcając moment tarcia w powtarzalne obciążenie dociskowe. W badaniu Europejskiego Konsorcjum Elementów Zaczepnych (2023) konstrukcje dwuczęściowe zmniejszyły odchylenie momentu dokręcania z ±18% do ±5% w ciągu 10 000 cykli.
Ta spójność jest kluczowa na liniach zautomatyzowanych, gdzie narzędzia pneumatyczne wykonują pojedyncze dokręcanie. Zintegrowana tarcza rozprowadza obciążenie równomiernie, zmniejszając naprężenia w otworach pod śruby nawet o 30%. Ponieważ podkładka pozostaje nieruchoma podczas dokręcania, farba i brud znajdujące się na krawędzi nie są wprowadzane do połączenia — co często powoduje błędne odczyty momentu dokręcania. Jedna z dużych europejskich fabryk samochodów osobowych odnotowała spadek liczby niepowodzeń w audytach utrzymywania kół o 40% po wprowadzeniu dwuczęściowych tarcz, bezpośrednio wiążąc tę konstrukcję ze zmniejszeniem kosztów gwarancyjnych oraz poprawą bezpieczeństwa. Na liniach wielomodelowych standaryzacja dwuczęściowego śruby do kół na wszystkich platformach upraszcza zarządzanie zapasami i programowanie momentów dokręcania — wzmacniając precyzję w każdym cyklu montażu.
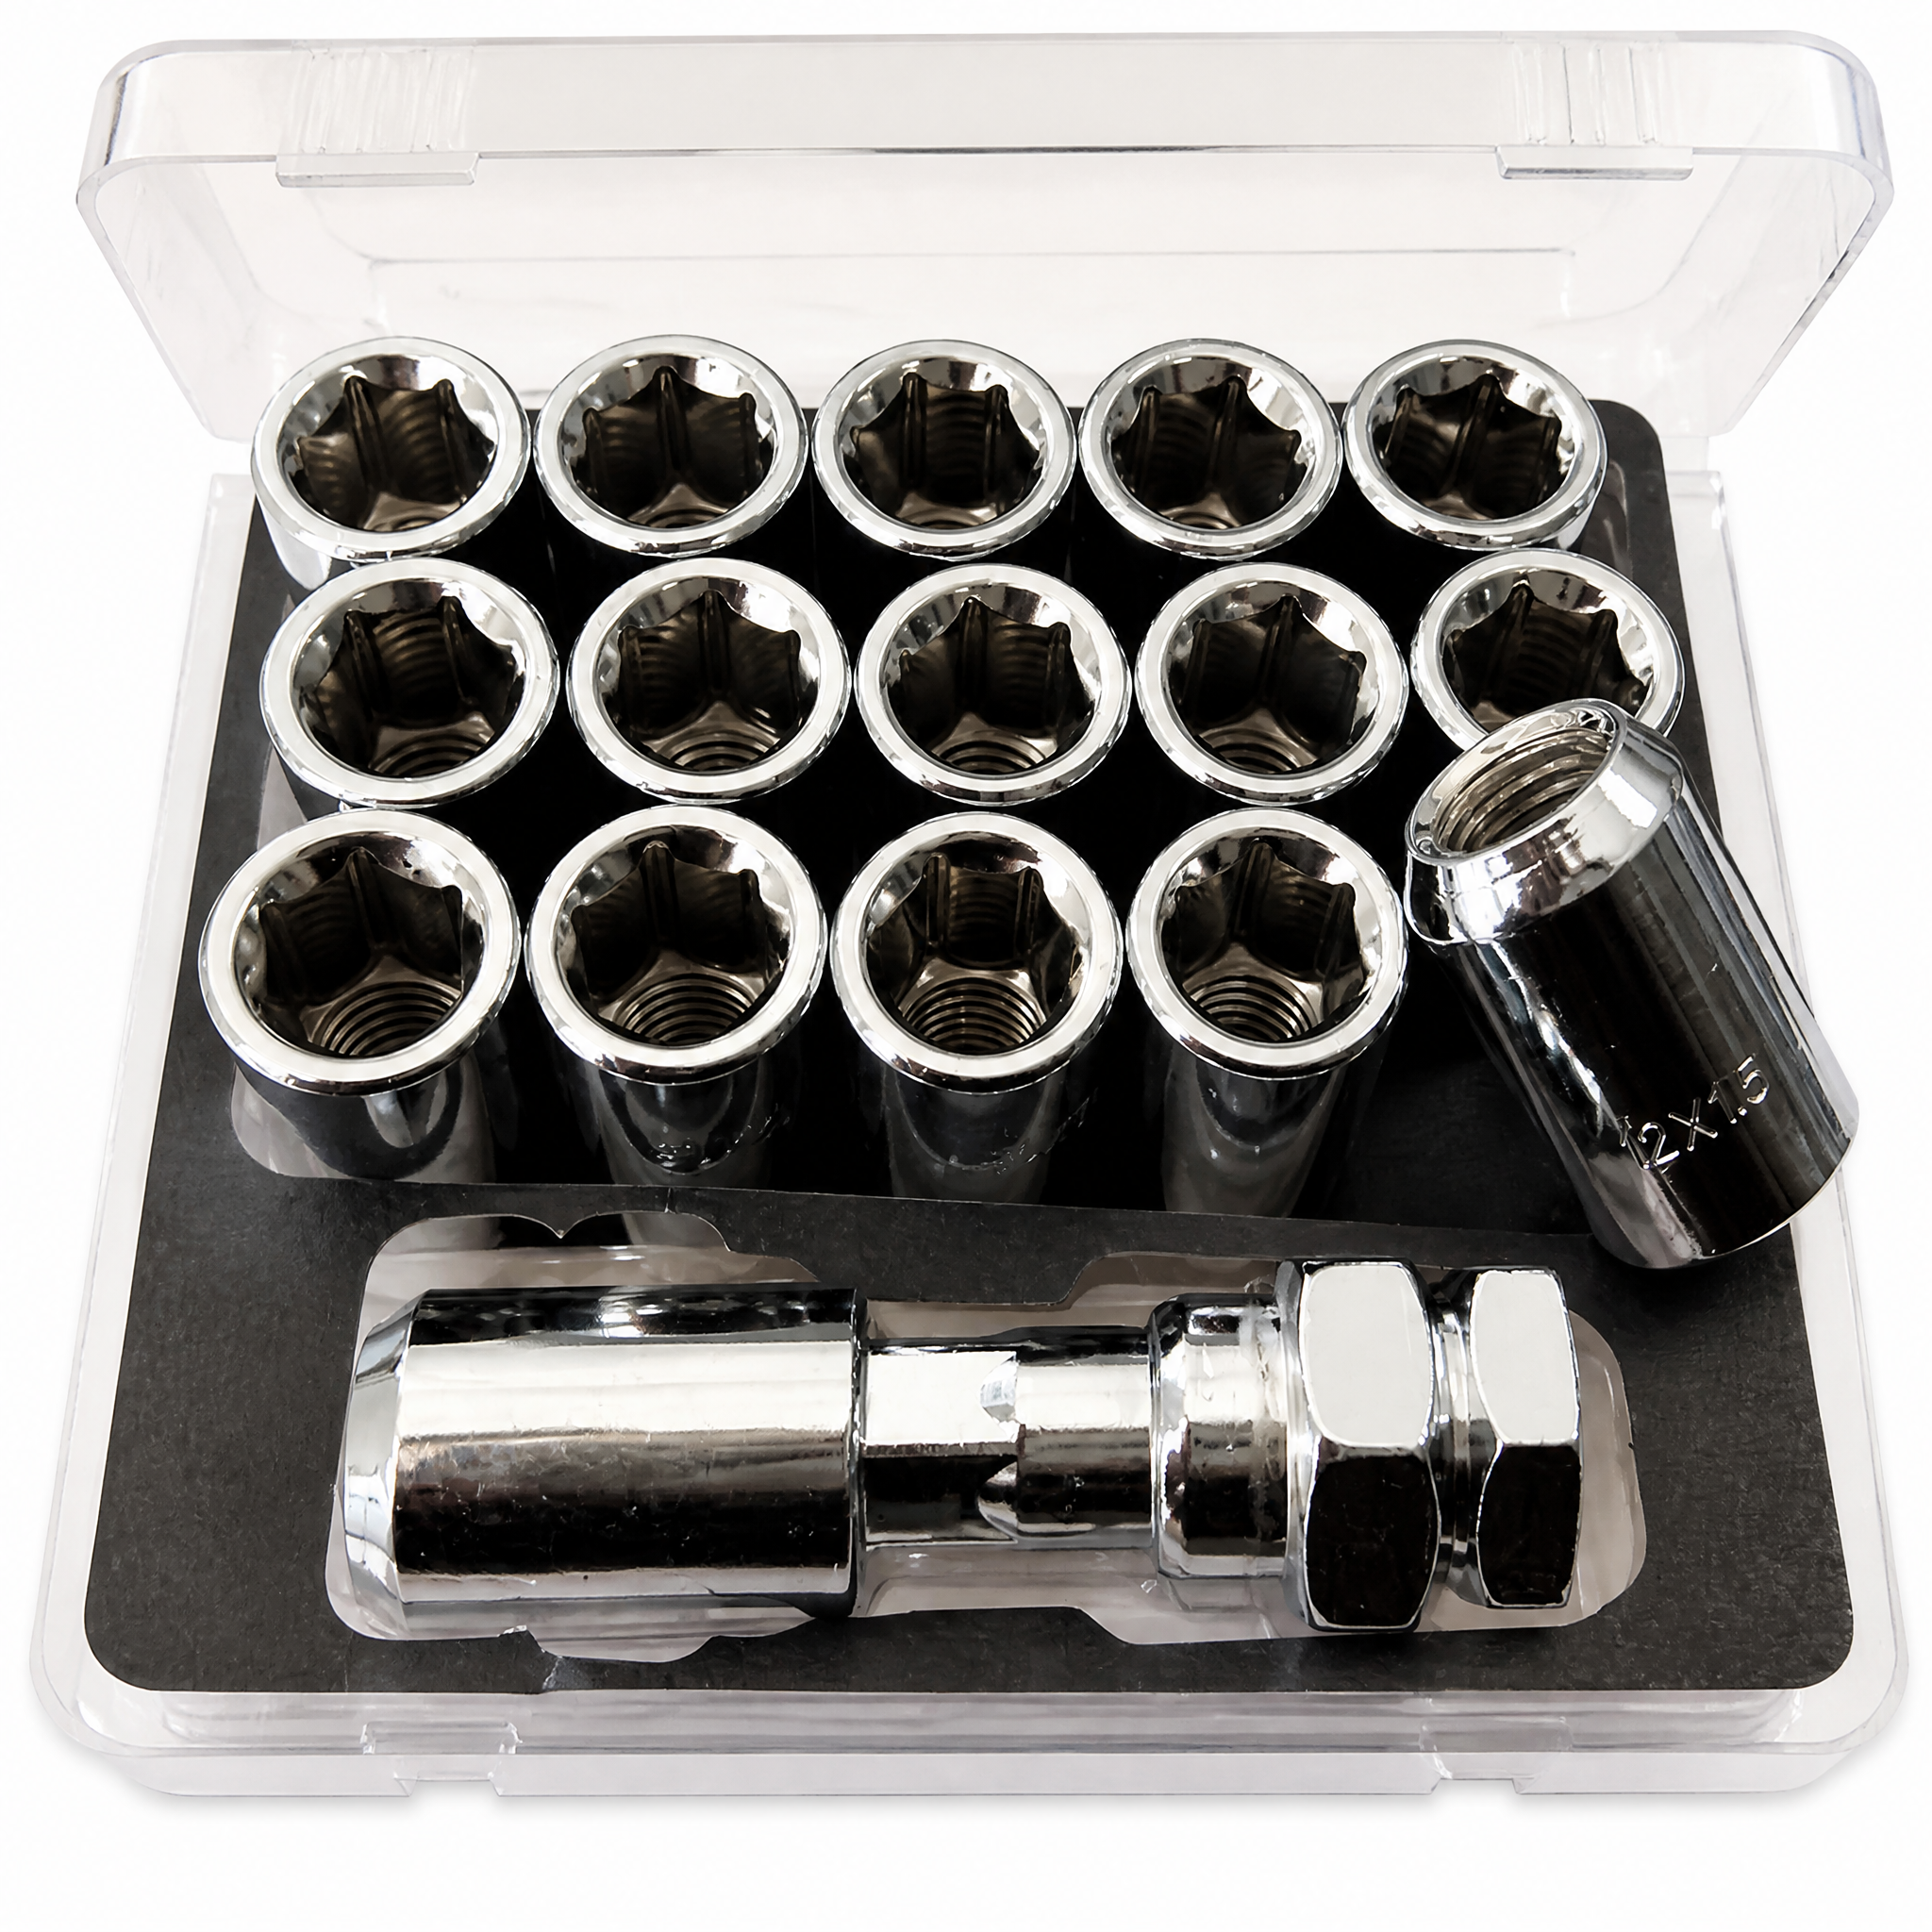
Dokładne pomiary i protokoły walidacji gwintu śruby do kół
Weryfikacja zgodności z dwoma standardami (UTS/ISO) przy użyciu suwmiarki z głowicą do pomiaru skoku gwintu, cyfrowej suwmiarki oraz ręcznej kontroli zakręcania
Jednolity, ustandaryzowany protokół nie może zagwarantować integralności śrub kół w globalnych łańcuchach dostaw. Weryfikacja podwójnego standardu — jednoczesne dopasowanie metryk UTS (Unified Thread Standard) i ISO (International Organization for Standardization) — stanowi podstawę niezawodnego projektowania połączeń. Główne zadanie to wyeliminowanie założenia, że wizualnie podobny element mocujący będzie prawidłowo pasował. Na przykład śruba metryczna M20×1,5 ma określony kąt zwoju wynoszący 60° oraz skok 1,5 mm; śruba 9/16‑18 UNF, choć zbliżona pod względem średnicy nominalnej, stosuje specyfikację 18 TPI. Pomylenie tych profilów prowadzi do przekręcania gwintu i utraty siły docisku.
Proces walidacji przebiega w logicznej kolejności trzech narzędzi. Po pierwsze, skalibrowany miernik kąta nachylenia identyfikuje profil gwintu, dopasowując jego listki do zwojów — co natychmiastowo rozróżnia geometrię grzbietu metrycznego ISO od kształtu boku UTS. Po drugie, cyfrowy suwmiarka mierzy średnicę zewnętrzną z rozdzielczością ±0,01 mm, potwierdzając zgodność wymiarową z dokumentacją inżynierską. Ostatnim i najważniejszym etapem jest ręczna kontrola gwintowania: operator ręcznie dokręca śrubę kółka do certyfikowanego wzorca referencyjnego — pierścieniowego dla gwintów zewnętrznych lub wkładkowego dla gwintów wewnętrznych. Ta dotykowa kontrola wykrywa błędy średnicy średniej niewidoczne dla skanerów optycznych, takie jak drobne przycięcie lub odchylenia skoku, zapewniając, że połączenie nie tylko spełnia wymagania wymiarowe, ale także działa bez zarzutu.
Rozwiązywanie konfliktu między TPI a kalibracją skoku w procedurach kontroli jakości w masowej produkcji
Konflikt między skokiem gwintu TPI a metrycznym powoduje trwałe ryzyko błędów kalibracyjnych w masowej produkcji śrub do kół. System zapewnienia jakości (QA) ustawiony wyłącznie na pomiary skoku gwintu w jednostkach metrycznych nie wykryje błędu TPI, ponieważ te jednostki nie są proporcjonalne. Gwint 18 TPI odpowiada skokowi 1,411 mm — wartość niebezpiecznie zbliżona do powszechnego standardu M14×1,5 (1,5 mm). Poleganie wyłącznie na automatycznym sortowaniu opartym na pikselach może spowodować, że ten wymiarowy nakład się przełoży, tworząc ukryty defekt konstrukcyjny. Rozwiązanie polega na wymuszeniu, aby przepływ pracy QA najpierw ustalał podstawę dla każdej partii na podstawie jej nominalnej specyfikacji, zanim zostaną wykonane jakiekolwiek pomiary porównawcze.
| Konflikt kalibracyjny | Główna przyczyna | Ryzyko pomiarowe | Protokół rozwiązywania |
|---|---|---|---|
| M14×1,5 vs. 9/16-18 | skok 1,5 mm ≈ 1,411 mm (18 TPI) | Sortery optyczne akceptują odchylenie 0,089 mm jako dryf tolerancji | Cyfrowy suwmiarka wyzerowana do docelowego średnicy przed sortowaniem |
| M12×1,25 vs. 1/2-20 | skok 1,25 mm ≈ 1,27 mm (20 TPI) | Średnia wartość profilu mierzona mikrometrem laserowym, maskowanie niezgodności kąta bocznego | Test pierścieniowego wzorca kontrolnego (go/no-go) co 100 sztuk |
| M20×1,5 kontra 3/4-16 | skok 1,5 mm ≈ 1,588 mm (16 gwinek na cal) | Sygnatura momentu obrotowego w funkcji kąta rozpoczyna się identycznie, a następnie rozbiega się w fazie docisku | Nakładanie w czasie rzeczywistym krzywej momentu obrotowego na idealny przebieg wzorcowy |
Bezpośrednia identyfikacja gwintu zapobiega kaskadowemu powstawaniu błędnych danych. Zaawansowane metody integrują zautomatyzowane systemy inspekcji optycznej (AOI), które wykrywają 98,7 % wad powierzchniowych — takich jak nacięcie skośne lub przekrojenie kształtu — jeszcze przed dotarciem partii do etapu kalibracji. W przypadku śruby do nakrętki kół zastosowano zautomatyzowany system laserowy z protokołem konwersji liczby gwinek na cal (TPI) na wymiary metryczne, który wykonuje trzyssekundowe skanowanie strefy i nakłada zmierzony profil na cyfrową pasującą strefę tolerancji pochodzącą bezpośrednio ze standardu SAE. Ta metoda eliminuje subiektywność operatora i gwarantuje, że każdy element złączny jest weryfikowany zgodnie ze swoim konkretnym kodem inżynierskim — a nie jedynie ogólną klasą gwintu.
Zgodność i śledzalność: dopasowanie specyfikacji śrub do kół do norm SAE i producentów OEM
Gwarantowanie, że każda śruba do kół spełnia dokładnie określone wymagania, stanowi podstawę gotowości do audytu oraz śledzalności w procesie produkcji. W poniższych podrozdziałach wyjaśniono, w jaki sposób oznaczenia wytrzymałości i normy SAE stanowią podstawę zgodności.
Interpretacja oznaczeń klasy wytrzymałości (klasa 10.9, klasa 10) jako podstawy zgodności zapewniającej gotowość do audytu
Interpretacja oznaczeń klasy wytrzymałości na śrubie kółka jest podstawowym punktem kontroli audytu. Metryczna klasa wytrzymałości 10.9 oznacza minimalną wytrzymałość na rozciąganie wynoszącą 1000 MPa oraz granicę plastyczności 900 MPa (ISO 898-1:2023). Nakrętki oznaczone klasą 10 muszą być stosowane wyłącznie z tymi śrubami, aby zapewnić spójne obciążenia próbne. Podczas audytu produkcyjnego inżynierowie jakości porównują oznaczenia na głowicy śruby z certyfikatem materiałowym oraz z planem kontroli. Śruba nieprawidłowo oznaczona jako klasa 8.8 zapewnia około 20% mniejszą siłę dociskową — odchylenie to może prowadzić do oderwania kółka. Zakłady wbudowują w liniowe systemy wizyjne technologię rozpoznawania optycznego znaków (OCR), aby zweryfikować każdą śrubę przed montażem, tworząc łańcuch śledzalności, który potwierdza, że tylko zgodne śruby kółka wchodzą do linii montażowej — co upraszcza dokumentację audytową.
SAE J995, J417 i J1835 — jak normy regulują materiał, obróbkę cieplną oraz badania śrub kółek
Normy SAE J995, J417 oraz J1835 stanowią podstawę zgodności śrub do kół w amerykańskim przemyśle produkcyjnym. Norma SAE J995 określa wymagania mechaniczne i materiałowe dotyczące nakrętek stalowych, zapewniając, że ich obciążenie próbne i twardość są zgodne z odpowiednimi parametrami odpowiadających im śrub. Norma SAE J417 standaryzuje pomiary twardości metodami Rockwella i Brinella, zapobiegając wprowadzeniu do połączeń krytycznych pod względem momentu dokręcania części zbyt miękkich lub kruchych. Tymczasem norma SAE J1835 bezpośrednio reguluje śruby i sworznie do kół: określa dopuszczalne odchyłki wymiarowe, dopasowanie gwintu oraz cele wytrzymałości na zmęczenie oraz wymaga przeprowadzenia testu pozostałościowego obciążenia ściskającego po cyklu dokręcania. Zgodnie z tymi normami każda partia produkcyjna podlega badaniom wytrzymałościowym i metalograficznym, tworząc nieprzerwany ślad audytowy. Dodatkowo norma J995 wymaga przeprowadzenia testu obciążenia próbnego nakrętek przy wartości 1,1-krotnego minimalnego wytrzymałości na rozciąganie śruby, aby zapobiec zrywaniu gwintu. Ta wielowarstwowa weryfikacja gwarantuje, że każda śruba do kół wytrzymuje obciążenia dynamiczne, korozję oraz wielokrotne montaż i demontaż bez uszkodzenia — spełniając zarówno wymagania audytów jakości producentów OEM, jak i przepisy prawne.
Śruby kółkowe kontra śruby kółkowe z gwintem wewnętrzny: implikacje strategiczne wyboru elementów mocujących kół w zautomatyzowanej montażowni
System śrub kółkowych — w którym nakrętka nawijana jest na stały gwint wystający ze stopki — różni się zasadniczo od układu śrub kółkowych z gwintem wewnętrznym, w którym gwint i nakrętka tworzą jeden element mocujący, który wkręca się bezpośrednio w stopkę koła. W produkcji zautomatyzowanej ta różnica determinuje kluczowe decyzje dotyczące wyboru elementów mocujących kół, projektowania narzędzi oraz zapewnienia jakości. W układzie opartym na gwintach stałe koło można zawiesić na wystających gwintach przed założeniem elementów mocujących, co zapewnia naturalne pozycjonowanie, ułatwiające sterowanie robotami za pomocą systemów widzenia maszynowego i zmniejszające liczbę niepowodzeń przy wprowadzaniu elementów. Natomiast śruby kółkowe z gwintem wewnętrznym wymagają indywidualnego dopasowania do gwintów wewnętrznych stopki, co oznacza, że końcówki manipulatorów muszą jednocześnie chwytać głowicę śruby i kontrolować obroty wzdłuż osi — proces bardziej podatny na błędne nawinięcie (cross-threading), jeśli tolerancje pozycjonowania ulegną nawet niewielkiemu przesunięciu.
Czas taktowy i zdolność do przetwarzania równoległego dalszym stopniem odróżniają te dwie metody. Wielowrzecionowe klucze dynamiczne do nakrętek mogą jednoczesnie dokręcać wszystkie nakrętki kół na jednym kole, skracając etap dokręcania do kilku sekund. Linie montażowe do śrub kół często wymagają sekwencyjnego cyklu startu i dokręcania dla każdej śruby, co wydłuża czas cyklu na każdej stacji i może powodować wąskie gardła. Inżynierowie ds. automatyzacji muszą również uwzględnić złożoność zmiany konfiguracji: choć średnice gwintów oraz geometrie gniazd nakrętek i śrub kół mogą się różnić między modelami, wzór śrub (stud pattern) pozostaje stały, umożliwiając szybkie wymiany narzędzi w przypadku konfiguracji wyłącznie z nakrętkami. Równie istotne jest zachowanie dokładności momentu dokręcania: śruby przekazują siłę dociskową bezpośrednio do piasty, podczas gdy śruby kołowe skupiają naprężenia w strefie połączenia śruby z piastą, co wymaga bardziej rygorystycznych strategii dokręcania z kontrolą kąta, aby zapobiec przedwczesnemu obluzowaniu przy wysokich wolumenach produkcji.
Zgodność i śledzalność pozostają stałe w obu architekturach — każdy śrubowy element mocujący kółko musi spełniać normy wytrzymałościowe i wymiarowe SAE J995 lub równoważne specyfikacje producenta OEM — jednak sekwencja montażu oraz protokoły zapobiegania błędom różnią się. Czujniki poka-yoke do wykrywania obecności wałków lub głębokości wkładania śruby stają się niezbędne, a systemy kontrolne momentu obrotowego w linii produkcyjnej muszą dostosować krzywe kalibracyjne do unikalnego zachowania tarcia każdego typu połączenia. Ostatecznie wybór nie ogranicza się wyłącznie do aspektów mechanicznych; kształtuje całą układankę zautomatyzowanego montażu — od logistyki transportu materiałów po liczbę stanowisk robotycznych — oraz wpływa bezpośrednio na ogólną skuteczność wyposażenia (OEE) w nowoczesnej fabryce samochodowej.
Sekcja FAQ
Jakie jest znaczenie niestandardowych wymiarów gwintu?
Niestandardowe wymiary gwintu zapewniają prawidłowe rozłożenie siły docisku na styku koła z piastą, co wpływa na integralność połączenia oraz jego trwałość zmęczeniową. Nawet niewielkie odchylenie może krytycznie naruszyć precyzję montażu.
Czym są konstrukcje nakrętek z dwuczęściowym kołnierzem?
Konstrukcje nakrętek z dwuczęściowym kołnierzem łączą w sobie hartowaną podkładkę z obrotowym korpusem nakrętki, co zmniejsza rozrzut momentu dokręcania i zwiększa bezpieczeństwo utrzymywania kół. Są szczególnie skuteczne w liniach produkcyjnych o wysokiej wydajności, zautomatyzowanych.
W jaki sposób weryfikuje się pomiary gwintu?
Weryfikacja pomiarów gwintu obejmuje podwójną kontrolę z wykorzystaniem wzorców odniesienia oraz narzędzi takich jak suwmiarki cyfrowe, miarki skokowe i ręczne sprawdzanie gwintów, zapewniając zgodność wymiarową i funkcjonalną dopasowanie.
Jakie są normy SAE dla śrub do kół?
Normy SAE, takie jak J995, J417 i J1835, określają skład chemiczny materiału, obróbkę cieplną, właściwości mechaniczne oraz protokoły badań dla śrub do kół, zapewniając zgodność z wymaganiami i śledzalność.
Jaka jest różnica między nakrętkami i śrubami do kół?
Nakrętki do kół montuje się na stałe umieszczonych w piastie wałkach (tzw. studach), co zapewnia naturalne centrowanie; natomiast śruby do kół łączą w sobie wałek i nakrętkę, wymagając precyzyjnego wprowadzenia i centrowania – co wpływa na projektowanie zautomatyzowanych procesów montażu.
Spis treści
- Dlaczego dostosowanie śruby do nakrętki kół ma kluczowe znaczenie dla precyzji montażu u producentów OEM
- Dokładne pomiary i protokoły walidacji gwintu śruby do kół
- Zgodność i śledzalność: dopasowanie specyfikacji śrub do kół do norm SAE i producentów OEM
- Śruby kółkowe kontra śruby kółkowe z gwintem wewnętrzny: implikacje strategiczne wyboru elementów mocujących kół w zautomatyzowanej montażowni
- Sekcja FAQ