EN
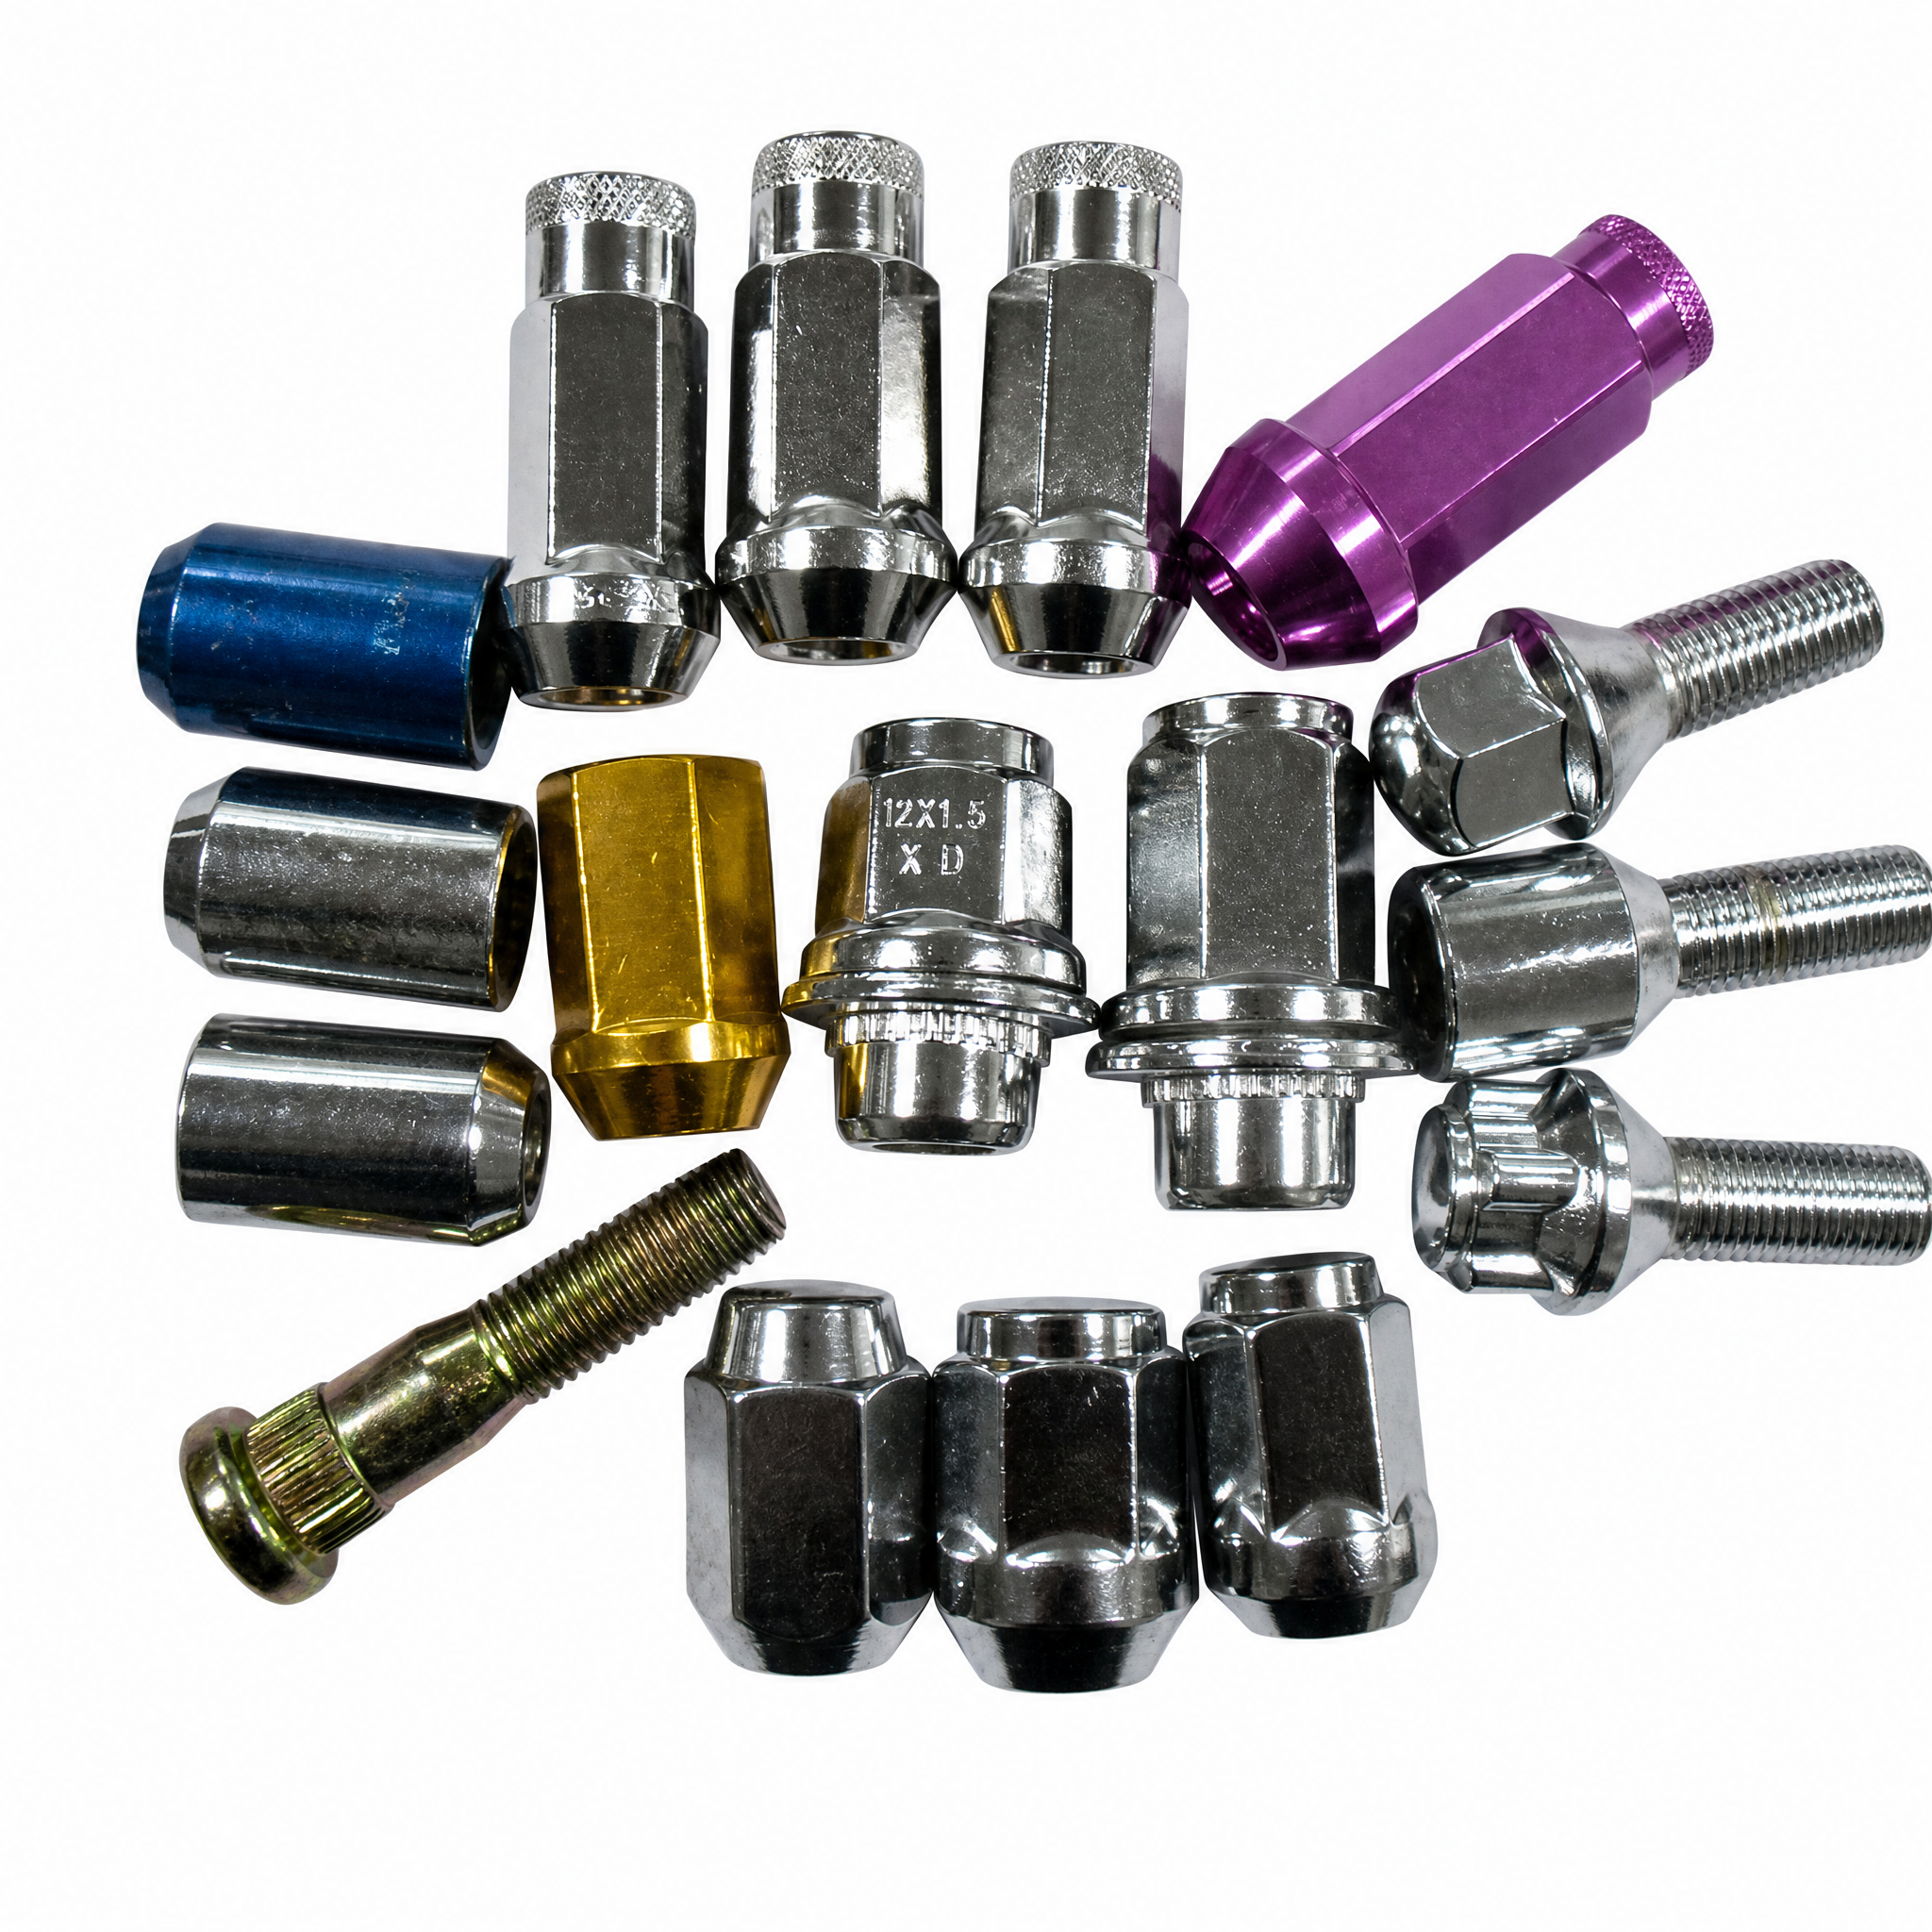
למה התאמת מימדים מותאמים לברגי הגלגל קריטית לדיוק בהרכבה על ידי יצרנים אוטומטיים
ממדים של חוטה מיוחדים לכל פלטפורמת רכב (למשל, M20×1.5, 9/16-18) ותוצאתם על קשיחות המחבר
ממדים מותאמים של החוט קובעים באופן ישיר את הדרך שבה כוח האחיזה מתפזר על פני הממשק של הגלגל–הציר. חוט מטרי עדין מסוג M20 × 1.5 מתנהג באופן יסודי שונה מחוט אימפריאלי מסוג 9/16‑18 UNF מבחינת ריכוז מתח, חיים ציקליים ותנגדות לה afkia עצמית. בקווי montaj נפוצים, סטייה אפילו של 0.1 מ"מ במרווח החוט יכולה לפגוע בכוח הקדמה ב-12–15% — אובדן קריטי שפוגע בשלמות המחבר (VDI 2230, 2022).
הטבלה הבאה מסכמת مواصفות חוט נפוצות בתעשיית הרכב וההשפעות העיקריות שלהן על שלמות המחבר:
| גודל חוט | סוג | מרווח החוט / מספר הסיבובים לאינץ' | חומר טיפוסי של הציר | רגישות לכוח הקדמה | דרגת חיים ציקליים |
|---|---|---|---|---|---|
| M20 × 1.5 | מטרי עדין | 1.5 מ"מ | ברזל יצוק או פלדה מוכתם | גבוהה (גבול אלסטי) | 10.9 |
| 9/16‑18 | UNF | 18 חוטים לאינץ' | אלומיניום או פלדה מוצקים | מתון | רמה 10 |
| M22 × 1.5 | מטרי עדין | 1.5 מ"מ | פלדה חזקה לציר | גבוה מאוד | 12.9 |
עומק החיבור החוטי, זווית הכניסה והרדיוס בתחתית החוט תלויים בפלטפורמה. לדוגמה, יצרן מוביל של צירים למשאיות קלות עבר מ-9/16‑18 ל-M20 × 1.5 כדי להשיג עמידות עייפות גבוהה ב-22% — ובכך הדף כשלים בשטח שקשורים לה afkha. ללא גודל מותאם אישית, מסחריות מסתכנות בהתנתקות המחבר, דביקות (galling) או שבירת בולטים מוקדמת.
עיצוב ציר תלת־חלקי: משפר את עקביות המומנט ואת הבטיחות בהחזקת הגלגל בייצור נפוץ
מחברים סטנדרטיים בחלקה אחת נוטים לסבול מחיכוך משתנה בנקודת המגע בין הסנדווייץ למשטח הלחיצה, מה שגורם להתפזרות של מומנט הידוק. ערכת בולטים לסנדווייץ דו-חלקי — בדרך כלל מחבר קשיח המשולב עם גוף סנדווייץ מסתובב — מאפסת תנועה יחסית בין משטח הלחיצה לסנדווייץ, ומעבירה את מומנט החיכוך לכוח לחיצה אחיד וניתן לחזרה. במחקר של הקונסורציום האירופי למחברים (2023), עיצובים דו-חלקיים הפחיתו את סטיית המומנט מ־±18% ל־±5% לאורך 10,000 מחזורים.
העקביות הזו חיונית על קווי ייצור אוטומטיים שבהם כלים פניאומטיים מפעילים סיבוב יחיד של הדק. השפה המובנית מפיצה את העומס באופן אחיד, ומקטינה את המתחים בנקודות החיבור של הברגים עד 30%. מאחר שהחישוק נשאר נייח במהלך ההדק, צבע ופסולת שעל הצלע אינם נגררים לתוך המחבר — דבר שמהווה סיבה שכיחה למדידות טורק כוזבות. מפעל אירופאי גדול לייצור רכבים פרטיים דיווח על ירידה של 40% באשכולות כשל בבדיקות שמירה על גלגלים לאחר אימוץ חישוקים דו-חלקיים, והקשר הישיר בין העיצוב לירידה בהוצאות אחריות ולשיפור הבטיחות. לקווים מייצרים מגוונים, הסטנדרטיזציה של ברגי חישוק דו-חלקיים בכל הפלטפורמות מקלה על ניהול המלאי ותכנות הטורק — ומחזקת את הדיוק בכל מחזור הרכבה.
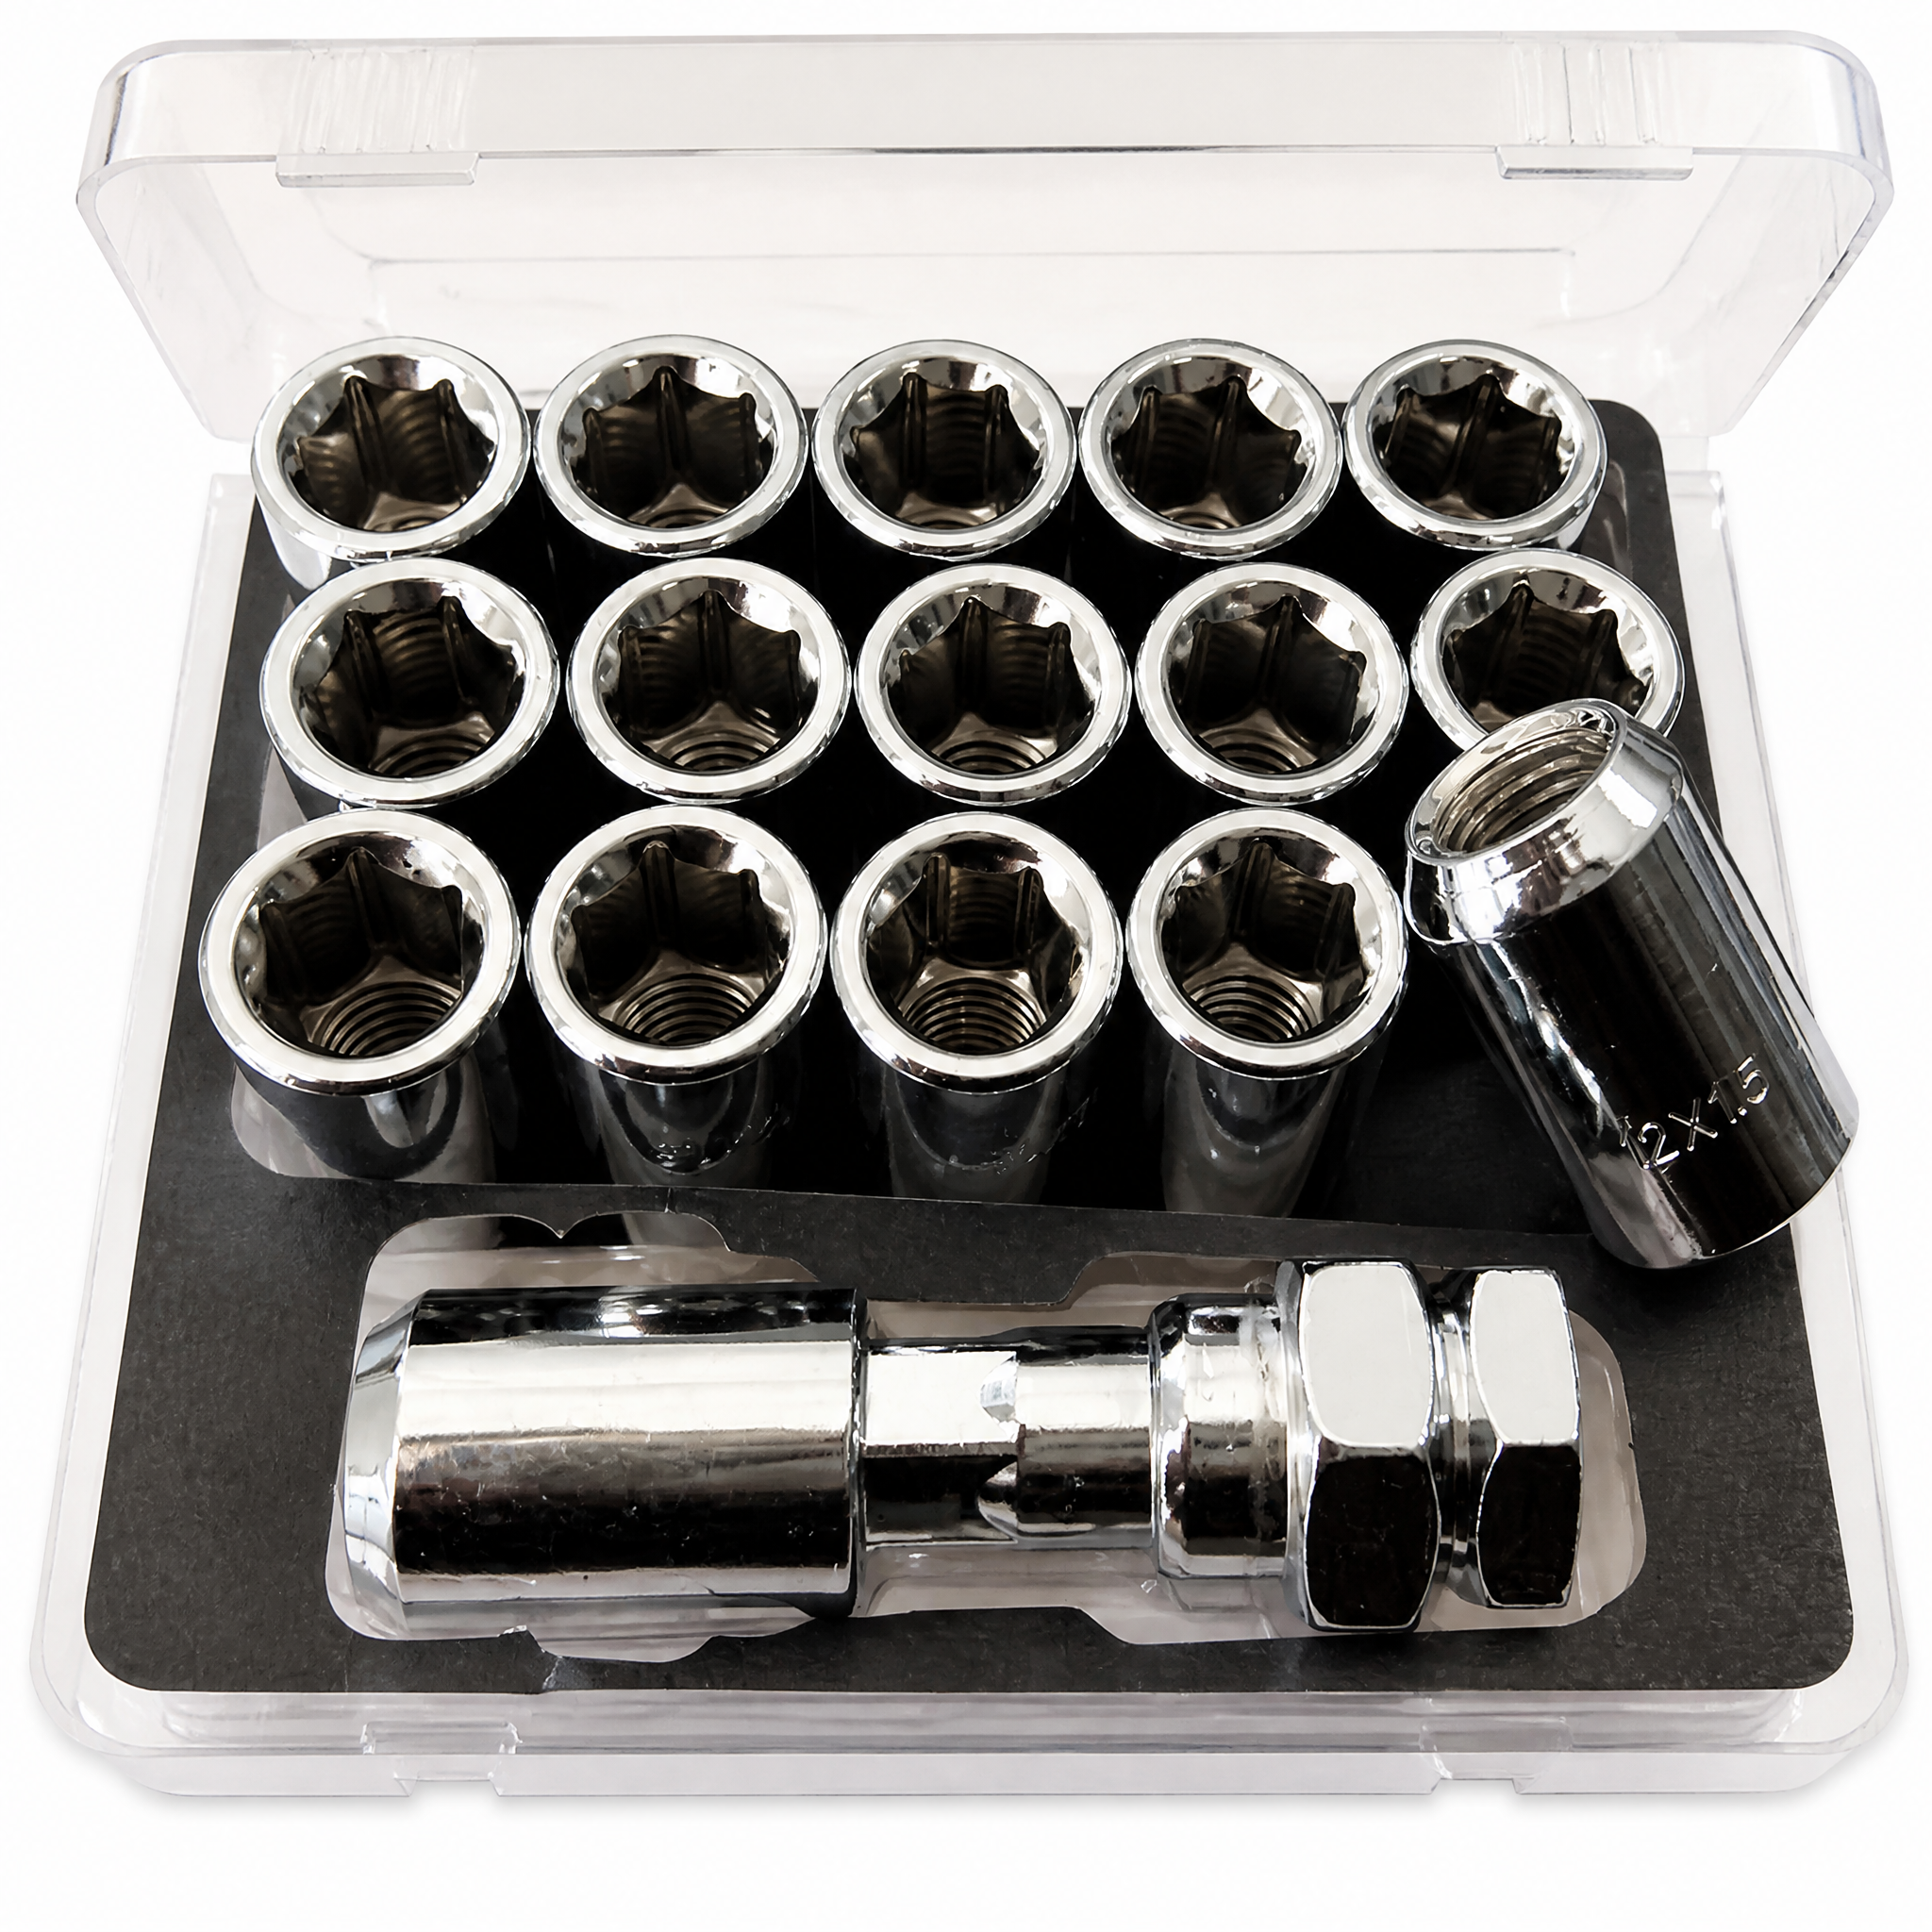
פרוטוקולים למדידת ולביקורת דיוק של חוטי ברגי חישוק
אימות לפי שני סטנדרטים (UTS/ISO) באמצעות מד פitches, קליפר דיגיטלי, ובידיקת חוט ידנית
פרוטוקול סטנדרטי יחיד אינו יכול להבטיח את שלמותו של בורג המברגה על פני שרשרת האספקה הגלובלית. אימות לפי שני סטנדרטים — התאמה בין הסטנדרט המאוחד לחריצים (UTS) למדדים של ארגון התקינה הבינלאומי (ISO) — מהווה את היסוד לעיצוב מחברים מהימנים. המטרה העיקרית היא לבטל את ההנחה שמחבר שנראה דומה יתאים כראוי. לדוגמה, בורג מטרי בגודל M20×1.5 מוגדר בזווית חריץ של 60° ובערך פסיעה של 1.5 מ״מ; בורג 9/16‑18 UNF, למרות שהקוטר הנקוב שלו קרוב, משתמש בתווח של 18 חריצים לאינץ׳ (TPI). טעות בהבחנה בין פרופילים אלו גורמת לחיבורים חוצצים ולנפילת עומס החיזוק.
תהליך האימות עוקב אחר סדר לוגי של שלושה כלים. ראשית, מד-שיפוע ממויין מזהה את פרופיל החריצים על ידי התאמת הדפים שלו לחריצים — ומבחין באופן מיידי בין גאומטריית הקודקוד של תקן המטריות הבינלאומי (ISO) לצורת הצלע של תקן איחוד התריסרים (UTS). שנית, קולימטר דיגיטלי מודד את הקוטר החיצוני עם דיוק של ±0.01 מ״מ, ומאשר את ההתאמה לממדים שצוינו במסמך ההנדסי. השלב השלישי והחשוב ביותר הוא בדיקת החריצה הידנית: עובד מסובב ידנית את בולט הברג של גלגל לתוך מד-תבנית מאושר — מד טבעת עבור חריצים חיצוניים או מד סיבוב עבור חריצים פנימיים. שלב מגע זה מאתר טעויות בקוטר החריצה שלא נראות לסורקים אופטיים, כגון קציצה קלה או סטייה בזווית החריצה, ומבטיח שההשתלבות אינה רק מדויקת בממדים, אלא גם חלקה מבחינה פונקציונלית.
פתרון הסתירה בין בדיקת TPI לבין בדיקת המרחק בין חריצים בתהליכי בקרת האיכות להפקה המונית
הסכסוך בין דקיקות TPI לדקיקות מטרית יוצר סיכון מתמיד לאי-התקנות ביצור מסיבי של בולטים לחישוקים. מערכת בקרת איכות שמתוכנתת רק למדידת דקיקות מטרית לא תזהה שגיאה מסוג TPI, מכיוון שהיחידות אינן פרופורציונליות. דקיקות של 18 TPI שווה ל-1.411 מ"מ — קרוב באופן מסוכן לתקן הנפוץ M14×1.5 (1.5 מ"מ). התבססות בלעדית על מיון אופטי מבוסס פיקסלים עלולה לאפשר מעבר של חפיפה ממדית זו, וליצור פגם מבני נסתר. הפתרון נמצא באכיפת פרוטוקול בקרת איכות שמבסיס כל партиיה לפי המפרט הנקוב שלה קודם לכל מדידה השוואתית.
| סכסוך באיפוס | סיבת היסוד | סיכון במדידה | פרוטוקול פתרון |
|---|---|---|---|
| M14×1.5 לעומת 9/16-18 | דקיקות של 1.5 מ"מ ≈ 1.411 מ"מ (18 TPI) | מיונים אופטיים מקבלים סטיה של 0.089 מ"מ כטורנש של סחיפה | קליפר דיגיטלי מאופס לקוטר היעד לפני המיון |
| M12×1.25 לעומת 1/2-20 | דקיקות של 1.25 מ"מ ≈ 1.27 מ"מ (20 TPI) | ממיסומטר לייזר הממוצע את הפרופיל, מסתיר את אי התאמה של זווית הצלע | מבחן טבעת מדידה מובילה/לא מובילה על כל 100 יחידות |
| M20×1.5 לעומת 3/4-16 | מרחק הלPitch של 1.5 מ"מ ≈ 1.588 מ"מ (16 תיילים לאינץ') | החתימה של מומנט-זווית מתחילה באופן זהה, ומתפצלת בשלב האמצעי של החיבור | הצגה חיה של עקומת המומנט על פני העקומה האידיאלית של הדגם |
זיהוי ישיר של החוטים מונע שרשרת של נתונים פגומים. טכניקות מתקדמות משולבות למערכות בדיקה אופטיות אוטומטיות (AOI) שמביאות לזיהוי של 98.7% מהפגמים ברמת המשטח — כגון חיבורים לא נכונים או קיצור צורה — לפני שה партиיה מגיעה לשלב הקליברציה. עבור בולט אטחה של גלגל, מערכת לייזר אוטומטית עם פרוטוקול המרה מתיילים לאינץ' ליחידות מטריות מבצעת סריקת אזור בת שלוש שניות, ומעלימה את הפרופיל הנמדד על פ bande הסובלנות הדיגיטלית של הדגם, שנגזר ישירות מהתקן SAE. שיטה זו מאפסת את השפעת הנושאיות של הבודק ומבטיחה שכל חיבור נבדק מול קוד ההנדסה הספציפי שלו — ולא רק מול מחלקה כללית של חוטים.
תאימות ומעקב: התאמת مواصفות בולטים לגלגל לתקנים של SAE וליצרנים
הבטחת התאמה מוחלטת של כל בולט לגלגל לمواصفות המדויקות היא היסוד להכנה לאודיט ולמערכת מעקב ייצור. הסעיפים הבאים מסבירים כיצד סימוני עוצמה ותקני SAE מהווים את עמוד השדרה של התאימות.
פירוש סימוני דרגת העוצמה (דרגה 10.9, מחלקה 10) כעמודי שדרה לתאימות להכנה לאודיט
פירוש סימני דרגת החוזק על בולט של אבנט גלגל הוא נקודת ביקורת בסיסית באודיט. דרגה מטרית 10.9 מסמנת חוזק מתיחה מינימלי של 1000 מפ"א ונקודת נזילה של 900 מפ"א (ISO 898-1:2023). אבנטים המסומנים כדרגה 10 חייבים להתאים לבולטים אלו כדי לשמור על עומסים אחידים של הוכחה. במהלך אודיט ייצור, מהנדסי איכות משווים את הסימנים על הראש של הבולט לתעודה החומרית ולתוכנית הבקרה. בולט מדרגה 8.8 עם תיוג שגוי מספק כ־20% פחות כוח לחיצה — סטייה שעלולה להוביל להתנתקות גלגל. במפעלים משולבים מערכות ראייה מקוונות עם זיהוי אופטי של תווים כדי לאמת כל בולט לפני ההרכבה, ובכך יוצרים שרשרת איתור המוכיחה שבולטים של אבנט גלגל תואמים בלבד נכנסים לקו — מה שמקל על איסוף ראיות לאודיט.
SAE J995, J417 ו-J1835 — איך תקנים מנהלים את החומר, טיפול החום והבחנות של בולטים לאבנט גלגל
SAE J995, J417 ו-J1835 מהווים את הבסיס להתקשרות של ברגי אגוזי גלגל בייצור בצפון אמריקה. SAE J995 מגדיר דרישות מכניות וחומריות לאגוזי פלדה, ומבטיח שהעומס המוכח והקשיחות של האגוז תואמים את הדרישות לברג המתאים לו. SAE J417 סטנדרטיזирует את מדידת הקשיחות באמצעות שיטות רוקוול וברינל, ומונע את כניסתם של חלקים רכים או שבירים למחברים קריטיים מבחינת מומנט. בינתיים, SAE J1835 מתיר ישירות את ברגי אגוזי הגלגל והדיסקים: הוא קובע סיבובים ממדיים, התאמת החוט, יעדי ביצוע נזילות, ודורש בדיקת עומס אחיזה שארית לאחר מחזור מומנט. בהתאם לסטנדרטים אלו, כל партиית ייצור עוברת בדיקות משיכה ומטאלוגרפיות, ויוצרת מסלול ביקורת בלתי מופסק. בנוסף, J995 דורשת בדיקת עומס מוכח לאגוזים עד 1.1 פעמים עוצמת המשיכה המינימלית של הברג, כדי למנוע קריעת החוט. האימות הרב-שכבתי הזה מבטיח שכל ברג אגוז גלגל יעמוד בעומסים דינמיים, בשחיקה ובהרכבות חוזרות ללא כשל — ומקיים גם את דרישות ביקורת האיכות של יצרני המכונות המקוריים (OEM) וגם את הדרישות التنظימיות.
ברג אטימה לעומת ברג אטימה: הוראות אסטרטגיות לבחירת ברגי אטימה לגלגלים בהרכבה אוטומטית
מערכת ברגי האטימה — שבה ברג אטימה מתעכב על ציר קבוע היוצא מהדיסק — שונה באופן יסודי ממערכת ברגי האטימה, שבה הציר והברג מאוחדים לברג אחד שמתעכב ישירות לדיסק הגלגל. בהרכבה אוטומטית, ההבחנה הזו מובילה להחלטות קריטיות בנוגע לבחירת ברגי האטימה, לעיצוב הכלים ולבקרת האיכות. במערכת המבוססת על צירים, ניתן לתלות את הגלגל על הצירים הגלויים לפני הצבת הברגים, מה שנותן יישור טבעי שפושט את הנחיה החזותית של הרובוט ומצריך פחות כשלים בהכנסה. להבדיל, ברגי האטימה חייבים להתאים כל אחד מהם בנפרד לחריצים הפנימיים של הדיסק, מה שדורש מהמנועים לנתב גם את ראש הברג וגם את הסיבוב הצירי — תהליך שנדחה יותר לאי-התאמה של חוטים אם סטיות במיקום עוברות את הסף המותר.
זמן הטקט והיכולת לעבד במקביל מפרידים עוד יותר בין שתי הגישות. מנועי אגוזים מרובה ציר יכולים להדק בו זמנית את כל אגוזי הגלגל בודד, לצמצם את שלב ההידוק למספר שניות. קווי בולטים של גלגלים דורשים לעיתים קרובות מחזור התחלה והידוק סדרתי עבור כל חיבור, מה שמגביר את זמן המחזור לתחנה אחת ועשוי ליצור צוואר בקבוק. מהנדסי אוטומציה חייבים גם לשקול את מורכבות המעבר: אם כי קוטרי החוטים והגאומטריות של המושבים של אגוזי הגלגל ובולטים עלולים להשתנות בין דגמים, תבנית הסריג נותרת קבועה, מה שמאפשר החלפת כלים מהירה עבור תצורות אגוזים בלבד. שימור דיוק ההידוק הוא חשוב באותה מידה; הסריגים מעבירים את כוח האחז ישירות למרכז הגלגל, בעוד שבולטים מרוכזים את המתח בנקודת המגע בין הבולט למרכז הגלגל, מה שדורש אסטרטגיות הדקה מדויקות יותר שמבוססות על זווית כדי למנוע הידוק רופף מראש בתפוקה גבוהה.
ההתאם והאשכוליות נשארים קבועים בשני הארכיטקטורות — כל בורג של אטב גלגל חייב לעמוד בדרישות העוצמה והמידות של SAE J995 או בדרישות יצרן צד שלישי שקולות — אך סדר ההרכבה ופרוטוקולי מניעת שגיאות נבדלים. חיישנים מסוג פוקה-יוקה לבדיקת נוכחות הסיבוב או עומק הכניסה של הבורג הופכים לחיוניים, ומערכות ביקורת מומנט באונליין חייבות להתאים את עקומות הקליברציה שלהן להתנהגות החיכוך הייחודית של כל סוג חיבור. בסופו של דבר, הבחירה אינה רק מכנית; היא מעצבת את כל תכנון ההרכבה האוטומטית, מהלוגיסטיקה של טיפול בחומרים ועד למספר תחנות הרובוטים, ויש לה השפעה ישירה על יעילות הציוד הכוללת במפעל ייצור רכב מודרני.
שאלות נפוצות
מה המשמעות של מידות חריצים מותאמות?
מידות חריצים מותאמות מבטיחות הפצה נכונה של כוח הדחיקה לאורך הממשק בין הגלגל לציר, ומשפיעות על שלמות החיבור ועל משך החיים הצלילי שלו. סטייה קטנה יכולה לפגוע קритית בדיוק ההרכבה.
מהן תצורות ציריות דו-חלקיות?
תצורות ציריות דו-חלקיות משלבות חישוק מקושח עם גוף אטם מסתובב, מה שמביא להפחתת פיזור המומנט ומשפר את הבטיחות בהחזקת הגלגל. הן יעילות במיוחד בקווים אוטומטיים ליצרונות נפח גבוה.
איך מאומתת מדידת החוט?
לאימות מדידת החוט משמשת השיטה של האמת הכפולה, הכוללת שימוש בכלים כגון מדדי קצב, קליפרים דיגיטליים ובדיקות ידניות של החוט, כדי להבטיח התאמה ממדית ופונקציונלית.
מהן תקני SAE לבולטים של צירים?
תקנים של SAE כגון J995, J417 ו-J1835 קובעים את הרכב החומר, טיפול חום, התכונות המכאניות ופרוטוקולי הבדיקה לבולטים של צירים, ומבטיחים עמידה בדרישות ומעקביות.
מה ההבדל בין צירים לאטמים?
צירים מחוברים לצלבים קבועים היוצאים מהדיסק, מה שנותן יישור טבעי, בעוד שאטמים משלבים את הצלב ואת האטם, ודורשים הכנסה ויישור מדויקים, מה שמשפיע על עיצוב montaj אוטומטי.