EN
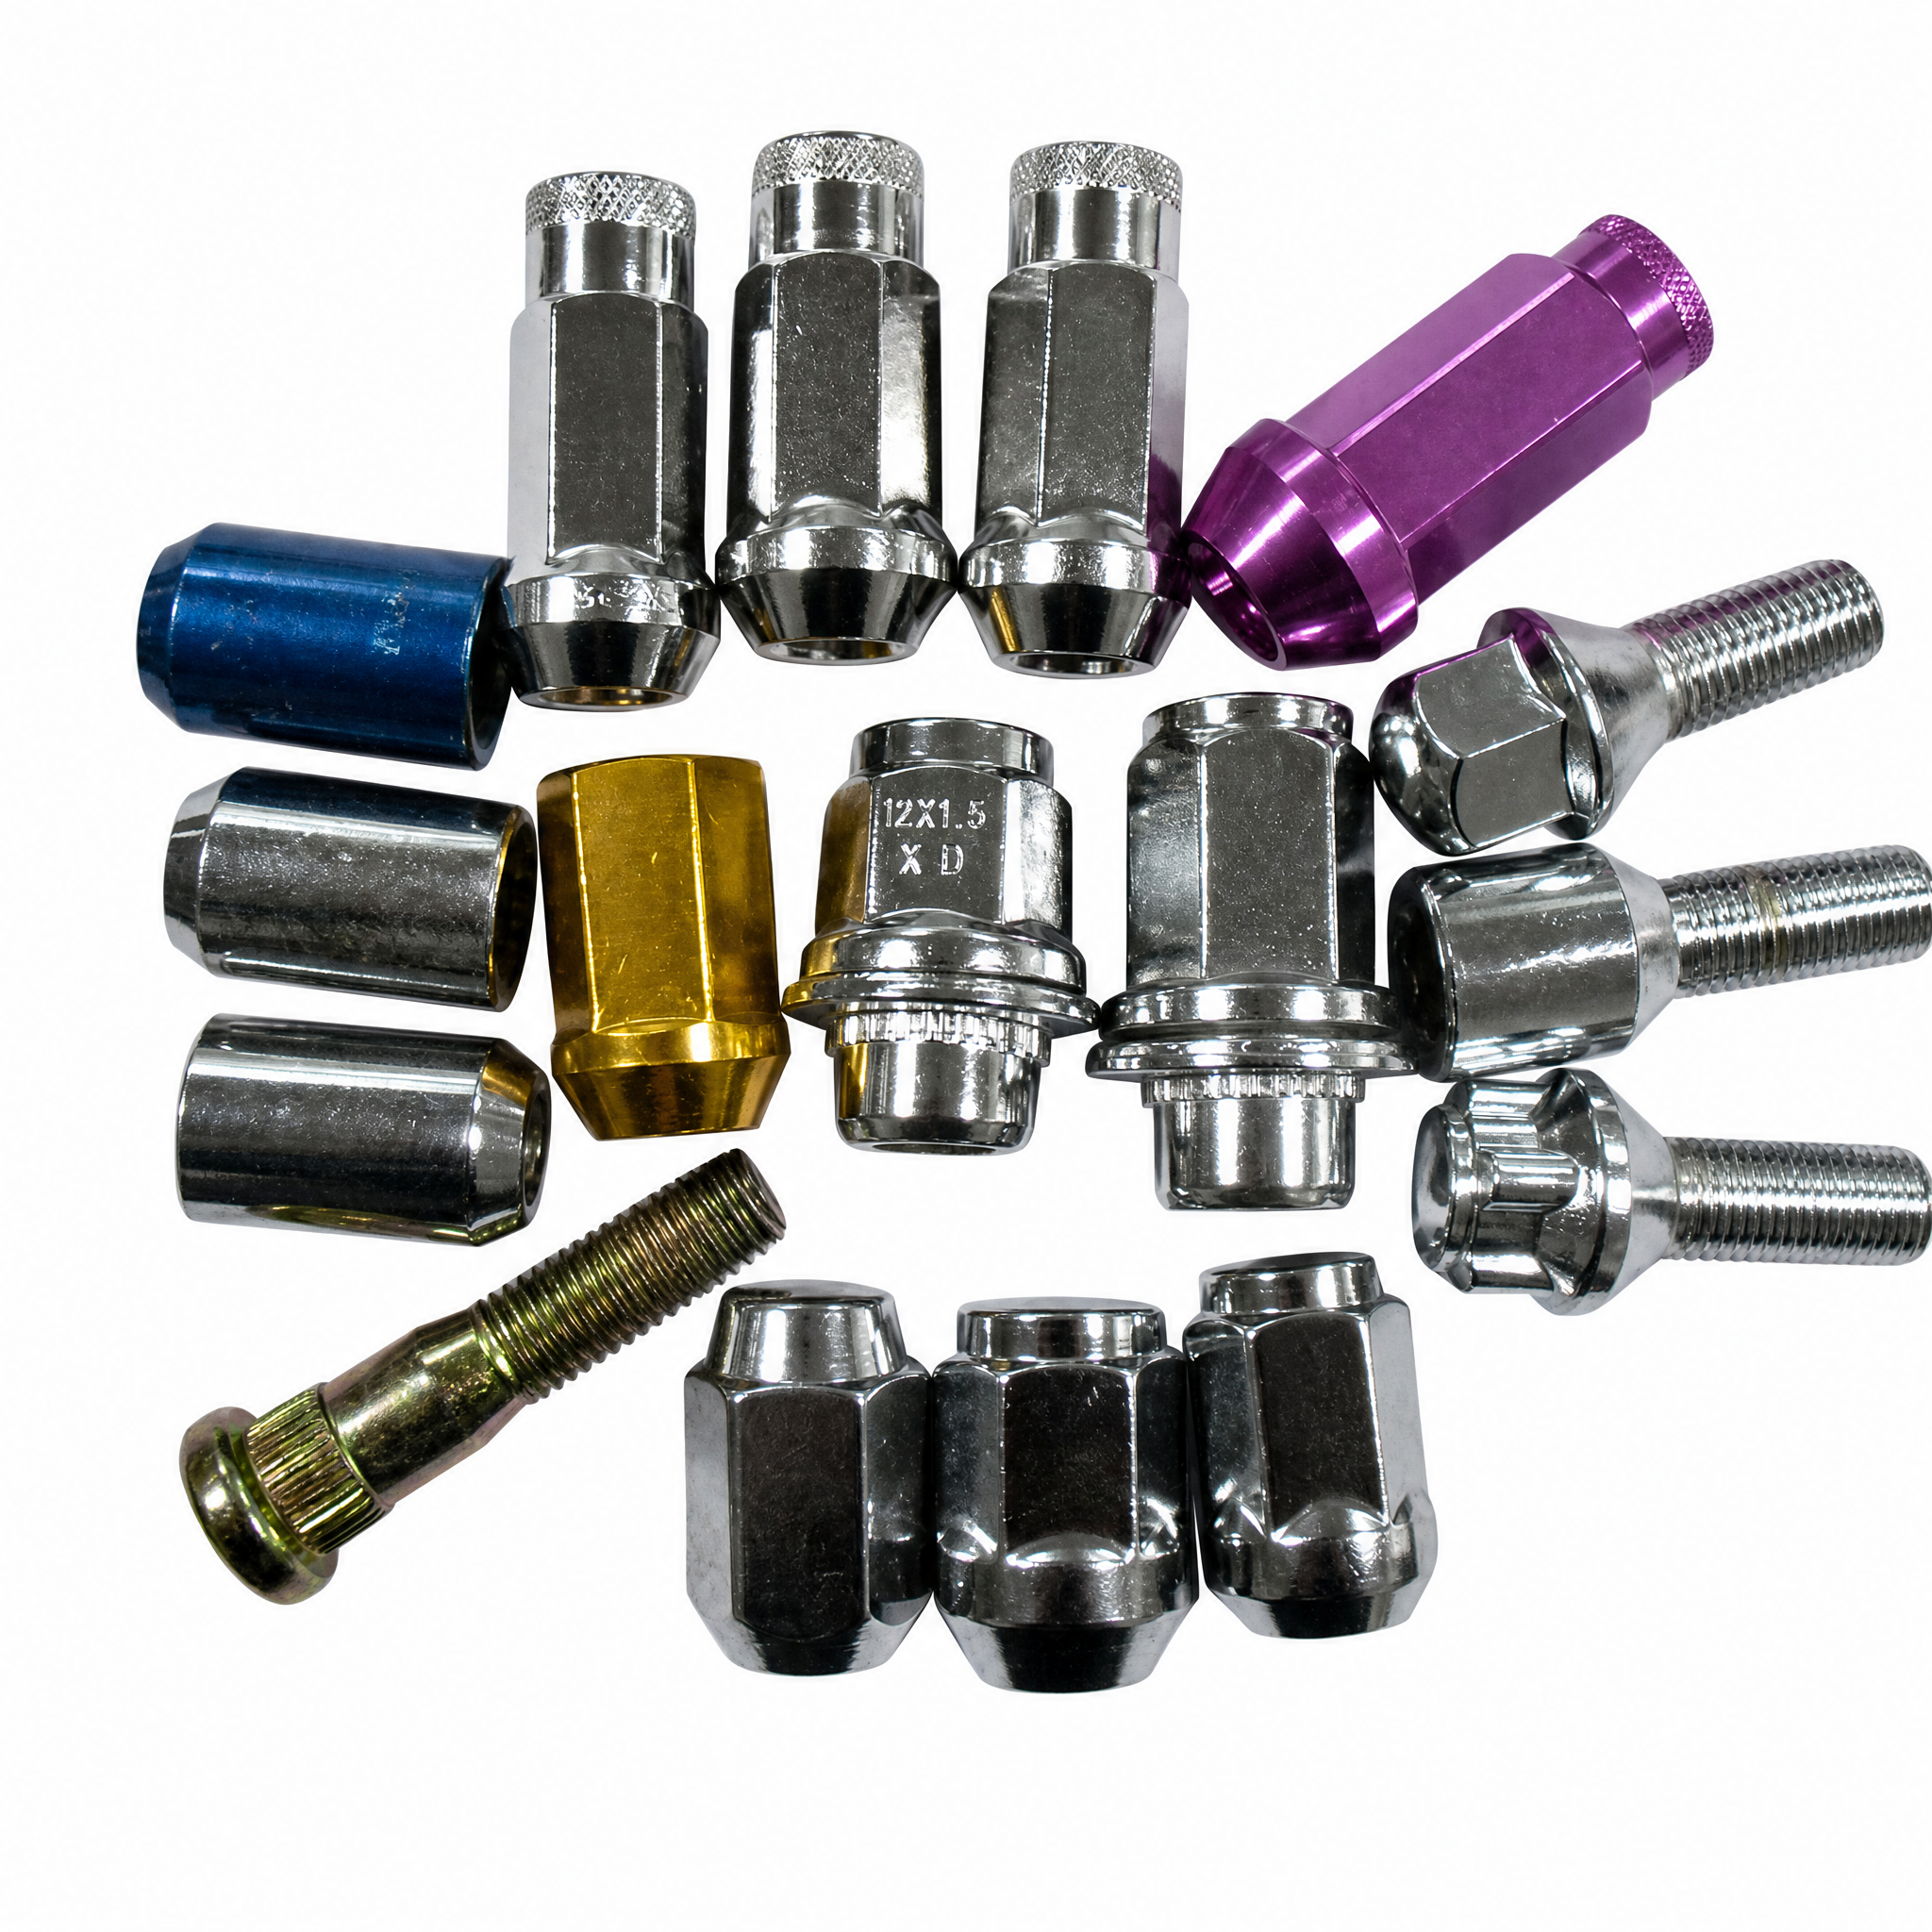
Por qué la personalización del tamaño de los pernos de tuerca de rueda es fundamental para la precisión en el ensamblaje de fabricantes originales
Dimensiones específicas de rosca por plataforma de vehículo (por ejemplo, M20×1,5, 9/16-18) y su impacto en la integridad de la unión
Las dimensiones personalizadas de la rosca determinan directamente cómo se distribuye la fuerza de apriete en la interfaz rueda–cubo. Una rosca métrica fina M20 × 1,5 se comporta de forma fundamentalmente distinta a una rosca imperial 9/16‑18 UNF en cuanto a concentración de tensiones, vida a fatiga y resistencia al aflojamiento espontáneo. En líneas de montaje de alta volumetría, incluso una desviación de 0,1 mm en el paso puede reducir la precarga entre un 12 % y un 15 %: una pérdida crítica que compromete la integridad de la unión (VDI 2230, 2022).
La siguiente tabla resume las especificaciones típicas de roscas automotrices y sus efectos principales sobre la integridad de la unión:
| Tamaño del hilo | Tipo | Paso / Hilos por pulgada (TPI) | Material típico del cubo | Sensibilidad a la precarga | Clase a fatiga |
|---|---|---|---|---|---|
| M20 × 1,5 | Métrica fina | 1.5 mm | Fundición de hierro o acero forjado | Alta (límite elástico) | 10.9 |
| 9/16‑18 | El FNU | 18 roscas por pulgada | Aluminio forjado o acero | Moderado | Clase 10 |
| M22 × 1,5 | Métrica fina | 1.5 mm | Acero resistente para ejes | Muy alta | 12.9 |
La profundidad de engranaje roscado, el ángulo de entrada y el radio de la raíz son específicos de la plataforma. Por ejemplo, un importante fabricante de ejes para camionetas ligeras pasó de 9/16‑18 a M20 × 1,5 para lograr un 22 % mayor resistencia a la fatiga, eliminando así fallos en servicio relacionados con el aflojamiento. Sin dimensionamiento personalizado, las fábricas corren el riesgo de separación de la junta, galling o fractura prematura del perno.
Diseños de brida de dos piezas: Mejoran la consistencia del par y la seguridad de retención de la rueda en producción de alta volumetría
Los sujetadores estándar de una sola pieza suelen presentar fricción variable en la interfaz tuerca–asiento, lo que provoca dispersión del par. Un conjunto de tuerca y perno de rueda de dos piezas —típicamente una arandela endurecida integrada con un cuerpo giratorio de tuerca— elimina el movimiento relativo entre la superficie de asentamiento y el perno, convirtiendo el par de fricción en una carga de apriete repetible. En un estudio del Consorcio Europeo de Elementos de Fijación (2023), los diseños de dos piezas redujeron la desviación del par de ±18 % a ±5 % tras 10 000 ciclos.
Esta coherencia es fundamental en líneas automatizadas donde las herramientas neumáticas aplican un único paso de apriete. La brida integrada distribuye la carga de forma uniforme, reduciendo las tensiones en los orificios de los pernos hasta en un 30 %. Como la arandela permanece estática durante el apriete, la pintura y los residuos presentes en el borde no se arrastran hacia la junta, lo que constituye una causa frecuente de lecturas erróneas del par de apriete. Una importante planta europea de automóviles de pasajeros informó una reducción del 40 % en los fallos de auditoría de retención de ruedas tras adoptar bridas de dos piezas, vinculando directamente este diseño con menores costos de garantía y mayor seguridad. En líneas de producción mixta, la estandarización de un perno-tuerca para ruedas de dos piezas en todas las plataformas simplifica la gestión de inventario y la programación del par de apriete, reforzando así la precisión en cada ciclo de ensamblaje.
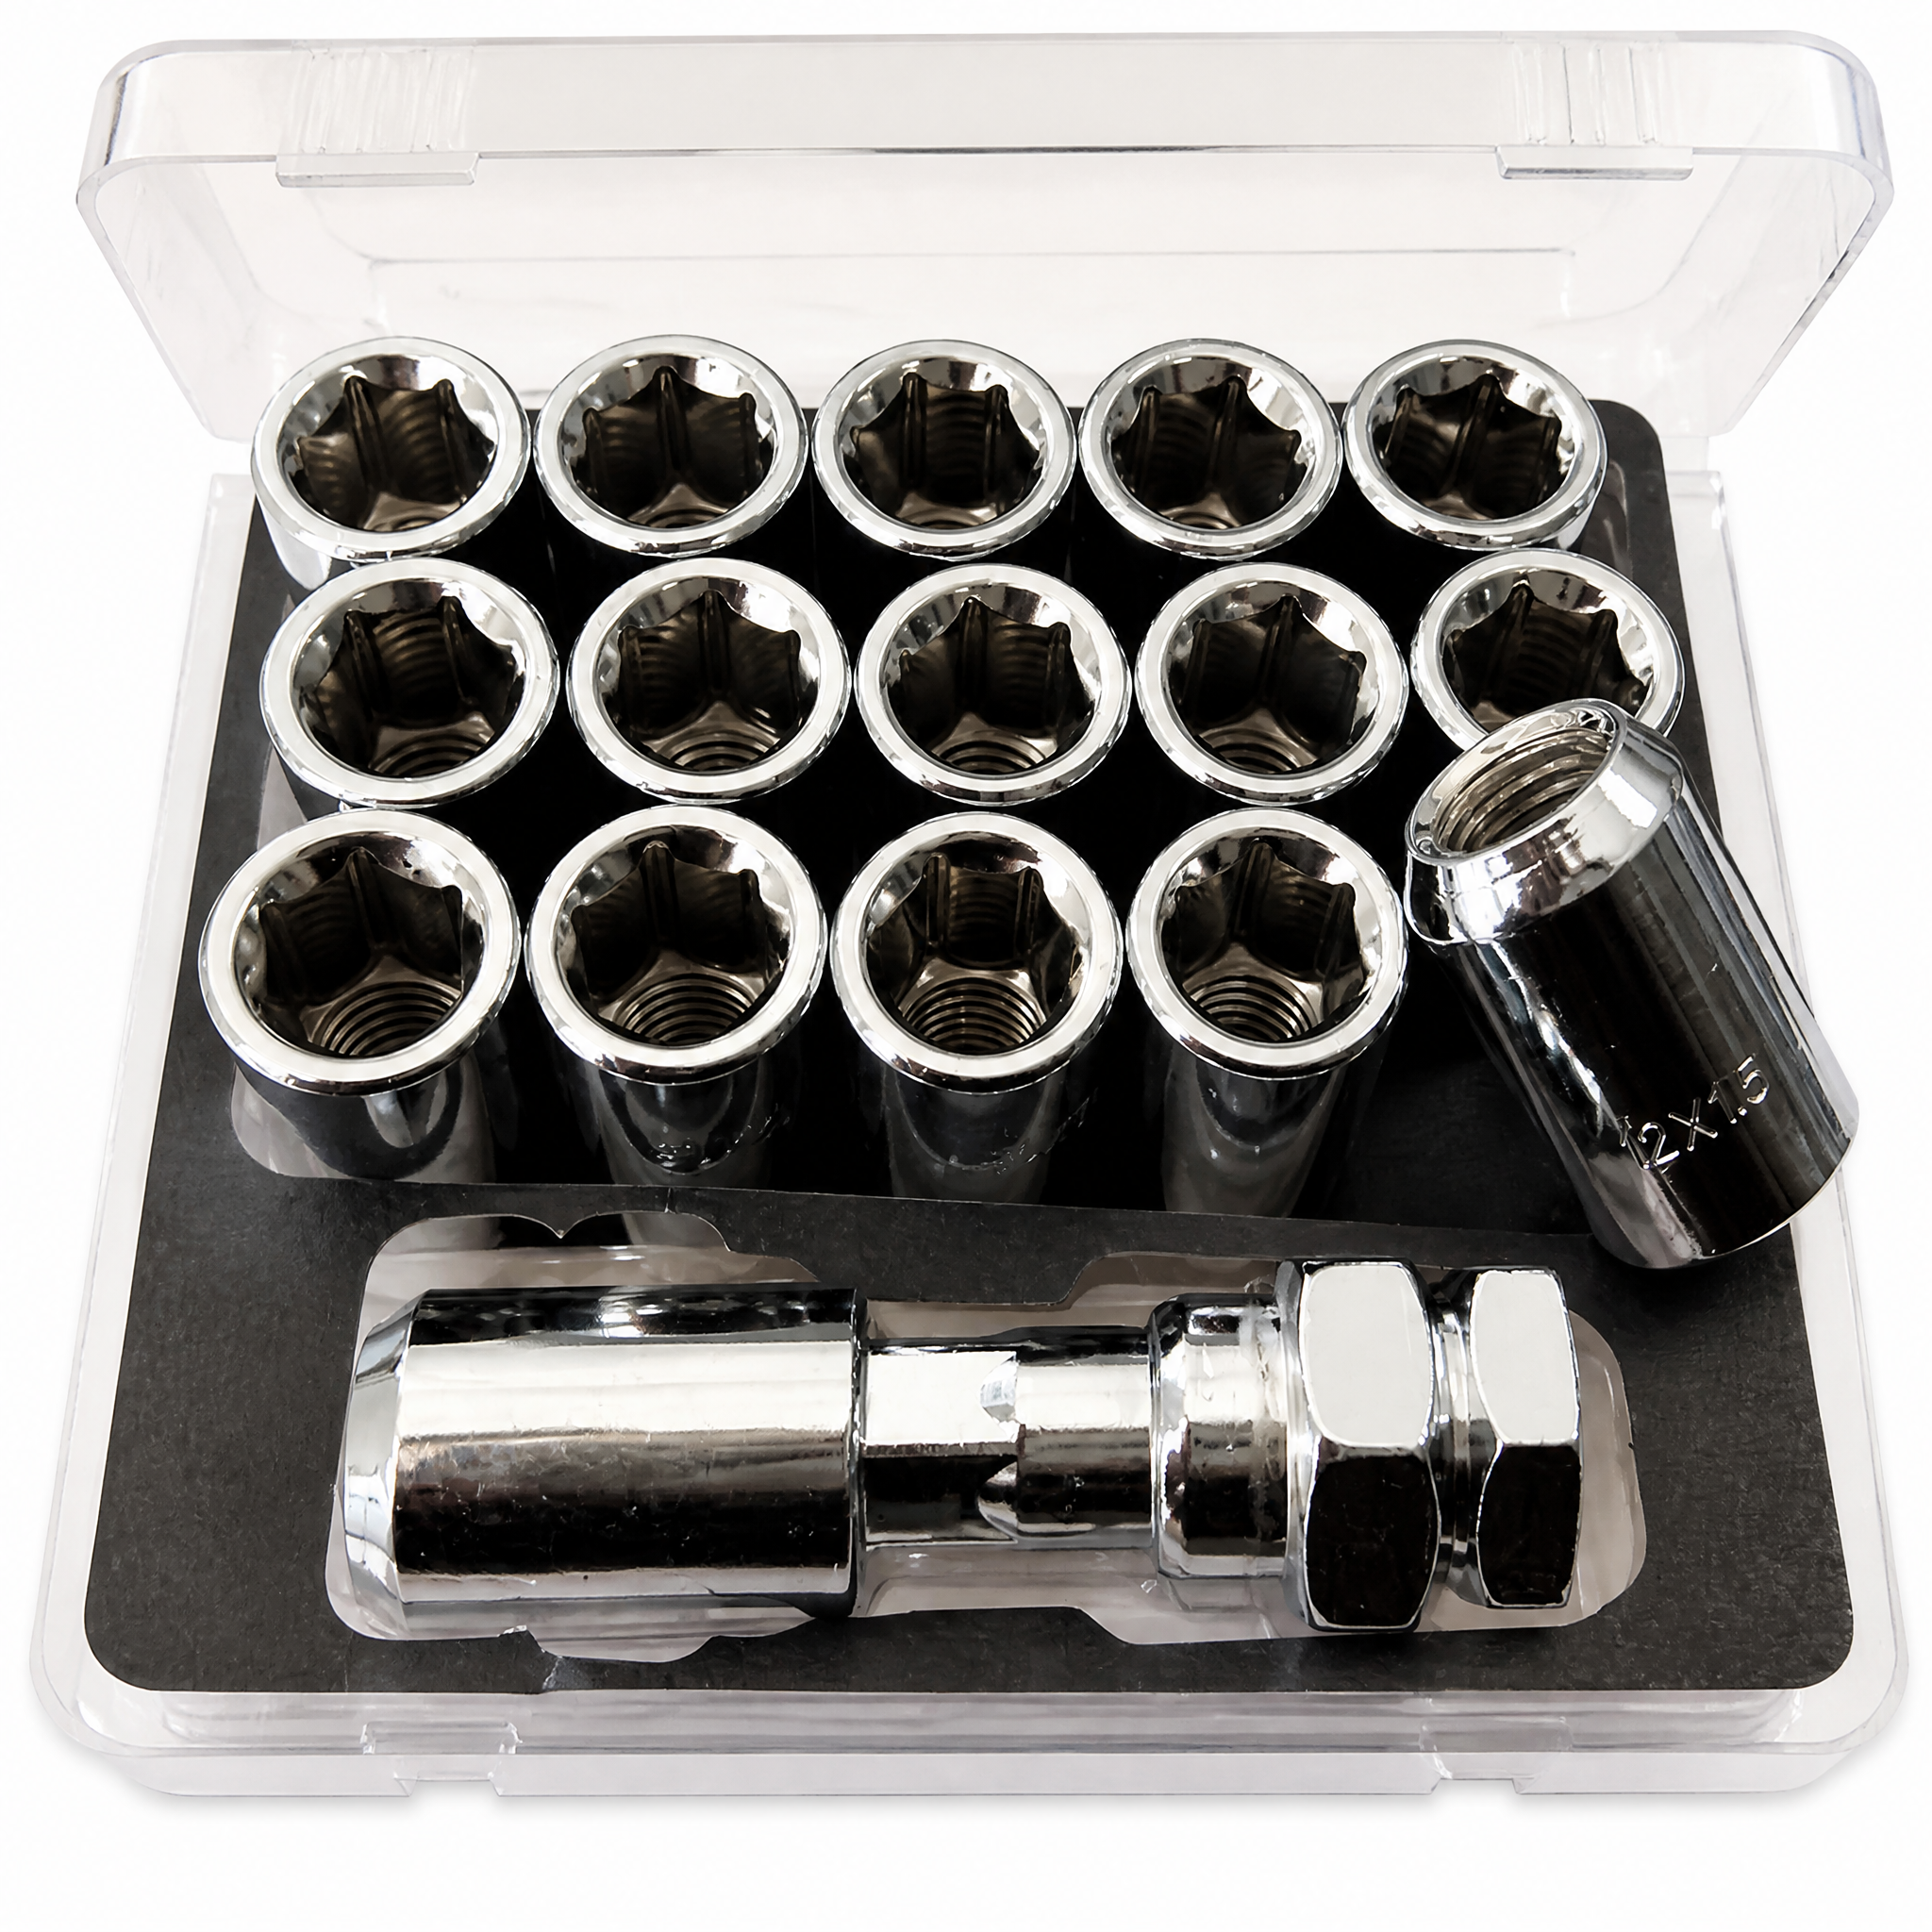
Protocolos precisos de medición y validación de la rosca del perno-tuerca para ruedas
Verificación dual según normas (UTS/ISO) mediante calibre de rosca, calibrador digital y comprobación manual del roscado
Un único protocolo estandarizado no puede garantizar la integridad de las tuercas de rueda en las cadenas globales de suministro. La verificación con doble estándar —alineando las métricas UTS (Unified Thread Standard) e ISO (International Organization for Standardization)— es la base de un diseño fiable de uniones. El objetivo principal es eliminar la suposición de que un elemento de fijación visualmente similar se acoplará correctamente. Por ejemplo, un tornillo métrico M20×1.5 tiene un ángulo de rosca definido de 60° y un paso de 1,5 mm; un tornillo 9/16‑18 UNF, aunque su diámetro nominal sea similar, utiliza una especificación de 18 TPI. Confundir estos perfiles provoca roscado cruzado y pérdida de la carga de apriete.
El proceso de validación sigue una secuencia lógica de tres herramientas. Primero, un calibrador de paso calibrado identifica el perfil de la rosca al hacer coincidir sus láminas con las roscas, distinguiendo de inmediato la geometría de la cresta métrica ISO de la forma del flanco UTS. Segundo, un calibrador digital mide el diámetro mayor con una resolución de ±0,01 mm, confirmando el cumplimiento dimensional respecto del plano de ingeniería. El paso final y más crítico es la verificación manual de la rosca: un operario enrosca manualmente el perno de la tuerca de rueda en un patrón maestro certificado —ya sea un calibrador anular para roscas externas o un calibrador macho para roscas internas—. Este paso táctil detecta errores en el diámetro de paso que los escáneres ópticos no perciben, como una ligera truncación o una variación de avance, garantizando así que el ajuste no solo sea dimensionalmente correcto, sino también funcionalmente perfecto.
Resolución del conflicto entre TPI y paso en los flujos de trabajo de control de calidad para producción en masa
El conflicto entre el paso TPI y el paso métrico genera un riesgo persistente de calibración en la producción en alta volumetría de tuercas para ruedas. Un sistema de control de calidad configurado exclusivamente para mediciones de paso métrico no detectará un error TPI, ya que las unidades no son proporcionales. Una rosca de 18 TPI equivale a un paso de 1,411 mm, valor peligrosamente cercano al estándar común M14×1,5 (1,5 mm). Confiar únicamente en la clasificación automática basada en píxeles puede permitir que esta superposición dimensional pase inadvertida, generando un defecto estructural latente. La solución consiste en obligar al flujo de trabajo de control de calidad a establecer como referencia inicial la especificación nominal de cada lote, antes de realizar cualquier medición comparativa.
| Conflicto de calibración | Causa raíz | Riesgo de medición | Protocolo de resolución |
|---|---|---|---|
| M14×1,5 frente a 9/16-18 | paso de 1,5 mm ≈ 1,411 mm (18 TPI) | Los clasificadores ópticos aceptan una variación de 0,089 mm como deriva de tolerancia | Calibre digital ajustado a cero con el diámetro objetivo antes de la clasificación |
| M12×1,25 frente a 1/2-20 | paso de 1,25 mm ≈ 1,27 mm (20 TPI) | El micrómetro láser promedia el perfil, enmascarando la falta de coincidencia del ángulo de flanco | Prueba de anillo patrón maestro (go/no-go) cada 100 unidades |
| M20×1.5 frente a 3/4-16 | paso de 1,5 mm ≈ 1,588 mm (16 hilos por pulgada) | La firma par-ángulo comienza de forma idéntica y se separa durante la fase media del apriete | Superposición en tiempo real de la curva de par sobre la traza ideal de referencia |
La identificación directa de la rosca evita la propagación de datos erróneos. Técnicas avanzadas integran sistemas automatizados de inspección óptica (AOI) que detectan el 98,7 % de los defectos superficiales —como roscado cruzado o truncamiento de forma— antes de que un lote llegue a la etapa de calibración. Para la tuerca de rueda, un sistema láser automatizado con protocolo de conversión de hilos por pulgada (TPI) a métrico realiza un escaneo zonal de 3 segundos, superponiendo el perfil medido sobre una banda digital de tolerancia maestra derivada directamente de la norma SAE. Este método elimina la subjetividad del operario y garantiza que cada elemento de fijación se valide contra su código de ingeniería específico, no solo contra una clase genérica de rosca.
Cumplimiento y trazabilidad: Ajuste de las especificaciones de los pernos de tuerca de rueda a las normas SAE y OEM
Garantizar que cada perno de tuerca de rueda cumpla exactamente con las especificaciones es la base de la preparación para auditorías y la trazabilidad de la producción. Las siguientes subsecciones explican cómo las marcas de resistencia y las normas SAE sustentan el cumplimiento.
Interpretación de las marcas de grado de resistencia (grado 10,9, clase 10) como anclajes de cumplimiento para la preparación para auditorías
La interpretación de las marcas de grado de resistencia en un perno de tuerca de rueda es un punto de verificación fundamental en una auditoría. El Grado métrico 10.9 indica una resistencia a la tracción mínima de 1000 MPa y un límite elástico de 900 MPa (ISO 898-1:2023). Las tuercas marcadas como Clase 10 deben emparejarse con estos pernos para mantener cargas de prueba consistentes. Durante una auditoría de producción, los ingenieros de calidad comparan las marcas del cabezal con el certificado de material y con el plan de control. Un perno de Grado 8.8 mal etiquetado proporciona aproximadamente un 20 % menos de fuerza de apriete, una desviación que podría provocar la separación de la rueda. Las fábricas incorporan reconocimiento óptico de caracteres en sus sistemas de visión en línea para validar cada perno antes del ensamblaje, estableciendo una cadena de trazabilidad que demuestra que únicamente entran en la línea pernos de tuerca de rueda conformes, lo que simplifica la evidencia para la auditoría.
SAE J995, J417 y J1835: cómo las normas regulan el material, el tratamiento térmico y las pruebas de los pernos de tuerca de rueda
Las normas SAE J995, J417 y J1835 constituyen la base de la conformidad de los pernos y tuercas de rueda en la fabricación norteamericana. La norma SAE J995 define los requisitos mecánicos y materiales para las tuercas de acero, garantizando que la carga de prueba y la dureza de la tuerca coincidan con las de su perno correspondiente. La norma SAE J417 normaliza la medición de la dureza mediante los métodos Rockwell y Brinell, evitando que piezas demasiado blandas o frágiles ingresen a uniones críticas desde el punto de vista del par de apriete. Por su parte, la norma SAE J1835 regula directamente los pernos y espárragos de las tuercas de rueda: establece tolerancias dimensionales, ajuste de roscas y objetivos de resistencia a la fatiga, y exige una prueba de carga de apriete residual tras ciclos de apriete con par. Bajo estas normas, cada lote de producción se somete a ensayos de tracción y examen metalográfico, generando un historial de auditoría ininterrumpido. Además, la norma J995 exige ensayar la carga de prueba de las tuercas hasta 1,1 veces la resistencia a la tracción mínima del perno, para evitar su desfile. Esta verificación en capas garantiza que cada perno o tuerca de rueda resista cargas dinámicas, corrosión y montajes repetidos sin fallar, cumpliendo así tanto las auditorías de calidad de los fabricantes originales de equipo (OEM) como los requisitos reglamentarios.
Tuerca de rueda frente a perno de rueda: implicaciones estratégicas para la selección de tuercas o pernos de rueda en el ensamblaje automatizado
El sistema de tuerca de rueda —en el que una tuerca se rosca sobre un espárrago fijo que sobresale del cubo— difiere fundamentalmente del sistema de perno de rueda, que integra el espárrago y la tuerca en un único elemento de fijación que se atornilla directamente en el cubo de la rueda. En la producción automatizada, esta diferencia determina decisiones críticas sobre la selección de tuercas o pernos de rueda, el diseño de las herramientas y la garantía de calidad. Con un sistema basado en espárragos, la rueda puede colgarse previamente sobre los espárragos expuestos antes de aplicar los elementos de fijación, lo que proporciona un alineamiento natural que simplifica la guía mediante visión robótica y reduce las tasas de fallo durante la inserción. Por el contrario, los pernos de rueda deben alinearse individualmente con las roscas internas del cubo, lo que exige que los efector finales sujeten simultáneamente la cabeza del perno y controlen la rotación axial —un proceso más propenso a roscar en falso si las tolerancias de posicionamiento varían incluso ligeramente.
El tiempo takt y la capacidad de procesamiento en paralelo distinguen aún más ambos enfoques. Las llaves dinamométricas multicabezal pueden apretar simultáneamente todas las tuercas de rueda de una sola rueda, reduciendo la operación de fijación a unos pocos segundos. Las líneas de pernos de rueda suelen requerir un ciclo secuencial de inicio y apriete para cada elemento de fijación, lo que incrementa el tiempo de ciclo por estación y puede generar cuellos de botella. Los ingenieros de automatización también deben evaluar la complejidad de los cambios de configuración: aunque los diámetros de rosca y las geometrías de asiento de las tuercas y pernos de rueda pueden variar entre modelos, el patrón de bulones permanece fijo, lo que permite intercambios rápidos de herramientas en configuraciones que usan únicamente tuercas. Mantener la precisión del par de apriete es igualmente crucial; los bulones transmiten directamente la fuerza de sujeción al cubo, mientras que los pernos de rueda concentran la tensión en la interfaz entre el perno y el cubo, exigiendo estrategias de apriete supervisadas con mayor rigor mediante el ángulo para evitar aflojamientos prematuros en producción de alto volumen.
El cumplimiento y la trazabilidad permanecen constantes en ambas arquitecturas: cualquier tuerca de rueda debe cumplir con los estándares de resistencia y dimensionales de la norma SAE J995 o especificaciones equivalentes del fabricante original; sin embargo, la secuencia de ensamblaje y los protocolos de prevención de errores difieren. Los sensores poka-yoke para detectar la presencia de los pernos o la profundidad de inserción de las tuercas se vuelven esenciales, y los sistemas de auditoría de par en línea deben adaptar sus curvas de calibración al comportamiento friccional único de cada tipo de unión. En última instancia, la elección no es meramente mecánica: determina toda la disposición del ensamblaje automatizado, desde la logística de manejo de materiales hasta el número de estaciones robóticas, e influye directamente en la eficacia general de los equipos en una fábrica moderna de automóviles.
Sección de Preguntas Frecuentes
¿Cuál es la importancia de las dimensiones personalizadas de la rosca?
Las dimensiones personalizadas de la rosca garantizan una distribución adecuada de la fuerza de apriete en la interfaz rueda–cubo, afectando la integridad de la unión y su vida útil frente a la fatiga. Una desviación mínima puede comprometer críticamente la precisión del ensamblaje.
¿Qué son los diseños de brida de dos piezas?
Los diseños de brida de dos piezas integran una arandela endurecida con un cuerpo de tuerca giratoria, reduciendo la dispersión del par y mejorando la seguridad de retención de la rueda. Son especialmente eficaces en líneas de producción automatizadas de alto volumen.
¿Cómo se valida la medición de roscas?
La validación de la medición de roscas implica una verificación con doble patrón mediante herramientas como calibradores de paso, calibradores digitales y comprobaciones manuales de rosca, para garantizar el ajuste dimensional y funcional.
¿Cuáles son las normas SAE para pernos de tuerca de rueda?
Normas SAE como J995, J417 y J1835 regulan la composición de materiales, el tratamiento térmico, las propiedades mecánicas y los protocolos de ensayo para pernos de tuerca de rueda, asegurando el cumplimiento y la trazabilidad.
¿Cuál es la diferencia entre tuercas de rueda y pernos de rueda?
Las tuercas de rueda se acoplan a espárragos fijos que sobresalen del buje, ofreciendo alineación natural; por su parte, los pernos de rueda integran el espárrago y la tuerca, lo que exige una inserción y alineación precisas, afectando el diseño del ensamblaje automatizado.
Tabla de Contenidos
- Por qué la personalización del tamaño de los pernos de tuerca de rueda es fundamental para la precisión en el ensamblaje de fabricantes originales
- Protocolos precisos de medición y validación de la rosca del perno-tuerca para ruedas
- Cumplimiento y trazabilidad: Ajuste de las especificaciones de los pernos de tuerca de rueda a las normas SAE y OEM
- Tuerca de rueda frente a perno de rueda: implicaciones estratégicas para la selección de tuercas o pernos de rueda en el ensamblaje automatizado
- Sección de Preguntas Frecuentes