EN
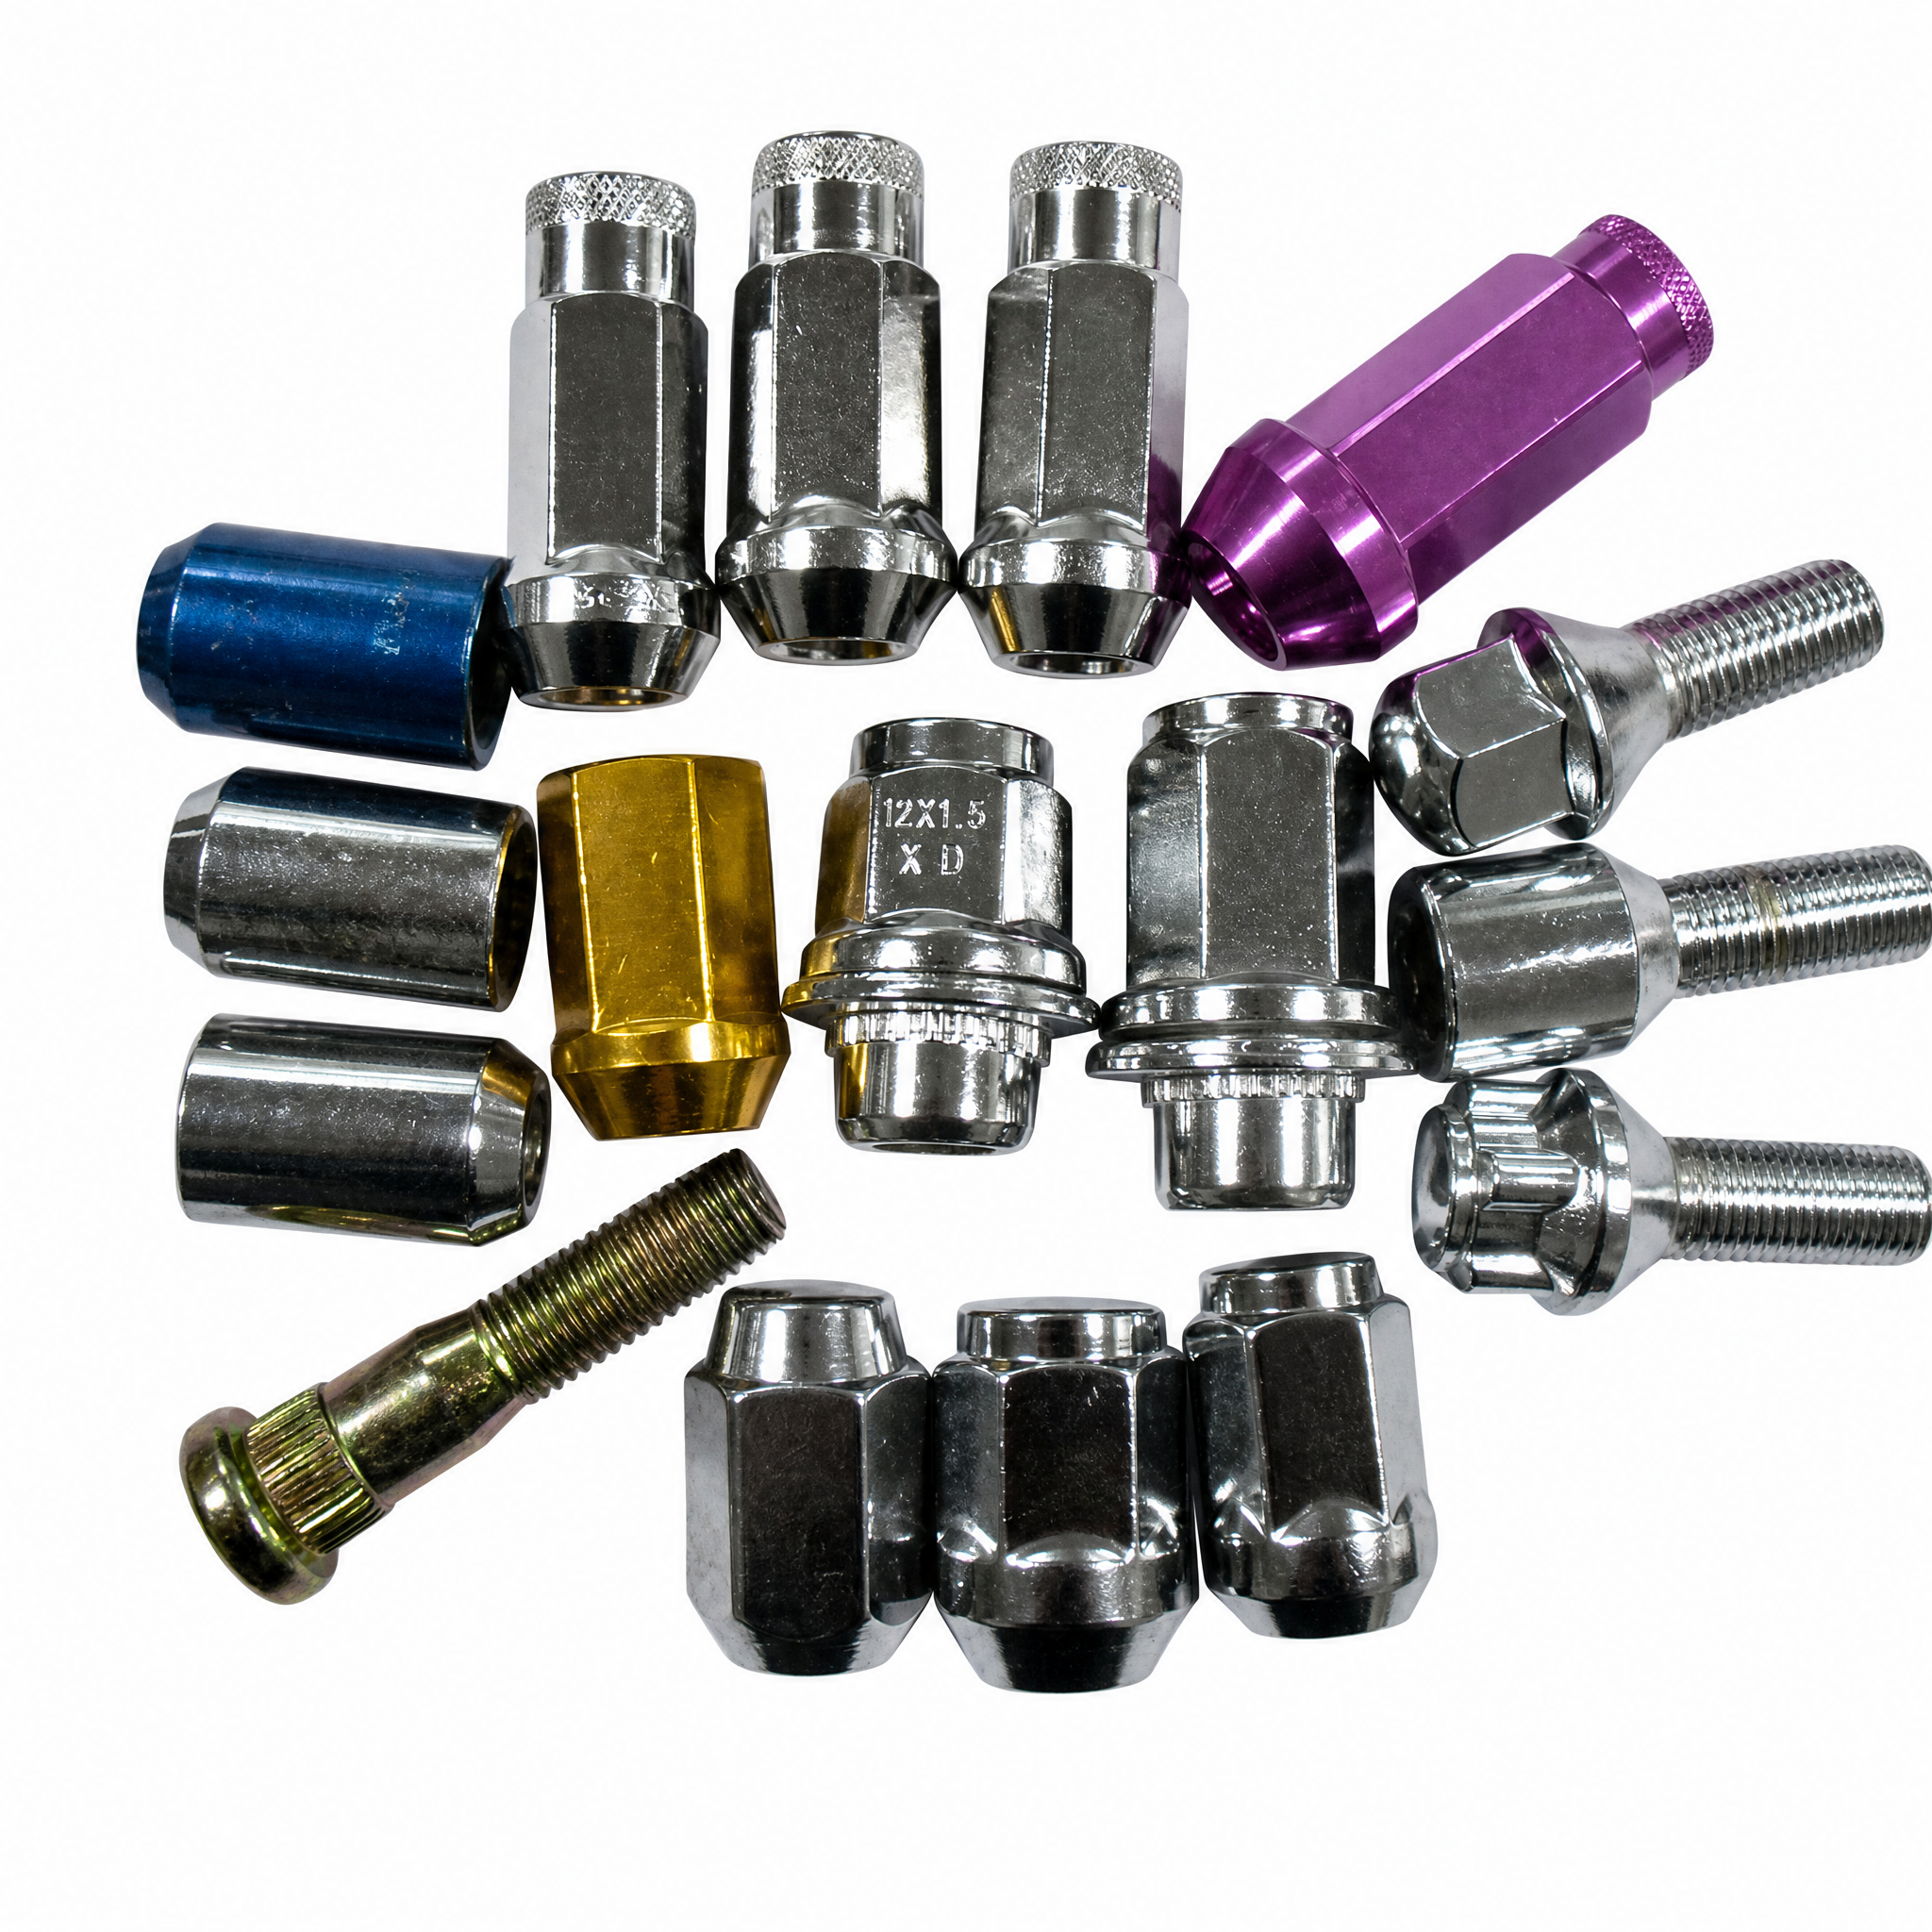
Por Que a Personalização das Dimensões dos Parafusos para Porcas de Roda É Fundamental para a Precisão na Montagem de Fabricantes de Equipamento Original
Dimensões específicas de rosca por plataforma veicular (ex.: M20×1,5, 9/16-18) e seu impacto na integridade da junta
As dimensões personalizadas da rosca determinam diretamente como a força de aperto é distribuída na interface roda–cubo. Uma rosca métrica fina M20 × 1,5 comporta-se fundamentalmente de maneira distinta de uma rosca imperial 9/16‑18 UNF quanto à concentração de tensões, vida útil sob fadiga e resistência ao afrouxamento espontâneo. Em linhas de montagem em alta escala, até mesmo um desvio de 0,1 mm no passo pode reduzir a pré-carga em 12–15% — uma perda crítica que compromete a integridade da junta (VDI 2230, 2022).
A tabela a seguir resume as especificações típicas de roscas automotivas e seus principais efeitos sobre a integridade da junta:
| Tamanho do fio | Tipo | Passo / Fios por polegada (TPI) | Material típico do cubo | Sensibilidade à pré-carga | Classe de fadiga |
|---|---|---|---|---|---|
| M20 × 1,5 | Métrica fina | 1,5 mm | Ferro fundido ou aço forjado | Alta (limite elástico) | 10.9 |
| 9/16‑18 | UNF | 18 fios por polegada | Alumínio forjado ou aço | Moderado | Classe 10 |
| M22 × 1,5 | Métrica fina | 1,5 mm | Aço para eixos de alta resistência | Muito Alta | 12.9 |
A profundidade de engrenamento roscado, o ângulo de entrada e o raio da raiz são específicos à plataforma. Por exemplo, um importante fabricante de eixos para veículos leves substituiu as roscas 9/16‑18 pelas roscas M20 × 1,5 para obter um aumento de 22 % na resistência à fadiga — eliminando falhas em campo associadas ao afrouxamento. Sem dimensionamento personalizado, as fábricas correm o risco de separação da junta, galling ou fratura prematura dos parafusos.
Designs de flange em duas peças: melhoram a consistência do torque e a segurança de retenção das rodas na produção em grande volume
Fixadores padrão de peça única frequentemente sofrem com fricção variável na interface porca–assento, causando dispersão do torque. Um conjunto parafuso–porca de roda de duas peças — tipicamente uma arruela endurecida integrada a um corpo giratório de porca — elimina o movimento relativo entre a superfície de assentamento e o parafuso, convertendo o torque de fricção em carga de aperto repetível. Em um estudo do European Fastener Consortium (2023), projetos de duas peças reduziram o desvio de torque de ±18% para ±5% ao longo de 10.000 ciclos.
Essa consistência é fundamental em linhas automatizadas, nas quais ferramentas pneumáticas aplicam uma única passagem de aperto. A flange integrada distribui a carga uniformemente, reduzindo as tensões nos furos dos parafusos em até 30%. Como a arruela permanece estática durante o aperto, tinta e resíduos na borda não são arrastados para a junta — uma causa frequente de leituras incorretas de torque. Uma grande fábrica europeia de veículos de passageiros relatou uma queda de 40% nas falhas de auditoria de retenção de rodas após adotar flanges de duas peças, vinculando diretamente esse projeto a menores custos de garantia e maior segurança. Para linhas de produção mista, a padronização de um parafuso de porca de roda de duas peças em diversas plataformas simplifica o controle de estoque e a programação de torque — reforçando a precisão em cada ciclo de montagem.
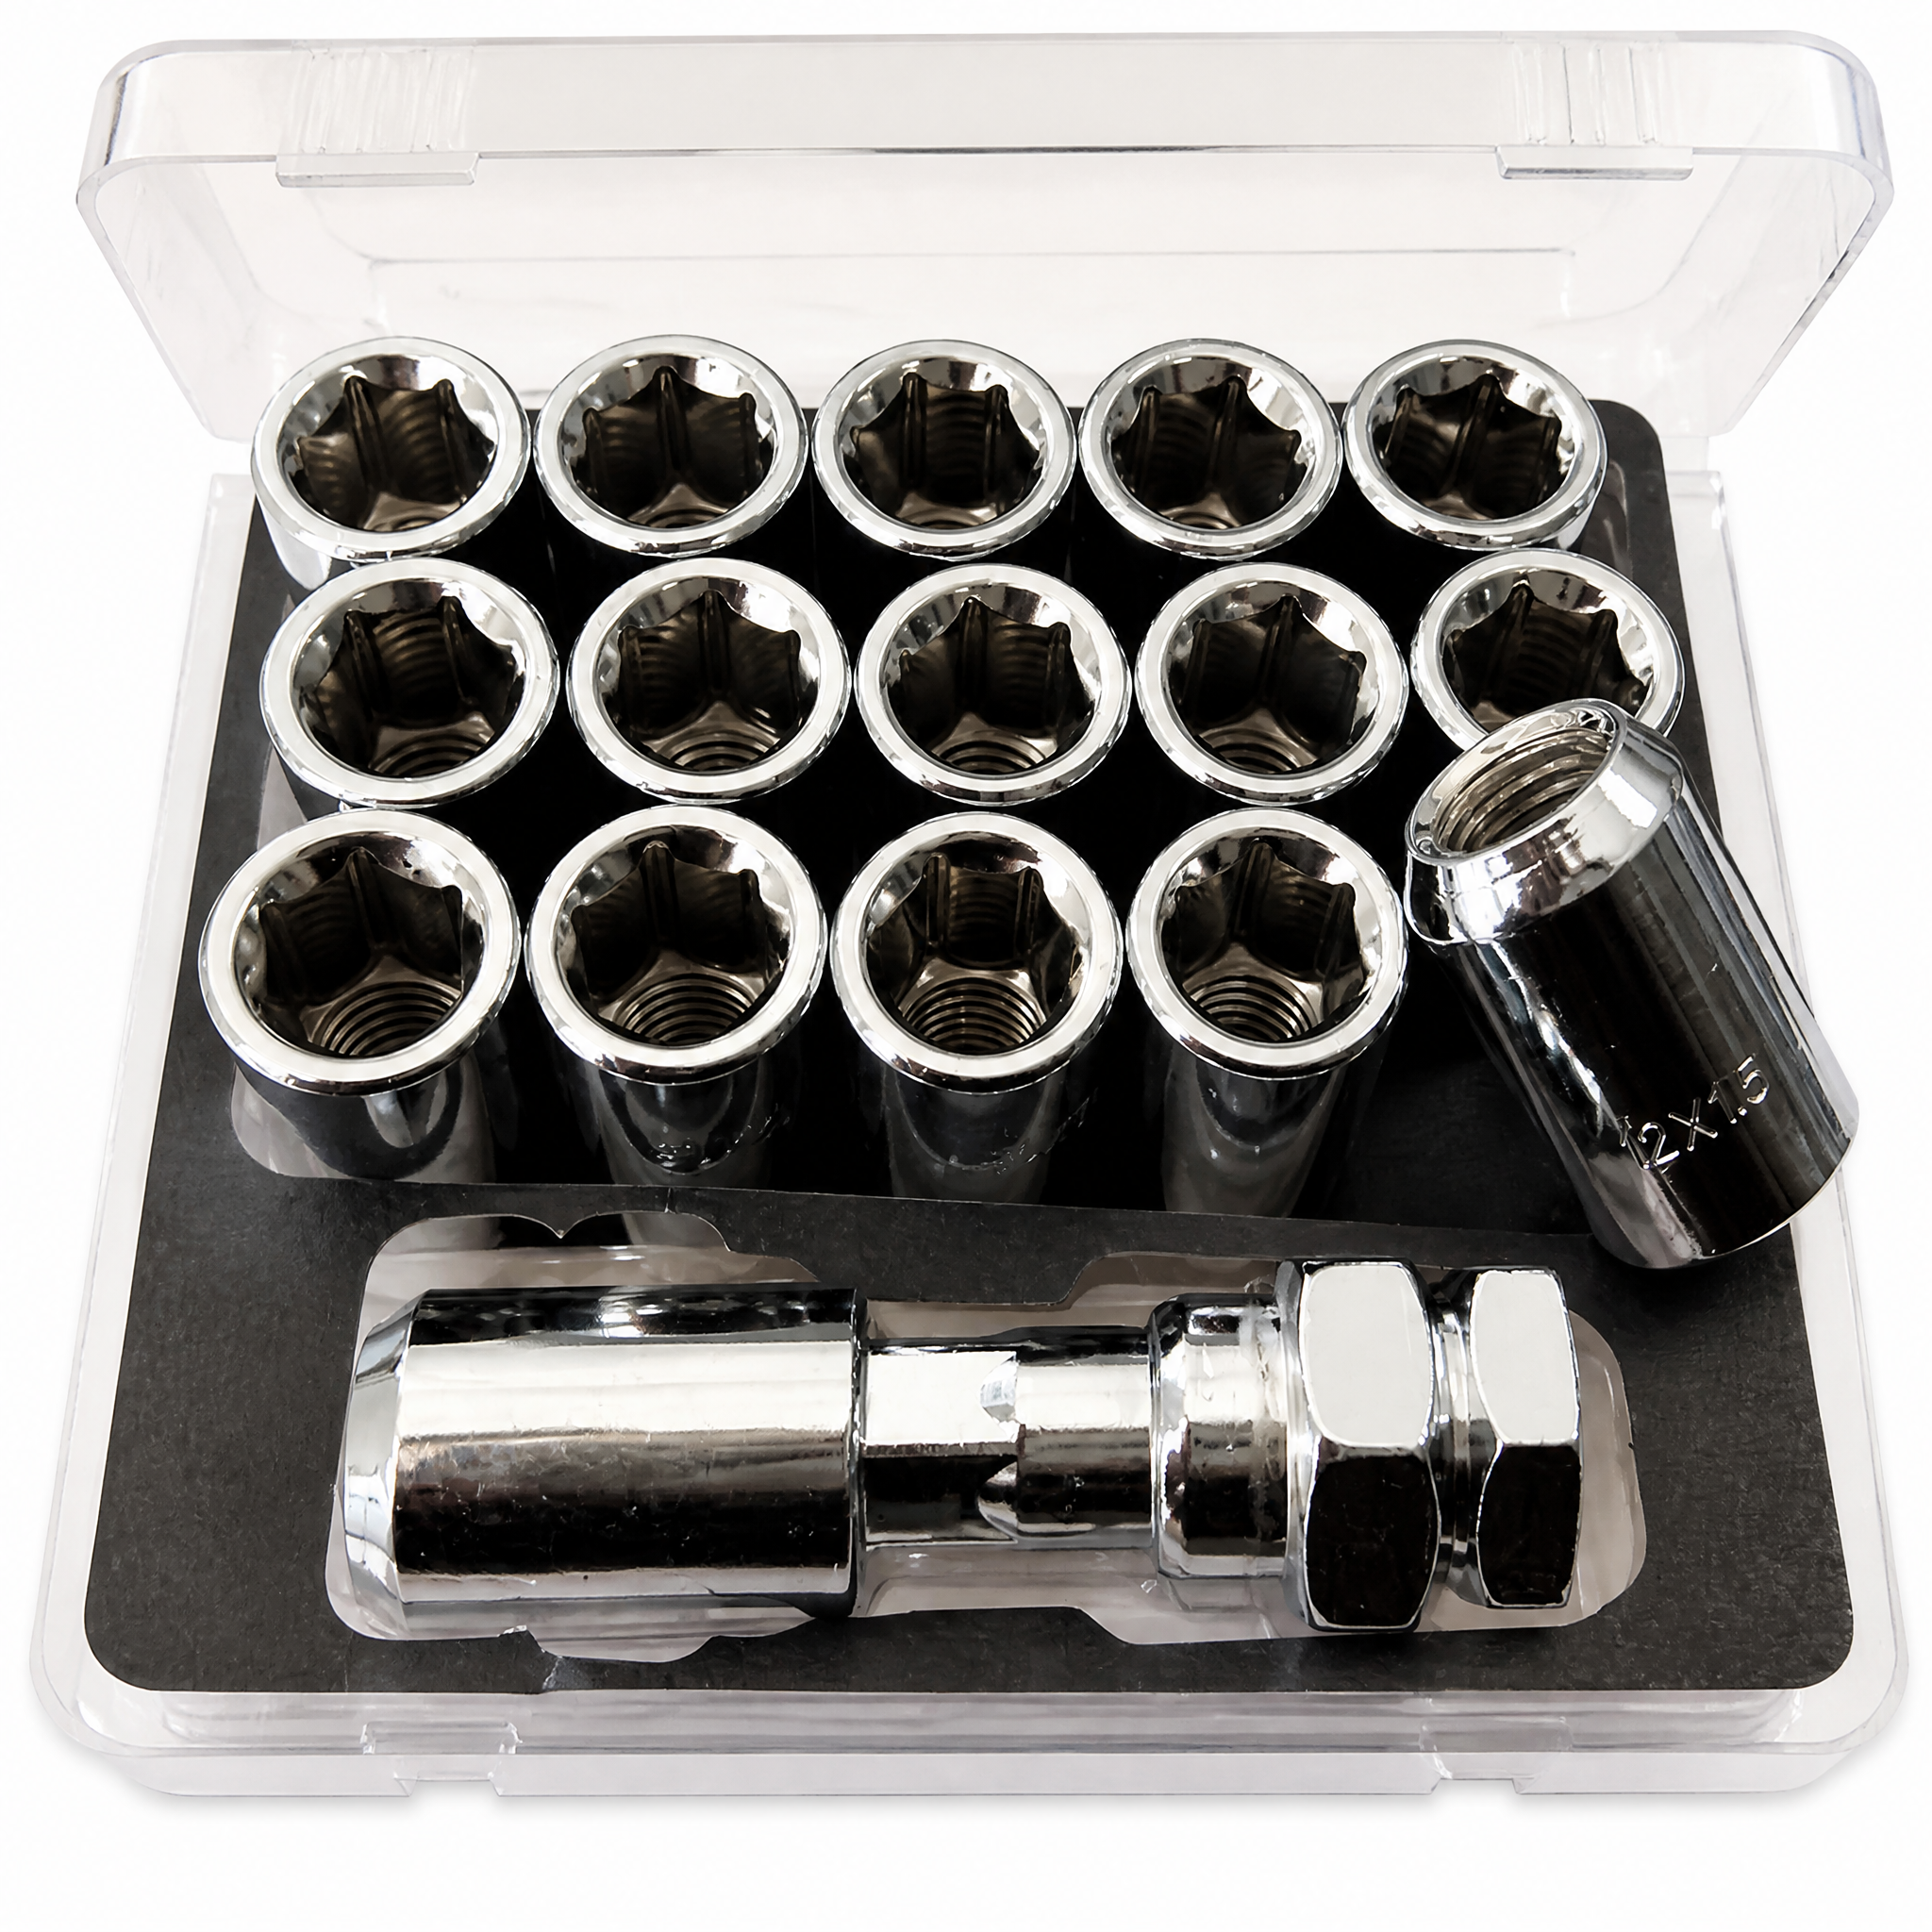
Protocolos Precisos de Medição e Validação da Rosca do Parafuso de Porca de Roda
Verificação dupla (UTS/ISO) com paquímetro de passo, paquímetro digital e verificação manual de rosca
Um único protocolo padronizado não pode garantir a integridade dos parafusos das porcas das rodas em cadeias de suprimento globais. A verificação com duplo padrão — alinhando as métricas UTS (Unified Thread Standard) e ISO (International Organization for Standardization) — é a base de um projeto confiável de junções. O objetivo principal é eliminar a suposição de que um fixador visualmente semelhante se acoplará corretamente. Por exemplo, um parafuso métrico M20×1.5 possui um ângulo de rosca definido de 60° e um passo de 1,5 mm; já um parafuso 9/16‑18 UNF, embora próximo no diâmetro nominal, utiliza uma especificação de 18 fios por polegada (TPI). Confundir esses perfis causa rosqueamento cruzado e redução da carga de aperto.
O processo de validação segue uma sequência lógica com três ferramentas. Primeiro, um calibrador de passo ajustado identifica o perfil da rosca ao alinhar suas lâminas com as roscas — distinguindo imediatamente a geometria do flanco ISO métrico da forma do flanco UTS. Segundo, um paquímetro digital mede o diâmetro maior com resolução de ±0,01 mm, confirmando a conformidade dimensional com o desenho técnico. O passo final e mais crítico é a verificação manual da rosca: um operador rosqueia manualmente o parafuso da porca da roda em um calibrador-mestre certificado — seja um calibrador de anel para roscas externas, seja um calibrador tampão para roscas internas. Esse passo tátil detecta erros no diâmetro de passo que escapam a scanners ópticos, como leve truncamento ou variação de avanço, garantindo que o encaixe não seja apenas dimensionalmente correto, mas também funcionalmente perfeito.
Resolvendo o conflito entre TPI e calibração de passo em fluxos de trabalho de QA em produção em massa
O conflito entre TPI e passo métrico cria um risco persistente de calibração na produção em grande volume de porcas e parafusos para rodas. Um sistema de QA configurado exclusivamente para medições de passo métrico não detectará um erro em TPI, pois as unidades não são proporcionais. Uma rosca de 18 TPI equivale a um passo de 1,411 mm — perigosamente próximo do padrão comum M14×1,5 (1,5 mm). Confiar unicamente em classificação óptica baseada em pixels pode permitir que essa sobreposição dimensional passe despercebida, gerando um defeito estrutural latente. A solução consiste em obrigar o fluxo de trabalho de QA a estabelecer como referência inicial a especificação nominal de cada lote, antes de qualquer medição comparativa.
| Conflito de Calibração | Causa Raiz | Risco de Medição | Protocolo de Resolução |
|---|---|---|---|
| M14×1,5 vs. 9/16-18 | passo de 1,5 mm ≈ 1,411 mm (18 TPI) | Classificadores ópticos aceitam uma variação de 0,089 mm como deriva de tolerância | Paquímetro digital zerado no diâmetro-alvo antes da classificação |
| M12×1,25 vs. 1/2-20 | passo de 1,25 mm ≈ 1,27 mm (20 TPI) | Micrômetro a laser calcula média do perfil, mascarando a incompatibilidade do ângulo de flanco | Verificação com anel-padrão mestre (go/no-go) a cada 100 unidades |
| M20×1,5 versus 3/4-16 | passo de 1,5 mm ≈ 1,588 mm (16 fios por polegada) | Assinatura torque-ângulo começa de forma idêntica, desviando-se na fase intermediária do aperto | Sobreposição em tempo real da curva de torque contra o traçado ideal de referência |
Identificação direta da rosca evita a propagação de dados incorretos. Técnicas avançadas integram sistemas automatizados de inspeção óptica (AOI) que detectam 98,7% dos defeitos superficiais — como rosca cruzada ou truncamento de forma — antes que um lote atinja a etapa de calibração. Para o parafuso da porca de roda, um sistema a laser automatizado com protocolo de conversão de fios por polegada (TPI) para métrico executa uma varredura de zona em 3 segundos, sobrepondo o perfil medido à faixa digital de tolerância mestre derivada diretamente da norma SAE. Esse método elimina a subjetividade do operador e garante que cada fixador seja validado conforme seu código de engenharia específico — e não apenas conforme uma classe genérica de rosca.
Conformidade e Rastreabilidade: Correspondência entre as Especificações dos Parafusos das Porcas das Rodas e os Padrões SAE e OEM
Garantir que cada parafuso da porca da roda esteja em conformidade com as especificações exatas é a base para a prontidão para auditorias e para a rastreabilidade na produção. As subseções a seguir explicam como as marcações de classe de resistência e os padrões SAE sustentam a conformidade.
Interpretação das marcações de classe de resistência (Classe 10.9, Classe 10) como âncoras de conformidade para a prontidão para auditorias
Interpretar as marcações do grau de resistência em um parafuso de porca de roda é um ponto de verificação fundamental durante auditorias. O Grau Métrico 10.9 indica uma resistência à tração mínima de 1000 MPa e uma tensão de escoamento de 900 MPa (ISO 898-1:2023). Porcas marcadas como Classe 10 devem ser emparelhadas com esses parafusos para manter cargas de prova consistentes. Durante uma auditoria de produção, engenheiros de qualidade confrontam as marcações na cabeça dos parafusos com o certificado de material e com o plano de controle. Um parafuso de Grau 8.8 rotulado incorretamente fornece aproximadamente 20% menos força de aperto — uma não conformidade que poderia levar ao desprendimento da roda. As fábricas incorporam reconhecimento óptico de caracteres em sistemas de visão em linha para validar cada parafuso antes da montagem, estabelecendo uma cadeia de rastreabilidade que comprova que apenas parafusos de porca de roda conformes entram na linha — simplificando a evidência para auditorias.
SAE J995, J417 e J1835 — como normas regulamentam o material, o tratamento térmico e os ensaios de parafusos de porca de roda
As normas SAE J995, J417 e J1835 constituem a base da conformidade dos parafusos e porcas de roda na fabricação norte-americana. A SAE J995 define os requisitos mecânicos e materiais para porcas de aço, assegurando que a carga de prova e a dureza da porca correspondam às do respectivo parafuso. A SAE J417 padroniza a medição da dureza pelos métodos Rockwell e Brinell, impedindo que peças moles ou frágeis entrem em juntas críticas quanto ao torque. Por sua vez, a SAE J1835 rege diretamente os parafusos e espigões de porcas de roda: estabelece tolerâncias dimensionais, ajuste da rosca e metas de desempenho à fadiga, além de exigir um ensaio de carga de aperto residual após ciclos de torque. Sob essas normas, cada lote de produção é submetido a exames de tração e metalográficos, criando um rastro de auditoria contínuo. Adicionalmente, a J995 exige o ensaio de carga de prova nas porcas até 1,1 vez a resistência mínima à tração do parafuso, para evitar desfiletação. Essa verificação em camadas garante que cada parafuso ou porca de roda resista a cargas dinâmicas, corrosão e montagens repetidas sem falha — atendendo tanto às auditorias de qualidade dos fabricantes originais (OEM) quanto às exigências regulatórias.
Porca de Roda vs. Parafuso de Roda: Implicações Estratégicas para a Seleção de Porcas e Parafusos de Roda na Montagem Automatizada
O sistema de porcas de roda — no qual uma porca é rosqueada em um pino fixo que se projeta do cubo — difere fundamentalmente da montagem com parafusos de roda, que integra o pino e a porca em um único elemento de fixação que é rosqueado diretamente no cubo da roda. Na produção automatizada, essa distinção orienta decisões críticas relativas à seleção de porcas e parafusos de roda, ao projeto das ferramentas e ao controle de qualidade. Num sistema baseado em pinos, a roda pode ser pendurada nos pinos expostos antes da aplicação dos elementos de fixação, proporcionando um alinhamento natural que simplifica a orientação por visão robótica e reduz as taxas de falha na inserção. Por outro lado, os parafusos de roda devem ser alinhados individualmente com as roscas internas do cubo, exigindo que os efetores finais agarrem simultaneamente a cabeça do parafuso e controlem a rotação axial — um processo mais suscetível a rosqueamento cruzado caso as tolerâncias de posicionamento desviam mesmo ligeiramente.
O tempo takt e a capacidade de processamento paralelo distinguem ainda mais as duas abordagens. As ferramentas pneumáticas multicabeça para porcas podem apertar simultaneamente todas as porcas de uma única roda, reduzindo a etapa de fixação a poucos segundos. Já as linhas de parafusos de roda normalmente exigem um ciclo sequencial de acionamento e aplicação de torque para cada fixador, aumentando o tempo cíclico por estação e potencialmente criando gargalos. Os engenheiros de automação também devem avaliar a complexidade das trocas de configuração: embora os diâmetros das roscas e as geometrias dos assentos de porcas e parafusos de roda possam variar entre modelos, o padrão de fixação (stud pattern) permanece inalterado, permitindo trocas rápidas de ferramentas em configurações que utilizam apenas porcas. Manter a precisão do torque é igualmente essencial; os pinos (studs) transmitem diretamente a força de aperto ao cubo, enquanto os parafusos de roda concentram a tensão na interface entre o parafuso e o cubo, exigindo estratégias de fixação monitoradas por ângulo mais rigorosas para evitar afrouxamento prematuro em produção em alta escala.
A conformidade e a rastreabilidade permanecem constantes em ambas as arquiteturas — qualquer parafuso de porca de roda deve atender aos padrões de resistência e dimensões da norma SAE J995 ou especificações equivalentes do fabricante original —, mas a sequência de montagem e os protocolos de prevenção de erros divergem. Sensores poka-yoke para detecção da presença do pino ou da profundidade de inserção do parafuso tornam-se essenciais, e os sistemas de auditoria de torque em linha devem adaptar suas curvas de calibração ao comportamento friccional exclusivo de cada tipo de junta. Em última análise, a escolha não é meramente mecânica; ela define todo o layout de montagem automatizada, desde a logística de movimentação de materiais até o número de estações robóticas, influenciando diretamente a eficácia geral dos equipamentos numa fábrica moderna de automóveis.
Seção de Perguntas Frequentes
Qual é a importância das dimensões personalizadas da rosca?
As dimensões personalizadas da rosca garantem a distribuição adequada da força de aperto na interface roda–cubo, afetando a integridade da junta e sua vida útil sob fadiga. Um desvio mínimo pode comprometer criticamente a precisão da montagem.
O que são projetos de flange em duas peças?
Os projetos de flange em duas peças integram uma arruela endurecida com um corpo de porca rotativo, reduzindo a dispersão do torque e melhorando a segurança de retenção da roda. São particularmente eficazes em linhas de produção automatizadas de alto volume.
Como é validada a medição de roscas?
A validação da medição de roscas envolve verificação com dois padrões, utilizando ferramentas como calibradores de passo, paquímetros digitais e verificações manuais de rosca, para assegurar o encaixe dimensional e funcional.
Quais são as normas SAE para parafusos de porcas de roda?
Normas SAE, como J995, J417 e J1835, regulam a composição de materiais, tratamento térmico, propriedades mecânicas e protocolos de ensaio para parafusos de porcas de roda, garantindo conformidade e rastreabilidade.
Qual é a diferença entre porcas de roda e parafusos de roda?
As porcas de roda fixam-se em espigas fixas que se projetam do cubo, oferecendo alinhamento natural; já os parafusos de roda integram a espiga e a porca, exigindo inserção e alinhamento precisos, o que afeta o projeto de montagem automatizada.
Sumário
- Por Que a Personalização das Dimensões dos Parafusos para Porcas de Roda É Fundamental para a Precisão na Montagem de Fabricantes de Equipamento Original
- Protocolos Precisos de Medição e Validação da Rosca do Parafuso de Porca de Roda
- Conformidade e Rastreabilidade: Correspondência entre as Especificações dos Parafusos das Porcas das Rodas e os Padrões SAE e OEM
- Porca de Roda vs. Parafuso de Roda: Implicações Estratégicas para a Seleção de Porcas e Parafusos de Roda na Montagem Automatizada
- Seção de Perguntas Frequentes